E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Det direkta svaret: Vad du bör förvänta dig av en tvärsnittsmaskin för koppartråd
En tvärsnittsmaskin för koppartråd bedöms först av dimensionell repeterbarhet , inte med toppfart. Om maskinen inte kan återskapa samma tvärsnittsgeometri på rulle efter rulle, blir varje ökning av utgående hastighet en skuld. Toleransstapeln i en tvinnad ledare är liten: en förändring på 0,1 mm i ytterdiametern kan förskjuta tvärsnittsarean med ungefär 1,5 % för en 1,5 mm² ledare, vilket i sin tur ändrar likströmsresistansen och strömkapaciteten.
I praktiken bör du förvänta dig att en vältrimmad strandningsmaskin håller ytterdiametern inombords ±0,05 mm för de flesta byggnadstrådar och bilkabelapplikationer. Det är grundlinjen. Maskinen måste också hålla en stabil läggningslängd, eftersom läggningslängden påverkar spiralvinkeln och den färdiga ledarens mekaniska flexibilitet. När du utvärderar en maskin, be om bevis på repeterbarhet vid olika hastigheter, inte bara vid ett börvärde.
Den här guiden bryter ner de faktorer som styr tvärsnittsnoggrannheten, jämför de viktigaste maskintyperna och visar dig vad du ska leta efter i en produktionslinje. Målet är att hjälpa dig undvika de två kostsamma misstagen: att köpa en maskin som inte tål tolerans och att köpa en maskin som är överspecificerad för de produkter du faktiskt kör.
Hur tvärsnittsgeometri byggs under strandning
Stranding tar flera enkla koppartrådar och lägger dem i ett spiralformigt mönster runt en central axel. Den resulterande bunten har ett tvärsnitt som inte är en perfekt cirkel. Ledarnas arrangemang, antalet lager och packningsnivån bestämmer den faktiska tvärsnittsarean och ledarens yttre hölje.
Tre geometriska termer betyder mer än alla andra:
- Lägglängd är det axiella avståndet för en fullständig spiralformad lindning av en tråd runt kärnan. En kortare läggningslängd ökar spiralvinkeln och gör ledaren mer flexibel men ökar också friktionen och risken för ytskador.
- Lagermönster beskriver hur många ledningar som finns i varje lager. För en koncentrisk konstruktion är antalet trådar i ett enda lager vanligtvis summan av alla tidigare lagertrådar plus kärntråden. Till exempel har en 7-trådsledare 1 kärntråd och 6 i det första lagret.
- Packning är en minskning av den yttre diametern genom att det tvinnade knippet förs genom en formningsform. Packning ökar kopparfyllningsfaktorn men gör ledaren styvare.
Fyllningsfaktorn är ett snabbt sätt att jämföra konstruktioner. En icke komprimerad 7-trådsledare har en fyllnadsfaktor runt 0,78, medan en komprimerad version kan nå 0,92 eller högre. Avvägningen är att packning ökar restspänningen i kopparn och kräver ofta ett uppföljande glödgningssteg.
Jämförda maskinfamiljer: Vilken typ ger det tätaste tvärsnittet
Maskinfamiljen du väljer har en direkt effekt på det tvärsnitt du kan uppnå. Varje typ har olika spänningsprofil, rotationsmekanism och hastighetsområde. Tabellen nedan ger en snabb jämförelse för de fyra huvudfamiljerna som används vid koppartrådning.
| Maskintyp | Typiskt hastighetsområde | Tvärsnittskontroll | Bäst passande applikation |
|---|---|---|---|
| Buntmaskin | 5000–8000 rpm | Bra för fina trådar, men diametern kan variera med spänningen. | UL-tråd, fina flexibla sladdar |
| Styv ramtrådning | 200–600 rpm | Utmärkt dimensionsstabilitet, men långsam. | Stora strömkablar |
| Rörformad strandning | 1500–4000 rpm | Måttlig kontroll, bra för medelstora trådstorlekar. | Flexibla sladdar, styrkablar |
| Planetarisk strandning | 100–500 rpm | Mycket exakt, speciellt för specialkablar. | Aerospace, avancerade datakablar |
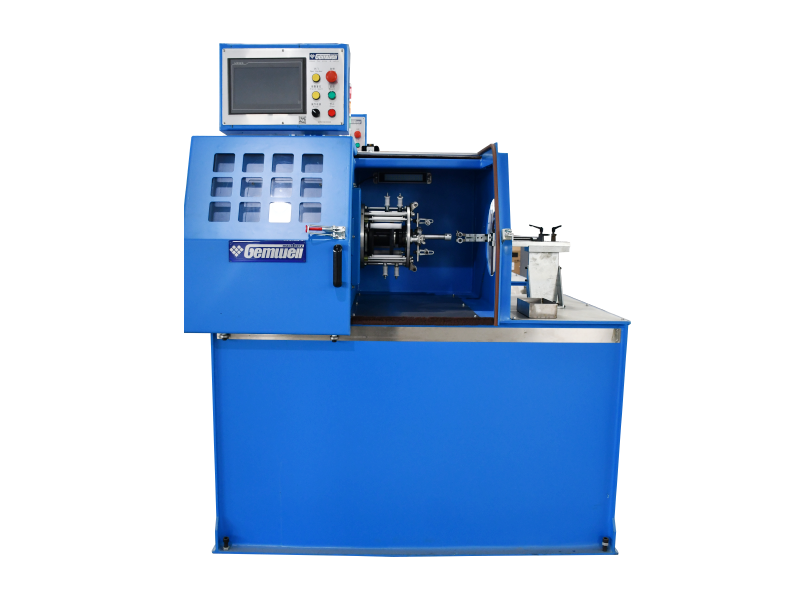
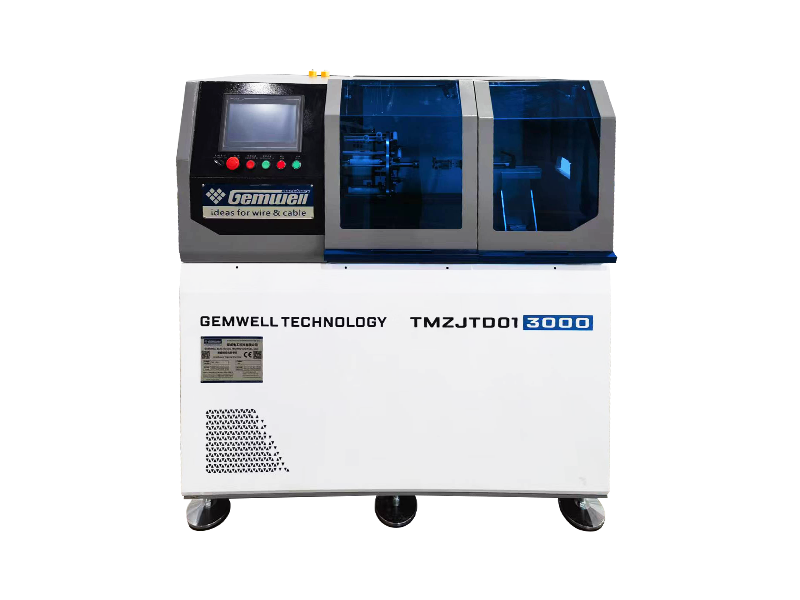
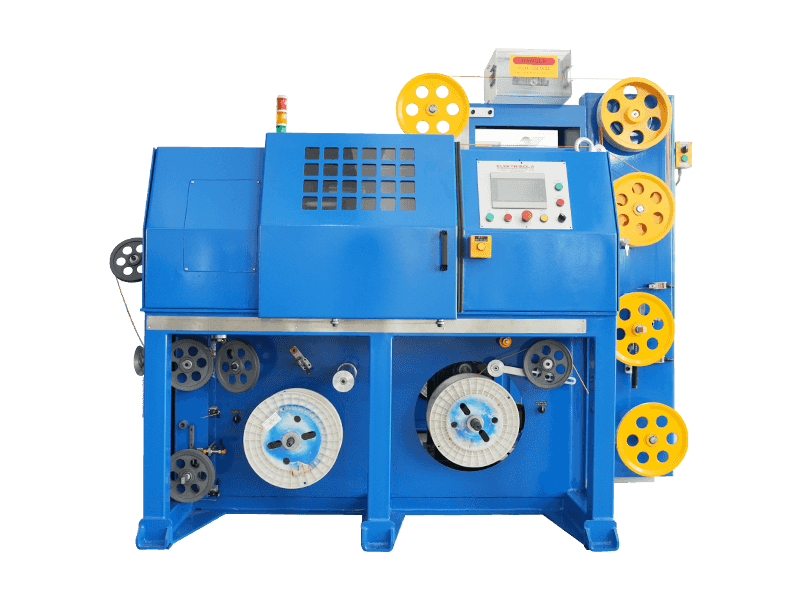
För medelstora kopparledare och allmän kabeltillverkning erbjuder den fribärande enkeltvinnade familjen en praktisk mellanväg. Dessa maskiner upprätthåller en stabil spänningsbana genom hela vridningscykeln, vilket är nyckeln till att hålla ett repeterbart tvärsnitt. Ett exempel är en differentiell hastighet upptagningstyp fribärande enkel vridningsmaskin utan upptagningsremskiva , utformad för att eliminera diametervariationen som orsakas av spänningsförskjutningar på upptagningssidan.
 Differentialhastighetsupptagningsfräsande enkel vridningsmaskin utan remskiva Denna maskin bibehåller stabil spänning genom en differentialväxellåda, vilket eliminerar spänningsförskjutningar på upptagningssidan. Den är idealisk för medelstora kopparledare där repeterbar tvärsnittsgeometri är kritisk. Visa produkt →
Rollen av en trådparsvridningsmaskin i flerparkabelgeometri
En tvärsnittsmaskin för koppartråd förväxlas ofta med en trådpartvinnamaskin . De är inte samma sak. Strandningsmaskinen gör den enda ledaren av många trådar. En trådpartvinnamaskin tar två redan tvinnade ledare och vrider dem till ett par samtidigt som den bibehåller en tät och enhetlig geometri.
När du bygger nätverkskablar eller industriella Ethernet-kablar är parets tvärsnitt av betydelse för impedans och returförlust. Partvinningslängden och graden av spänning på varje ledare påverkar direkt avståndet mellan de två ledarna, vilket i sin tur ändrar kabelns kapacitans och impedans. En liten avdrift i parets tvärsnitt kan pressa kabeln utanför det specificerade området.
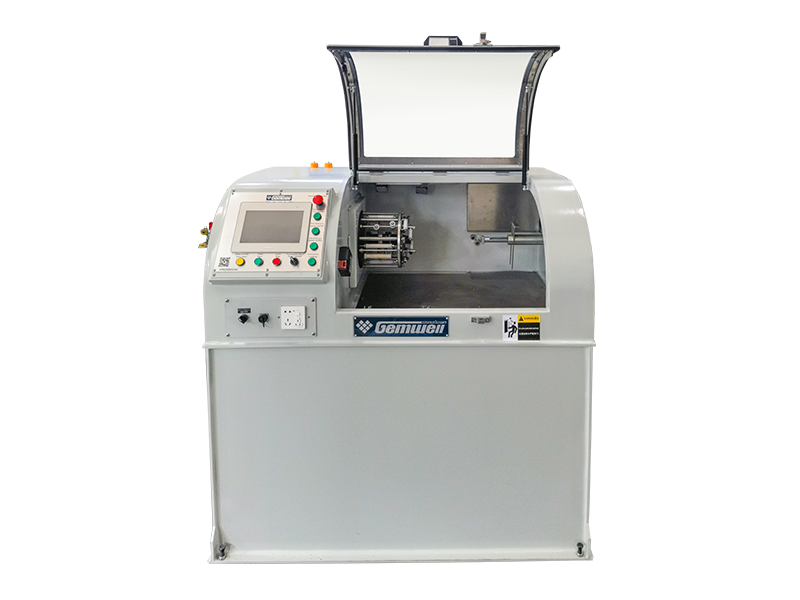
I en Ethernet-kabellinje där parvridningssteget måste hantera fyra par samtidigt med en konsekvent stigning, nätverkskabel trestegs integrerad trippel vridningsmaskin är en lösning som konsoliderar flera vridningsoperationer i en maskin. Det är inte samma sak som en kopparsträngningsmaskin, men den delar samma krav på exakt tvärsnittsgeometri över hela flerparkonstruktionen.
Integrerad trestegs trippel vridningsmaskin för nätverkskablar Denna maskin konsoliderar enkel-, bak- och parvridning i en enhet, vilket säkerställer exakt stigningskonsistens för kablar med flera par. Den är lämplig för CAT5/CAT5E/CAT6 nätverkskärnledningsbehandling. Visa produkt → Processfaktorer som förändrar tvärsnittet varje dag
Maskinen i sig är bara halva historien. Koppartråden som kommer in i strandaren måste vara konsekvent i sin diameter, mekaniska hårdhet och yttillstånd. De mest förbisedda faktorerna i den dagliga produktionen är:
- Kopparkvalitet — Syrefri koppar och ETP-koppar (electrolytic tough pitch) har olika mekaniska egenskaper. En förändring av kopparkällan kan förändra hur trådarna komprimeras under tvinning och ändra den slutliga ytterdiametern med 0,02–0,05 mm.
- Ritning och glödgning — Trådar måste glödgas till en jämn förlängning. Om kopparn är delvis härdad från dragningssteget kommer den inte att flyta jämnt in i det tvinnade knippet, och tvärsnittet kommer att utveckla en oval form.
- Spänningskontroll — Spänningen på varje enskild tråd måste balanseras. Ojämn spänning i en 7-trådskonstruktion kan få de yttre trådarna att åka högre än de andra, vilket ger ett elliptiskt tvärsnitt.
- Formande formtillstånd — En sliten form ger en icke-koncentrisk komprimerad ledare. Med tiden växer formens diameter och packningsförhållandet sjunker. En dyna ska mätas var 500:e körtimme och bytas ut när diametern ökar med mer än 0,01 mm.
Ett praktiskt exempel från en kabelanläggning som tillverkar 0,75 mm² flexibel ledare: när formverktyget slitits med 0,02 mm minskade den uppmätta tvärsnittsarean med cirka 2,3 % och DC-resistansen ökade med 2 %. Bara det räcker för att misslyckas med en kosmetiskt acceptabel kabel.
In-line kvalitetskontroller och tvärsnittsdefekter
Du kan inte inspektera din väg till ett bra tvärsnitt. Du måste bygga den och övervaka den i realtid. Moderna linjer använder laserdiametermätare, utrustning för kapacitansmätning och höghastighetskameror. Tabellen nedan listar de vanligaste defekterna, deras grundorsaker och de korrigerande åtgärder som operatörerna bör vidta.
| Defekt | Grundorsaken | Korrigerande åtgärd |
|---|---|---|
| Ovalt tvärsnitt | Ojämn trådspänning eller sliten formverktyg | Kalibrera spänningen på varje trådbana; mäta och byt ut dynan |
| Löshet i ytterskiktet | Otillräcklig ryggspänning på yttre vajrar | Öka spänningen i de yttre trådutbetalningsrullarna |
| Diameterdrift över en rulle | Ändrar spänningen när utdelningsrullens diameter minskar | Använd ett spänningskompenserande utbetalningssystem |
| Ytan repor | Grova kontaktytor på bågen eller styrskivan | Polera eller byt ut kontaktytor; inspektera lagrets skick |
Automation, PLC-kontroll och dataloggning på moderna linjer
Moderna maskiner för trådtvärsnitt av koppartråd bör inte vara boxar med slutna slinga. En bra linje ger operatören direkt synlighet av de kritiska parametrarna som påverkar tvärsnittet: spänning per tråd, faktisk läggningslängd, formningstryck och linjehastighet. En PLC med ett tydligt HMI låter dig lagra recept för varje produkt och återkalla dem på några sekunder.
Dataloggning är inte bara till för felsökning. Det är ett ledningsverktyg. Om maskinen loggar tvärsnittsmätningen för var 10:e meter tråd kan du spåra trender och förutsäga när en tärning är på väg att driva. Detta proaktiva tillvägagångssätt förhindrar att ett stort parti kabel går till spillo.
I ett system som kombinerar flera vridningssteg, som t.ex nätverkskabel trestegs integrerad trippel vridningsmaskin , blir automatisering det enda praktiska sättet att hålla alla sektioner synkroniserade. Utan automatisk spänningskompensation drar en ändring i en sektion hela kabeln från målet.
Integrerad trestegs trippel vridningsmaskin för nätverkskablar Denna maskin konsoliderar enkel-, bak- och parvridning i en enhet, vilket säkerställer exakt stigningskonsistens för kablar med flera par. Den är lämplig för CAT5/CAT5E/CAT6 nätverkskärnledningsbehandling. Visa produkt → Hur man väljer en konfiguration för din produktionslinje
Att välja en tvärsnittsmaskin för koppartråd är ett beslut som bör baseras på de produkter du kör nu och de produkter du planerar att köra under de kommande tre åren. Följande checklista sammanfattar de viktigaste frågorna att ställa innan du köper.
- Vilken är den minsta och största ledarstorleken du behöver för att stränga? Utbudet av tråddiametrar som maskinen kan hantera avgör om du behöver en buntningsmaskin, en styv ramstrander eller en fribärande enkelvridningsmaskin.
- Vad är den värsta fall toleransen för läggningslängd dina kunder förväntar sig? För bilkablar är en tolerans på ±5 % på förläggningslängden vanlig. För datakablar kan toleransen vara ännu snävare.
- Behöver du packning i samma linje, eller är packning ett separat steg? Om du planerar att komprimera måste maskinen kunna ta emot en formningsform och bibehålla den tillhörande bakspänningen.
- Vilken är din förväntade bytesfrekvens? Om du kör många olika ledarstorlekar kommer en maskin med snabbbyte av stanshuvud och justerbart lägglängdssystem att spara timmar varje skift.
- Vilken nivå av eftermarknadssupport finns tillgänglig lokalt? En maskin som är svår att serva är en återkommande kostnad. Be om reservdelstillgänglighet och dokumenterade underhållsprocedurer.
Underhållsvanor som håller tvärsnittsnoggrannheten stabil
Maskinen som håller tolerans den första dagen kommer inte att hålla den på dag ett tusen om du inte underhåller den. Tre underhållsvanor har störst inverkan på tvärsnittskvaliteten:
- Daglig rengöring av båge och styrskivor. Koppardamm och kvarvarande smörjmedel samlas på dessa ytor och skapar mikrorepor. En tio minuters rensning per skift är en billig försäkring.
- Veckovis kontroll av spänningskalibreringen. Spänningen på varje trådbana måste matcha referensvärdet. En avdrift på 3–5 % i spänning kan synbart förändra tvärsnittet.
- Månatlig inspektion av formverktyg. Mät munstycksöppningen med en kalibrerad stiftmätare. Om öppningen har vuxit med mer än 0,01 mm, måste formen bytas ut.
För en djupare förståelse för hur hastighet, spänning och läggningslängd samverkar kan du granska tekniska egenskaper hos strandningsmaskiner med hög hastighet i vår företagsnyhetssektion. Artikeln förklarar hur dessa parametrar påverkar den slutliga geometrin och ger praktiska rekommendationer för operatörer.
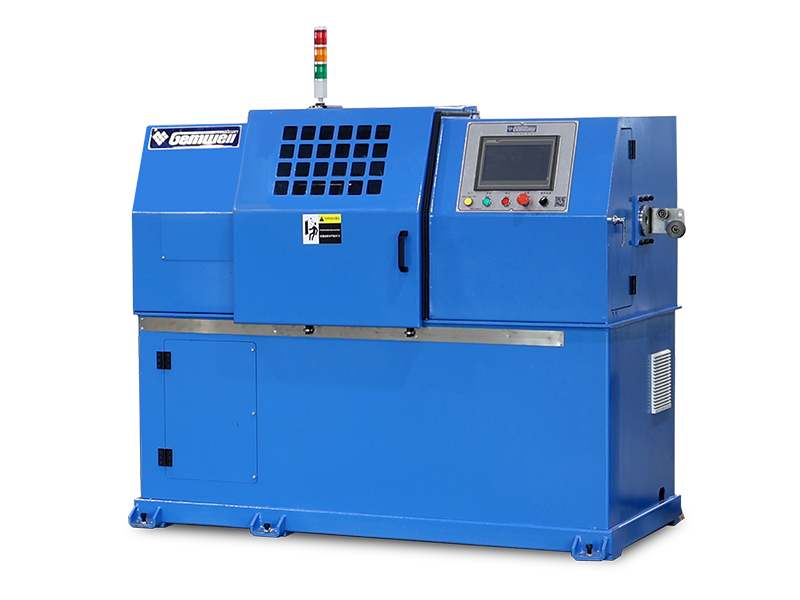
En annan maskintyp som minskar underhållsbördan är lättvikts fribärande enkel vridningsmaskin i ett stycke med extern blyremskiva och kraftupptag . Denna design eliminerar behovet av en separat upptagningsremskiva, vilket tar bort en stor källa till spänningsvariationer och förenklar underhållet.
Lätt-duty integrerad Cantilever enkel vridningsmaskin med extern kapstan Den här lätta designen integrerar konsolen och den externa dragledaren, förenklar underhållet och minskar spänningsvariationerna. Den är väl lämpad för allmän kabelproduktion som kräver stabil ledargeometri. Visa produkt → Vanliga frågor
Vilken tvärsnittstolerans bör en kopparstrandingsmaskin hålla?
För de flesta kablar för allmänt bruk bör ytterdiametertoleransen vara ±0,05 mm när ledaren mäts i samma position längs med rullen. För mycket fina trådar, såsom 0,2 mm trådar i högflexibla kablar, är en tolerans på ±0,03 mm mer realistisk och kräver en maskin med extremt stabil spänning.
Är en trådpartvinnamaskin detsamma som en trådbuntningsmaskin?
Nej. En trådpartvinnamaskin vrider två redan formade ledare ihop till ett par. En trådbuntningsmaskin tar många enskilda trådar och gör en enda ledare. De två maskinerna befinner sig på olika stadier av kabeltillverkningsprocessen.
Varför ändrar packning ytterdiametern på en tvinnad ledare?
Packning pressar de enskilda trådarna närmare varandra och fyller mellanrummen mellan dem. Detta minskar kuvertdiametern för samma koppartvärsnitt. Till exempel kan en 7-trådsledare med 1,5 mm² koppararea mäta 1,68 mm i diameter före packning och 1,55 mm efter packning.
Vad orsakar ett ovalt tvärsnitt istället för runt efter strandning?
Den vanligaste orsaken är ojämn spänning på de enskilda ledningarna. Om trådspänningen varierar från en undertråd till en annan kommer vissa trådar att sitta högre än andra. Kabeln kommer sedan att passera genom formningsformen på ett off-center sätt, vilket skapar en oval form. En andra orsak är en sliten formningsform med en icke-rund öppning.
Hur ofta ska formverktyg bytas ut på en strandlina?
Det finns inget entydigt svar, men en praktisk regel är att mäta formöppningen var 500:e drifttimme. Om öppningen har vuxit med mer än 0,01 mm, byt ut formen. För en linje som körs 24/7 kan det betyda var 4-8 vecka beroende på trådens hårdhet och hastighet.
Varför skiljer sig twistpitch mellan par inuti samma flerparkabel?
Olika twist tonhöjder används avsiktligt för att minska överhörning mellan par. I Ethernet-kablar har de fyra paren ofta fyra olika läggningslängder. Maskinen som producerar dessa kablar måste kunna ställa in varje par oberoende och hålla stigningen stabil över hela längden.
 Relaterat Produkter