English
 中文简体
 Product Category
Center Rotary Wrapping är en nyckelprocedur i trådproduktionsprocessen för Ethernet-portkontak
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.




Product Category
Center Rotary Wrapping är en nyckelprocedur i trådproduktionsprocessen för Ethernet-portkontak
Read More +
Product Category
Den militära industrin är det huvudsakliga applikationsområdet för fasstabila kablar, såsom
Read More +
Product Category
Under de senaste åren har nya energifordon utvecklats starkt, ansedda för en betydande ökning
Read More +
Product Category
Ultrafina ledningar används inom olika områden, såsom mobiltelefoner, bärbara datorer, iPads,
Read More +
Product Category
Med populariseringen av 5G, Internet of Things, AI, nya energimobila enheter, VR/AR, datacenter,
Read More +
Product Category
Ultrafina ledningar används inom olika områden, såsom mobiltelefoner, bärbara datorer, iPads,
Read More +
Product Category
Glimmer har egenskaperna syra- och alkalibeständighet, koronabeständighet och strålningsbestä
Read More +
Product Category
Ordet "Litz" kommer från tyskans "Litzendraht". Högfrekvent Litz-tråd är gjord av flera strä
Read More +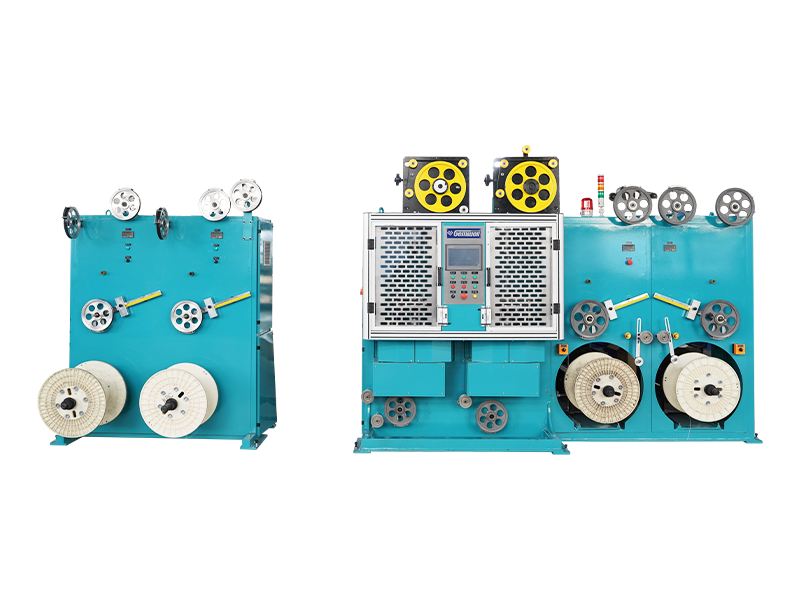
Product Category
Högfrekvenskablar används främst för att överföra datasignaler. Sändningsfrekvensen är i
Read More + Att täcka ytan av tråd och kabel med bandmaterial är en av de viktiga processerna i trådproduktionslinjen, som har funktionerna isolering, skärmning, isolering, brandmotstånd och temperaturbeständighet. Inlindningsmetoderna inkluderar spirallindning, släpning (sido) och longitudinell omlindning.
Spirallindning innebär att kärntråden inte roterar medan spinn- och tejphuvudet roterar koncentriskt runt kärntråden. Remsmaterialet lindas i spiral runt kärntråden genom den cirkulära roterande rörelsen av tejphuvudet och den linjära dragrörelsen hos dragledaren. Omlindningsvinkeln är i allmänhet runt 30-60 grader, och överlappningsförhållandet kan justeras inom intervallet 0-80%.
Drag (sido)lindning avser rotationen av kärntråden. Bandmaterialet dras in (rullas in) från sidan med den roterande kärntråden. Omlindningsvinkeln är i allmänhet runt 30-60 grader, och överlappningsförhållandet kan endast uppnås genom att byta ut remsmaterial med olika bredd.
Längslindning gör att varken kärntråden eller remsmaterialet roterar. Kärntråden och remsmaterialen släpas linjärt av kapstan samtidigt, och omvandlar gradvis remsmaterialet till en formningsförpackning genom den längsgående omslagsformen. Omslagsvinkeln är 90 grader, och överlappningsförhållandet (vanligen runt 5-10%) uppnås genom att byta ut remsmaterial med olika bredd.
Vanligt använda tejpmaterial inkluderar aluminiumfolietejp, mylartejp, kopparfolietejp, polytetrafluoretentejp, glimmertejp, polyimidtejp, polyestertejp, etc. En allmän produktionslinje för inpackning av trådtejp består huvudsakligen av pay-off, tejphuvud, kapstan och upptagning. Det finns en del extra utrustning som läggs till i processen ovan beroende på typen av tejpningsmaterial och detaljerade specifikationer för färdig tråd. Trådtejpmaskinen finns för vertikal eller horisontell struktur. Den vertikala strukturen är lämplig för små kablar och den horisontella omslagsmaskinen är mer kompakterbar med både stora och små kablar.
Inslagningsmetoderna inkluderar mellanrumsomslag, rumpsömsomslag och överlappande omslag. Gap wraping innebär att det finns ett visst gap mellan föregående och nästa spiraltejpkant. Stoppsömsomslag innebär att kanterna på intilliggande spiralomslagstejp är tätt förbundna med varandra. Överlappande omslag innebär att när remsmaterial lindas täcks den föregående spiralremskanten av nästa. Överlappande lindning är den vanligaste metoden för tråd- och kabelindustrin. Generellt är överlappningsförhållandet större än 67 % för enkelskiktsförpackning och större än 40 % för dubbelskiktsförpackning. När dubbla lager eller flerlager används, bör omslagsriktningarna vara motsatta för varje intilliggande lager.
De tekniska parametrarna för lindningsprocessen inkluderar tejpningsriktning, stigning, vinkel, kapstanhastighet, tejphuvudets rotationshastighet, tejpspänning, etc. Tejpstigningen hänvisar till det avstånd som trådkärnan avancerar i axiell riktning efter en rotation av lindningshuvudet. Rotationshastigheten för lindningsprocessen hänvisar till tejphuvudets rotationshastighet. Tejpvinkeln avser vinkeln mellan den vinkelräta axeln för trådrörelselinjen och omslagstejpen från tejphuvudet. Tejpspänningen avser dragkraften som utövas vid tejpningspunkten på omslagstejpen som passerar genom styrhjulet. Tejpriktningen, stigningen, spänningen och den färdiga ytterdiametern är huvudparametrarna under trådlindningsprocessen, och tejpningsvinkeln är huvudparametern för tejpningsmaskinens design och tillverkning. Tejpens tjocklek och överlappningsförhållande bestäms baserat på den yttre diametern på trådkärnan och den färdiga tråden. Tejpens bredd kan också bestämmas baserat på ledarens ytterdiameter, överlappningsförhållande och tejpningsvinkel. Med en känd tejpbredd kan en lämplig tejpstigning väljas för att möta överlappningskraven.
Stabiliteten hos omslagsspänningen bestämmer kvaliteten och prestandan hos den färdiga produkten. Ojämn lindningsspänning eller orimliga inställningar för lindningsspänning kommer att orsaka defekter som ojämn färg, rynkor och "ormar" på ytan av tråden. Inställningen av tejpspänningen beror på draghållfastheten hos omslagsmaterialet och spänningen hos trådkärnan. Omslagsmaterialets materialtyp, bredd och tjocklek avgör dess draghållfasthet. Därför, för olika omslagsmaterial eller specifikationer för trådkärna, skiljer sig inställningarna för tejpspänningen.
Tejpspänningen inkluderar passiv elektromagnetisk spänningstyp och aktiv servospänningstyp. Den passiva typen använder magnetisk pulverkoppling eller hystereskoppling som spänningselement, som spårar förbrukningen av den yttre diametern på tappmaterialkudden eller spolen genom mätare eller rotationsräkning. Det elektriska styrsystemet simulerar att spänningselementets nuvarande utspänning minskar. Med denna spänningskontrollmetod är spänningen relativt stabil och kan i princip uppfylla kraven för vanlig trådlindningsproduktion inom kabelindustrin. Den har en enkel struktur med ett ekonomiskt och överkomligt pris. Den aktiva typen är uppdelad i treservo-dansartyp och kapstanrullspetttyp. Den huvudsakliga egenskapen hos treservodansare är dess spänningsdansare. Servomotorn ger rörelse och spänning till spänningsdansaren och genererar dynamisk PID-feedback för att hålla tapputdelningen vid en konstant hastighet. Spänningen förblir konstant under tejpningsprocessen och den påverkas inte av förbrukningen av materialtrågets ytterdiameter. Kapstanrullspetttypen har ingen spänningsdansare. Efter att remsmaterialet har dragits ut från materialbrickan genom rullhjulet lindas det omedelbart runt trådkärnan. Tejpspänningen ställs in enligt önskad ytterdiameter på den färdiga tråden. Ytterdiametern på den färdiga tråden är inställd som en konstant i kontrollpanelen, därför förblir tejpspänningen konstant under hela proceduren. De mekaniska strukturerna hos dessa två tejpningsmaskiner av aktiv typ är distinkta, men båda typerna är av stora kvaliteter. På grund av den komplexa mekaniska strukturen, avancerade styrsystems hårdvara och mjukvarukonfiguration har den aktiva tejpningsmaskinen en hög produktionskostnad. Men den kan uppfylla de stränga kvalitetskraven på lindningen inom tråd- och kabelindustrin, med en effektiv hastighet nära och hög kostnadsprestanda. Den är särskilt lämplig för tråd- och kabelprodukter som kräver omfattande elektriska tester.
Med vetenskapens och teknikens framsteg måste tejpningsmaskiner utvecklas i riktning mot hög prestanda, hög effektivitet, hög tillförlitlighet och hög intelligens. Som en utforskare av ny teknik för omslagsremsor inom det globala tråd- och kabelområdet fokuserar Gemwell Technology fortfarande på teknisk innovation och framsteg. Gemwell Technology kommer att skapa mer högkvalitativ trådtejpmaskin åt dig.

Etableringstid

Byggarea (m²)

Antal anställda

Immateriella rättigheter
A Mature Factory You Can Count On
Related Products
 2026-09-14
 Webmaster
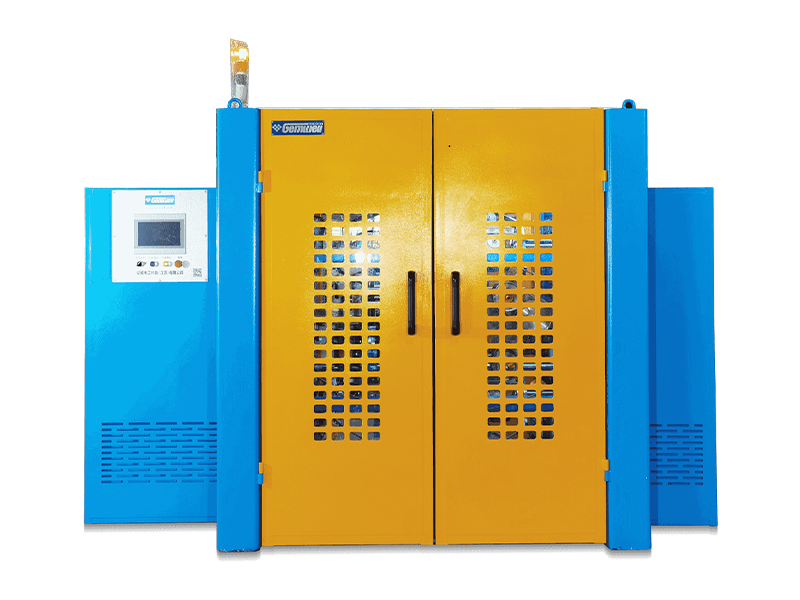
A högeffekts trådextruder är ryggraden i alla kabelanläggningar som producerar kablar med stor diameter eller hög genomströmnin
Read More +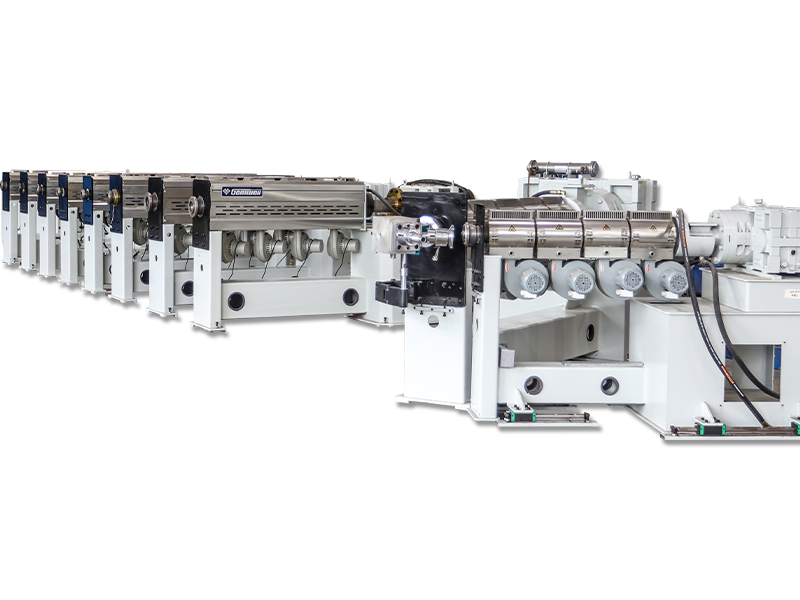
2026-09-07
Webmaster
Vad Bunch Stranding betyder Bunch stranding är en ledningskonstruktionsmetod där två eller flera nakna trådar tvinnas ihop i en enda o
Read More +
2026-09-04
Webmaster
Om GEMWELL Vi ser verkligen fram emot att välkomna dig till, Hall E2, monter nr.A41 och kommer att belysa våra senaste
Read More +
2026-08-31
Webmaster
Där kabelväggskvalitet faktiskt bestäms En 0,5 mm² PVC-isolerad byggtråd kommer ut ur kyltråget med en skillnad på 0,02 mm mellan d
Read More +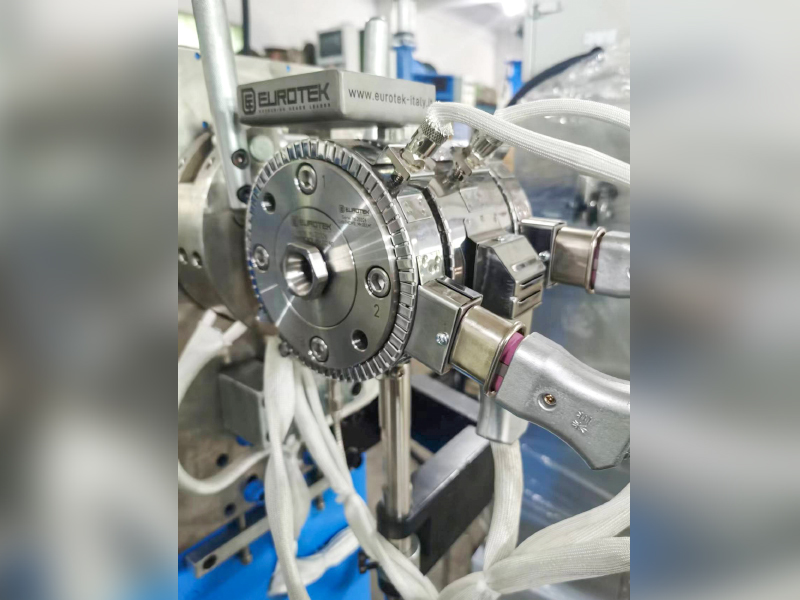
2026-08-27
Webmaster
För Twinax-kablar i AI-servrar är en sänkning av den effektiva Dk för isoleringen (luft ≈1, FEP≈2,1) nyckeln till att minska högfrekvensfÃ
Read More +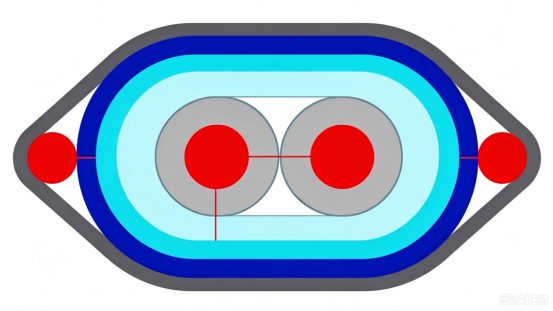 FAQ
CAT7 och CAT8 nätverkskablar skiljer sig huvudsakligen åt i överföringshastighet och frekvens.
CAT7 stöder överföringshastigheter upp till 10 Gbps med en frekvens på 600 MHz, medan CAT8 stöder hastigheter upp till 25 Gbps eller 40 Gbps med en frekvens på 2000 MHz.
Under produktionen bör högkvalitativa ledarmaterial användas, avståndet mellan paren och isoleringstjockleken bör kontrolleras strikt, effektiva skärmningstekniker såsom dubbelskiktsskärmning bör användas för att minska överhörning och extern interferens, vilket säkerställer signalintegritet.
Dubbellagers skärmningsstrukturer bör antas, med ett inre lager av aluminiumfolie och ett yttre lager av flätat nät, för att förbättra kabelns anti-interferensförmåga; samtidigt bör arrangemanget av par optimeras, och avståndet mellan paren bör ökas för att minska överhörning.
Genom att optimera pargeometri, exakt styra impedansmatchning, använda isoleringsmaterial av hög kvalitet och använda effektiva skärmningstekniker, kan returförlusten minimeras för att säkerställa signalintegriteten.
Automatisk spänningsspår och kontroll hjälper till att upprätthålla konsekvent spänning under hela lindningsprocessen, säkerställer enhetlig täckning, undviker spänningsfluktuationer under tejpförbrukningen, minskar nedbrytningshastigheten.
PCIe 6.0- och PCIe 7.0-kablar skiljer sig åt i överföringshastighet och krav på signalintegritet. PCIe 6.0 använder PAM4-modulationsteknik med en överföringshastighet på upp till 64 GT/s, medan PCIe 7.0 ökar överföringshastigheten ytterligare, använder mer avancerad moduleringsteknik och kräver högre signalintegritet och lägre latens.
Ledarmaterial med låga förluster bör väljas, den geometriska strukturen av par bör optimeras, överhörning mellan par bör minskas, högkvalitativa isoleringsmaterial bör användas och produktionsprocesser bör kontrolleras strikt för att minska signalfördröjning och dämpning.
Genom att exakt kontrollera ledardiametern, isoleringstjockleken och avståndet mellan paren, och använda impedansanalysatorer för realtidsövervakning, säkerställa att kabelimpedansen ligger inom det specificerade området för att undvika signalreflektion och förlust.
Användningen av effektiv skärmningsteknik, såsom dubbelskiktsskärmning, användningen av ledare med låg resistans, optimerar trådparets geometri, reducerar elektromagnetiskt läckage och kontrollerar trådens EMI-nivå.
Höga överföringshastigheter kräver striktare signalintegritetskontroll, vilket kräver användning av ledare med låga förluster, exakt kontroll av pargeometri och minskning av överhörning och fördröjning för att möta krav på höghastighetsöverföring.
Isoleringsmaterial med låg dielektricitetskonstant och tangent med låg förlust, såsom PTFE eller PI, bör väljas för att minska signaldämpningen och fördröjningen.
Med hjälp av Time Domain Reflectometry (TDR) och annan testutrustning kan realtidsövervakning av kabelöverföringsfördröjning utföras för att säkerställa att den ligger inom det specificerade intervallet, vilket förhindrar kvalitetsproblem med signalöverföringen.
Exakt kontroll av ledardiameter och isoleringstjocklek, optimering av pararrangemang, minskning av överhörning mellan par och användning av ledare med låg resistans kan effektivt kontrollera kabelresistans och induktans.
Med hjälp av spektrumanalysatorer och annan testutrustning kan realtidsövervakning av kabelöverföringshastighet utföras för att säkerställa att den uppfyller designkraven, vilket förhindrar kvalitetsproblem med signalöverföring.
Temperaturkontrollen av extrudern påverkar direkt kvaliteten på isolerings- eller mantelskiktet. En för hög eller för låg temperatur leder till instabila materialegenskaper och påverkar kabelns övergripande kvalitet.
Stigningen hos en tvinnad maskin bestämmer flexibiliteten och draghållfastheten hos den tvinnade tråden. En kortare stigning ökar flexibiliteten, medan en längre stigning ökar draghållfastheten.
F1: Vad är den grundläggande arbetsprincipen för en trådtejpningsmaskin? Hur förbättrar det effektiviteten i industriella applikationer?
A1: Kärnan i en trådtejpningsmaskin är att automatiskt och exakt linda isoleringstejp (som PVC- eller polyestertejp) runt ledningar eller kablar för att förbättra den elektriska isoleringen och det mekaniska skyddet. Dess funktion är beroende av ett synkront styrsystem, där trådmatningsmekanismen exakt styr trådmatningshastigheten, medan bandlindningsmekanismen använder en servomotor för att justera spänningen för att säkerställa enhetlig bandlindning. I praktiken hos Gemwell Electrical Technology (Jiangsu) Co., Ltd., har denna maskin förbättrat produktionseffektiviteten med 20%-30% genom att optimera hastighets- och spänningsparametrar, särskilt i högfrekventa tillämpningar som bilkablar och kablar för hushållsapparater, vilket eliminerar manuella fel och slöseri. Gemwell betonar att genom diskussioner med kundernas behov kan utrustningens storlek anpassas för att möta produktionslinjens genomströmning. Till exempel är en liten maskin lämplig för anpassade kablar i små partier, medan en stor maskin är designad för storskaliga industriella tillämpningar, vilket möjliggör obemannad, kontinuerlig drift.
Fråga 2: Varför är kravanalysfasen så kritisk när man designar och installerar en avtappningsmaskin? Hur säkerställer Gemwell utrustningens prestanda genom denna process? A2: Kravanalys är grundläggande, eftersom prestandan hos en trådgängningsmaskin beror direkt på en djup förståelse av kundens specifika scenario. Denna fas inkluderar utvärdering av kabelutrustningstypen (t.ex. enkelkärnig eller multikärnig), produktionsskala (t.ex. tusentals eller tiotusentals meter per dag), processflöde (t.ex. förtejpning eller integrering efter process) och målproduktionseffektivitet (t.ex. antalet kablar som tejpas per minut). Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) genomför flera tekniska dialoger med kunder i början av ett projekt, med fokus på dessa nyckeldimensioner. Till exempel diskuterar de om kabeldiameterintervallet påverkar tejpningsnoggrannheten eller hur produktionseffektiviteten styr maskinvalet. Denna detaljerade analys gör det möjligt för Gemwell att identifiera potentiella flaskhalsar, såsom behovet av förbättrad fuktsäkring i miljöer med hög luftfuktighet. Detta säkerställer stabil drift i verkliga applikationer, minskar felfrekvensen och förlänger maskinens livslängd.
F3: Baserat på resultaten av kravanalysen, vilka viktiga tekniska beslut är involverade i systemdesignfasen? Vilka är Gemwells unika fördelar inom automation och kontroll?
A3: Kärnan i systemdesignfasen är att integrera avancerad teknik för att uppnå effektiv och pålitlig drift. Detta inkluderar val av lämpligt automationsstyrsystem (som en PLC eller rörelsestyrning), sensortyp (som fotoelektrisk eller kodare) och ställdon (som en servodrift). Arbetsflödesdesign kräver optimerad väglogik, såsom synkronisering av tidpunkten för trådmatning och bandlindning för att undvika att material sträcker sig eller går sönder. För datakommunikation används industriella Ethernet- eller Modbus-protokoll för att möjliggöra datautbyte i realtid mellan maskinen och ett överordnat system (som en MES) för att övervaka parametrar som spänningsavvikelse och produktionsstatistik. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) betonar modulär design i detta avseende: Genom att analysera kundernas behov kan de välja ett högpresterande servosystem för att matcha bandlindningsuppgifter med hög precision eller integrera prediktiva underhållsalgoritmer för att minska stilleståndstiden. I systemintegration fokuserar Gemwell på kompatibilitet, säkerställer att maskinen sömlöst integreras i produktionslinjen och förbättrar den övergripande OEE (Overall Equipment Effectiveness).
F4: Hur påverkar processflödet i en trådgängningsmaskin kvaliteten på slutprodukten? Hur förbättrar Gemwell tillförlitlighet och konsekvens genom processoptimering?
A4: Processflödet är en nyckelfaktor för att bestämma trådisoleringens kvalitet, inklusive tejpförmontering, spänningskontroll, lindningsvinkelkalibrering och slutbehandling. Alla avvikelser, såsom ojämn spänning, kan göra att tejpen lossnar eller överlappar varandra, vilket kan leda till elektriska kortslutningsrisker. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) utvärderar noggrant kundens produktspecifikationer under efterfrågan. Till exempel kräver tunnväggiga kablar låga spänningsinställningar för att förhindra deformation, medan högtemperaturapplikationer kräver värmebeständig tejp. Genom systemdesign införlivar Gemwell en återkopplingsmekanism med sluten slinga: realtidsövervakning av spänningssensordata justerar automatiskt servomotorns hastighet för att säkerställa lindningslikformighet inom ±0,1 mm. Dessutom optimeras produktionseffektiviteten genom strömlinjeformade processer, såsom integreringen av ett automatiskt bandbytessystem, vilket minskar manuella ingrepp och gör det möjligt för maskinen att bibehålla över 99 % produktkonsistens i 24/7-drift, vilket avsevärt minskar omarbetningshastigheten.
F5: Varför är datakommunikation och systemintegration avgörande för trådavlyssningsmaskiner i moderna produktionslinjer? Hur visar Gemwell denna fördel i specifika metoder?
A5: Datakommunikation och systemintegration är kärnan i intelligent tillverkning. De säkerställer att maskiner kan anpassa sig till miljöförändringar och samarbetar med hela produktionslinjen. Till exempel, med hjälp av Industrial Internet of Things (IIoT)-protokoll, kan trådavlyssningsmaskiner ladda upp driftdata i realtid (som energiförbrukning eller felkoder), stödja fjärrdiagnostik och förebyggande underhåll. Systemintegration innebär länkning med uppströms (som extruders) och nedströms (såsom testutrustning) för att möjliggöra datadelning (såsom information om trådstorlek) och undvika produktionsluckor. Gemwell Electric Technology (Jiangsu) Co., Ltd. (Gemwell) designar skräddarsydda integrationslösningar baserade på kundens skala. För storskaliga anläggningar används OPC UA för att möjliggöra kommunikation mellan olika system och förbättra datatransparensen; för mindre applikationer är gränssnitten förenklade för att minska kostnaderna. Gemwells erfarenhet har visat att denna integration kan öka maskinens effektivitet med 15 %. Dataanalys kan också optimera underhållsplaner, som att förutsäga utarmningstid och minska oplanerade stillestånd.
F6: Med tanke på olika industribehov, vilka är Gemwells viktigaste innovationsprioriteringar för trådgängningsmaskiner? Hur hanterar dessa verkliga användarutmaningar?
A6: Innovation fokuserar på anpassningsförmåga och hållbarhet för att ta itu med kundernas smärtpunkter i effektivitet, kostnad och efterlevnad. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) identifierade trender som grön tillverkning genom efterfrågeanalys, driver utvecklingen av energibesparande drivsystem (som variabel frekvensstyrning) och minskad energiförbrukning med 30 %. För att hantera processkomplexitet stärkte de dessutom den modulära designen, vilket möjliggjorde snabbt komponentbyte (som spolar med varierande bandbredd) och förbättrade utrustningens flexibilitet. I systemintegration prioriterar Gemwell AI-assisterat beslutsfattande (samtidigt som man undviker överautomatisering), såsom att optimera lindningsparametrar baserat på historiska data för att hantera fluktuationer i batchstorlek. Dessa initiativ, som bygger på djupgående kundsamtal, säkerställer att Gemwells maskiner inte bara är tekniskt avancerade utan också direkt åtgärdar verkliga problem, som att minska råmaterialslöseri och förkorta modellbytestid, vilket i slutändan stöder användarna i att uppnå lean produktionsmål.
 Custom Wire Taping Machine Manufacturers