English
 中文简体
 Product Category
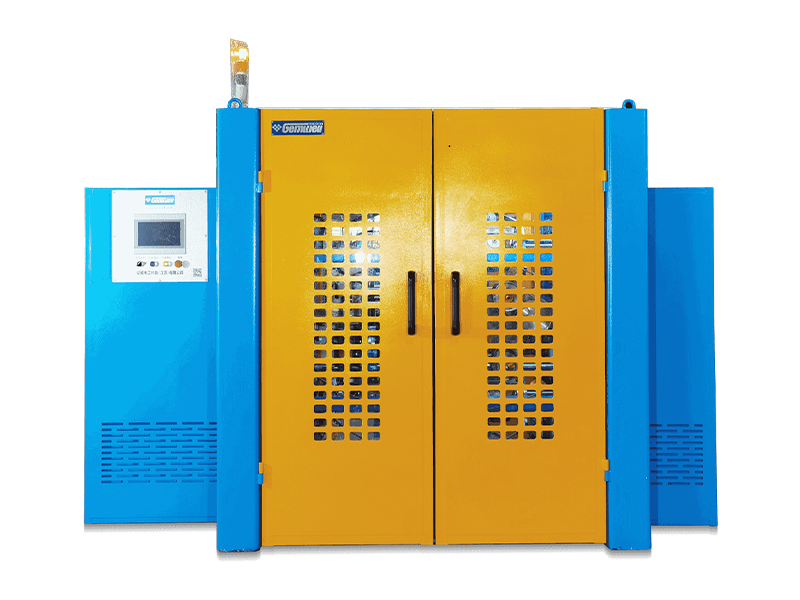
I tvinningsprocessen för kärntrådspar är stigningsnoggrannheten och tätheten hos den parade
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.



Product Category
I tvinningsprocessen för kärntrådspar är stigningsnoggrannheten och tätheten hos den parade
Read More +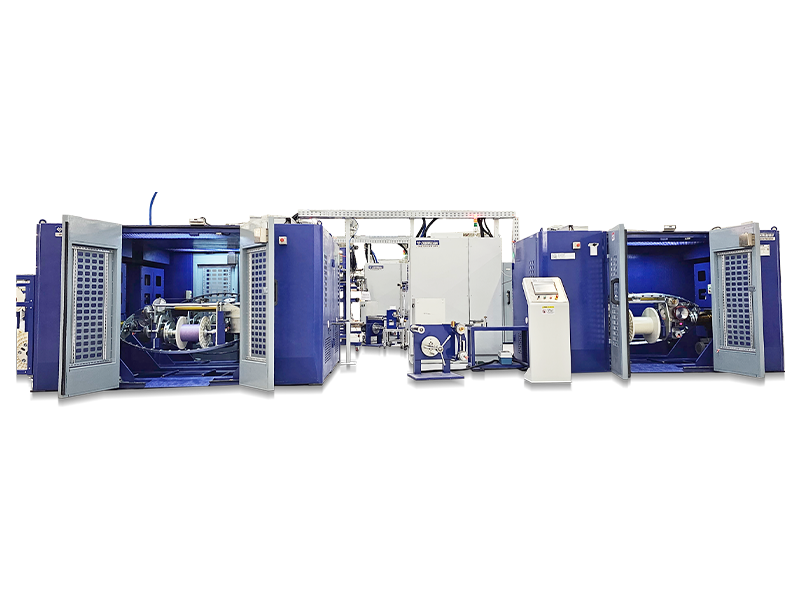
Product Category
I tvinningsprocessen för kärntrådspar är stigningsnoggrannheten och tätheten hos den parade
Read More +
Etableringstid

Byggarea (m²)

Antal anställda

Immateriella rättigheter
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
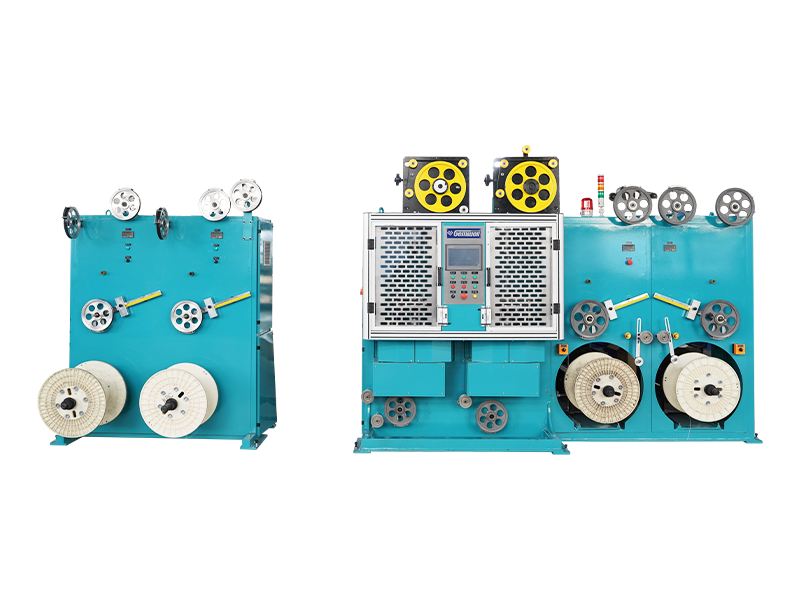
A högeffekts trådextruder är ryggraden i alla kabelanläggningar som producerar kablar med stor diameter eller hög genomströmnin
Read More +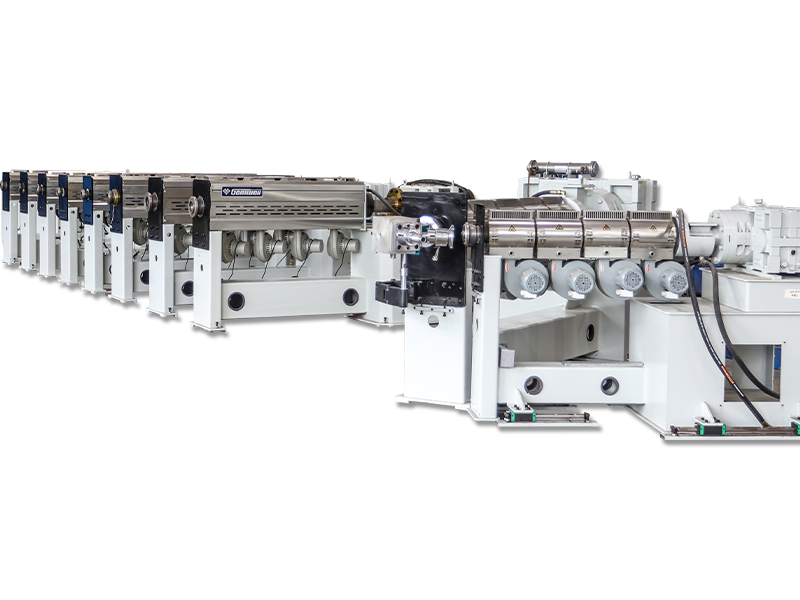
2026-09-07
Webmaster
Vad Bunch Stranding betyder Bunch stranding är en ledningskonstruktionsmetod där två eller flera nakna trådar tvinnas ihop i en enda o
Read More +
2026-09-04
Webmaster
Om GEMWELL Vi ser verkligen fram emot att välkomna dig till, Hall E2, monter nr.A41 och kommer att belysa våra senaste
Read More +
2026-08-31
Webmaster
Där kabelväggskvalitet faktiskt bestäms En 0,5 mm² PVC-isolerad byggtråd kommer ut ur kyltråget med en skillnad på 0,02 mm mellan d
Read More +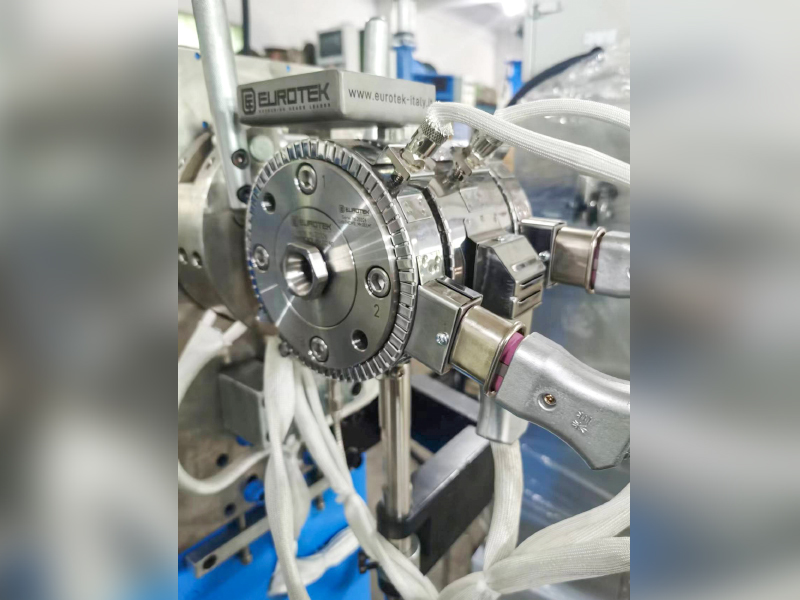
2026-08-27
Webmaster
För Twinax-kablar i AI-servrar är en sänkning av den effektiva Dk för isoleringen (luft ≈1, FEP≈2,1) nyckeln till att minska högfrekvensfÃ
Read More +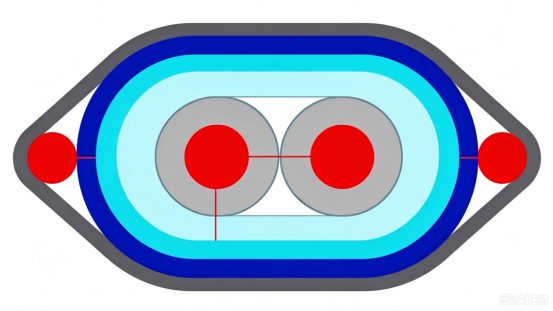 FAQ
CAT7 och CAT8 nätverkskablar skiljer sig huvudsakligen åt i överföringshastighet och frekvens.
CAT7 stöder överföringshastigheter upp till 10 Gbps med en frekvens på 600 MHz, medan CAT8 stöder hastigheter upp till 25 Gbps eller 40 Gbps med en frekvens på 2000 MHz.
Under produktionen bör högkvalitativa ledarmaterial användas, avståndet mellan paren och isoleringstjockleken bör kontrolleras strikt, effektiva skärmningstekniker såsom dubbelskiktsskärmning bör användas för att minska överhörning och extern interferens, vilket säkerställer signalintegritet.
Dubbellagers skärmningsstrukturer bör antas, med ett inre lager av aluminiumfolie och ett yttre lager av flätat nät, för att förbättra kabelns anti-interferensförmåga; samtidigt bör arrangemanget av par optimeras, och avståndet mellan paren bör ökas för att minska överhörning.
Genom att optimera pargeometri, exakt styra impedansmatchning, använda isoleringsmaterial av hög kvalitet och använda effektiva skärmningstekniker, kan returförlusten minimeras för att säkerställa signalintegriteten.
Automatisk spänningsspår och kontroll hjälper till att upprätthålla konsekvent spänning under hela lindningsprocessen, säkerställer enhetlig täckning, undviker spänningsfluktuationer under tejpförbrukningen, minskar nedbrytningshastigheten.
PCIe 6.0- och PCIe 7.0-kablar skiljer sig åt i överföringshastighet och krav på signalintegritet. PCIe 6.0 använder PAM4-modulationsteknik med en överföringshastighet på upp till 64 GT/s, medan PCIe 7.0 ökar överföringshastigheten ytterligare, använder mer avancerad moduleringsteknik och kräver högre signalintegritet och lägre latens.
Ledarmaterial med låga förluster bör väljas, den geometriska strukturen av par bör optimeras, överhörning mellan par bör minskas, högkvalitativa isoleringsmaterial bör användas och produktionsprocesser bör kontrolleras strikt för att minska signalfördröjning och dämpning.
Genom att exakt kontrollera ledardiametern, isoleringstjockleken och avståndet mellan paren, och använda impedansanalysatorer för realtidsövervakning, säkerställa att kabelimpedansen ligger inom det specificerade området för att undvika signalreflektion och förlust.
Användningen av effektiv skärmningsteknik, såsom dubbelskiktsskärmning, användningen av ledare med låg resistans, optimerar trådparets geometri, reducerar elektromagnetiskt läckage och kontrollerar trådens EMI-nivå.
Höga överföringshastigheter kräver striktare signalintegritetskontroll, vilket kräver användning av ledare med låga förluster, exakt kontroll av pargeometri och minskning av överhörning och fördröjning för att möta krav på höghastighetsöverföring.
Isoleringsmaterial med låg dielektricitetskonstant och tangent med låg förlust, såsom PTFE eller PI, bör väljas för att minska signaldämpningen och fördröjningen.
Med hjälp av Time Domain Reflectometry (TDR) och annan testutrustning kan realtidsövervakning av kabelöverföringsfördröjning utföras för att säkerställa att den ligger inom det specificerade intervallet, vilket förhindrar kvalitetsproblem med signalöverföringen.
Exakt kontroll av ledardiameter och isoleringstjocklek, optimering av pararrangemang, minskning av överhörning mellan par och användning av ledare med låg resistans kan effektivt kontrollera kabelresistans och induktans.
Med hjälp av spektrumanalysatorer och annan testutrustning kan realtidsövervakning av kabelöverföringshastighet utföras för att säkerställa att den uppfyller designkraven, vilket förhindrar kvalitetsproblem med signalöverföring.
Temperaturkontrollen av extrudern påverkar direkt kvaliteten på isolerings- eller mantelskiktet. En för hög eller för låg temperatur leder till instabila materialegenskaper och påverkar kabelns övergripande kvalitet.
Stigningen hos en tvinnad maskin bestämmer flexibiliteten och draghållfastheten hos den tvinnade tråden. En kortare stigning ökar flexibiliteten, medan en längre stigning ökar draghållfastheten.
I dagens höghastighetslandskap för informationsöverföring blir tekniken för tillverkning av nätverkskablar allt mer sofistikerad. back twist pair twistmaskin för nätverkskablar, som nyckelutrustning, driver genombrott i kabelprestanda. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) följer sin vision att upprätthålla nära partnerskap med globala tillverkare av avancerade kablar och ledningar för informationsöverföring. Med kontinuerlig innovation i centrum är Gemwell förbundit sig att optimera kapacitetsutnyttjandet, förbättra produktkvaliteten och ge stöd i ny produktdesign och materialbearbetning.
Q1: Vad är den grundläggande operativa principen för back twist pair twistmaskin för nätverkskabel ? Hur spelar det en nyckelroll vid tillverkning av nätverkskablar?
A1: Kärnan i den bakre twist pair-tvinnamaskinen för nätverkskabel ligger i dess unika vridningsmekanism. Denna mekanism uppnår enhetlig lindning av tvinnade par genom att exakt styra den omvända tvinningsprocessen. Till skillnad från traditionella vridningsmetoder minskar omvänd vridning avsevärt den geometriska asymmetrin mellan ledarna, vilket minimerar elektromagnetisk interferens (EMI) och överhörning under signalöverföring. Vid tillverkning av nätverkskablar säkerställer denna teknik att koppartrådspar bibehåller stabila impedansegenskaper under högfrekventa signaler, vilket ger grunden för högpresterande Ethernet-kablar som Kategori 6 och Kategori 7. Genom kontinuerlig innovation kombinerar Gemwell denna mekaniska princip med avancerade styrsystem för att hjälpa tillverkare att optimera processparametrar. Till exempel säkerställer spänningsövervakning i realtid och adaptiva vridningsalgoritmer konsekvent elektrisk prestanda över massproduktion. Detta är direkt i linje med Gemwells vision: att driva innovation och hjälpa partners att förbättra produktkvaliteten för att möta de stränga kraven på höghastighetsdataöverföring.
F2: Varför är Back Twist-tekniken så avgörande i nätverkskablar? Vilka är dess betydande fördelar?
A2: Tillbaka Twist-tekniken är avgörande eftersom den avsevärt påverkar kabelns signalintegritet. Den här tekniken erbjuder tre viktiga fördelar: För det första balanserar den effektivt kapacitans- och induktansfördelningen mellan ledarna genom en omvänd vridningsrörelse, vilket avsevärt minskar nära-ändens överhörning (NEXT) och fjärröverhörning (FEXT), vilket är avgörande för högfrekventa applikationer som 10GbE-nätverk. För det andra förbättrar denna teknik kabelns mekaniska hållbarhet, vilket minskar prestandaförsämring under installation eller böjning, vilket säkerställer långsiktig tillförlitlighet. För det tredje kan den rymma ett brett utbud av material, såsom högren koppar eller legeringsledare, vilket förbättrar kabelns bandbredd och överföringseffektivitet. Gemwells engagemang inom detta område är baserat på dess innovationsfokuserade affärsutvecklingsstrategi: genom tekniskt samarbete hjälper företaget kunder att omvandla dessa fördelar till praktisk produktivitet. Gemwell tillhandahåller till exempel materialbearbetningsstöd, vilket hjälper tillverkare att anpassa vridningsparametrar för att matcha nya kompositmaterial, och därigenom uppnå ett steg i produktkvalitet samtidigt som kapacitetsutnyttjandet optimeras och slöseriet minskas.
F3: Hur driver Gemwell industriinnovation med sin bakre twist-pair-tvinnamaskin för nätverkskabel? Vad är unikt med dess partnerskapsmodell?
A3: Gemwells engagemang går utöver enkel utrustningsförsörjning; snarare driver den innovation över hela leveranskedjan genom djupa partnerskap. Företagets roll i back twist pair twist machine for network cable (BTM) återspeglas i integrationen av maskinteknik och materialvetenskap. De utvecklar intelligenta återkopplingssystem som justerar vridningsvinkeln och hastigheten i realtid för att tillgodose olika kabelspecifikationer. De stödjer också kunderna med att integrera omvänd vridningsteknik i nya produktdesigner för att möta utmaningarna med nya applikationer som 5G och IoT. Denna partnerskapsmodell är unik genom att Gemwell betonar samverkande FoU – att dela datainsikter med globala tillverkare för att gemensamt ta itu med tekniska flaskhalsar, som att bibehålla vridnoggrannhet i produktion med hög genomströmning. Detta förkroppsligar direkt Gemwells vision: att hjälpa partners att maximera kapacitetsutnyttjandet genom kontinuerlig innovation och säkerställa att varje kabel uppfyller högklassiga överföringsstandarder. Till exempel, vid bearbetning av nya material (som lågrökande, halogenfria och flamskyddade material) tillhandahåller Gemwell processoptimeringslösningar för att säkerställa att den omvända vridningsprocessen inte äventyrar miljöprestanda eller signalkvalitet.
F4: Hur påverkar den bakre twist-pair-tvinnamaskinen för nätverkskabel produktionslinjens kapacitetsutnyttjande? Hur hjälper Gemwell kunder att uppnå effektiv optimering?
A4: Denna utrustning påverkar kapacitetsutnyttjandet på flera sätt: dess effektiva vridningsmekanism förkortar processcykler och ökar produktionen per tidsenhet. Samtidigt minskar dess exakta kontroll defekta produkter och undviker materialspill och omarbetningsförluster. I storskalig nätverkskabelproduktion leder detta direkt till högre OEE (Overall Equipment Effectiveness). Gemwells bidrag till detta ligger i dess kundsupportsystem. Genom innovativ design och dataanalys hjälper företaget tillverkarna att kalibrera utrustningsparametrar, såsom optimering av vridhastighet och spänningsinställningar, för att matcha genomströmningskraven för specifika produktionslinjer. Detta förbättrar inte bara användningen utan säkerställer också konsekvent produktkvalitet. I linje med Gemwells kärnuppdrag tillhandahåller de end-to-end-tjänster, från maskindriftsättning till anpassning till nya material, vilket gör att kunderna snabbt kan svara på förändrade krav på en dynamisk marknad och maximera resursutnyttjandet.
F5: Vilka utmaningar står Back Twist-tekniken inför vid bearbetning av nya material? Hur ger Gemwell stöd för att övervinna dessa hinder?
A5: Utmaningen med att bearbeta nya material (som höghållfasta legeringar eller miljövänliga polymerer) ligger främst i de negativa effekterna av materialegenskaper på torsionsprocessen: till exempel kan förändringar i hårdhet leda till ojämn vridning, vilket ökar risken för brott; eller värmekänsliga material kan orsaka vridmomentfluktuationer, vilket påverkar signalstabiliteten. Back Twist-teknik kräver adaptiv justering av torsionskurvan för att bibehålla enhetlighet. Gemwells stöd inom detta område återspeglar dess innovationsinriktning – företaget tillhandahåller ingenjörskonsulttjänster för att hjälpa kunder att utveckla skräddarsydda torsionslösningar, såsom att förutsäga materialbeteende genom simuleringsprogram och integrera sensorsystem för realtidskorrigering. Detta stärker Gemwells engagemang för partners: när de utvecklar nya produkter tillhandahåller de inte bara tekniska resurser, utan delar också global erfarenhet för att säkerställa att bearbetningen av nya material inte påverkar kabelns kärnprestanda, vilket i slutändan driver branschens omvandling till grön och effektiv.
 Custom Tillbaka Twist Pair Twistmaskin för nätverkskabel Suppliers