English
 中文简体
 Product Category
I tvinningsprocessen för kärntrådspar är stigningsnoggrannheten och tätheten hos den parade
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.


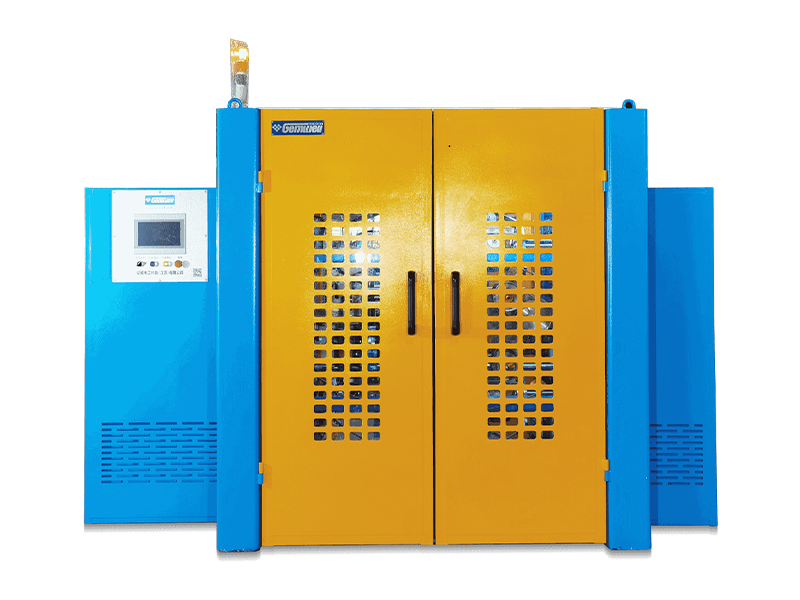

Product Category
I tvinningsprocessen för kärntrådspar är stigningsnoggrannheten och tätheten hos den parade
Read More +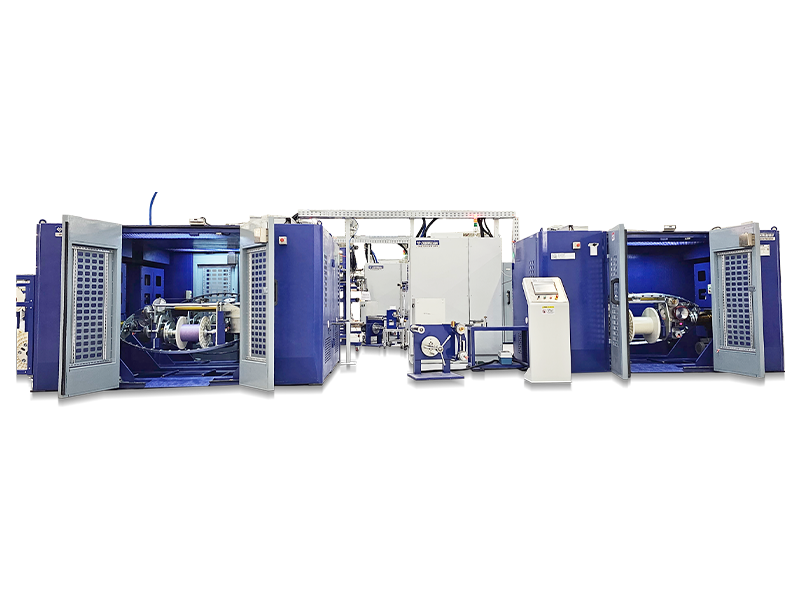
Product Category
I tvinningsprocessen för kärntrådspar är stigningsnoggrannheten och tätheten hos den parade
Read More +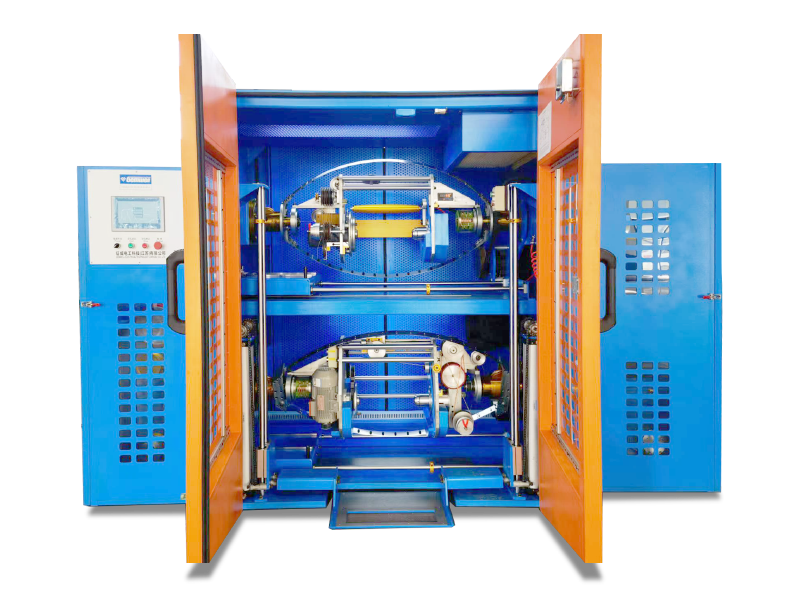
Product Category
Trippelvridningsmaskin kan realisera tre funktioner: enkelvridning, bakvridning och parvridning.
Read More +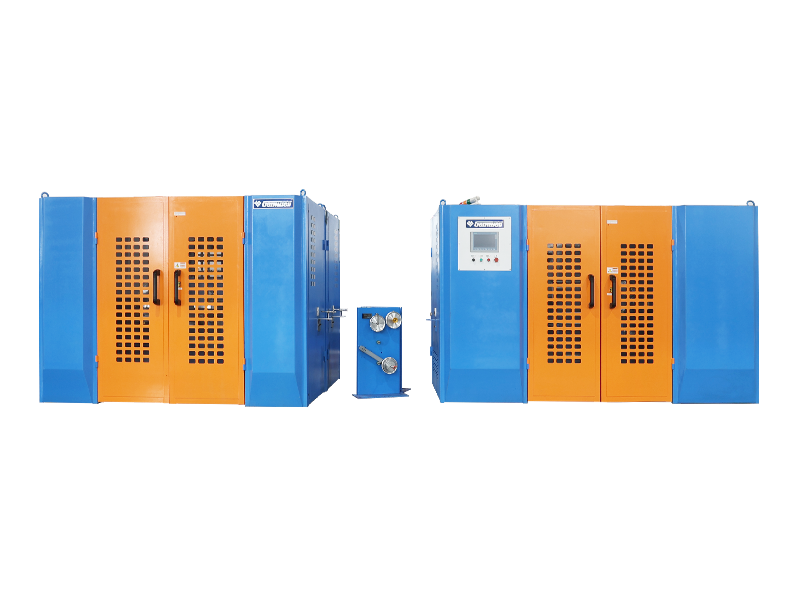
Product Category
Med den starka utvecklingen av nya energifordon de senaste åren har den elektroniska utrustninge
Read More +
Product Category
Med den kraftiga utvecklingen av nya energifordon de senaste åren har den elektroniska utrustnin
Read More +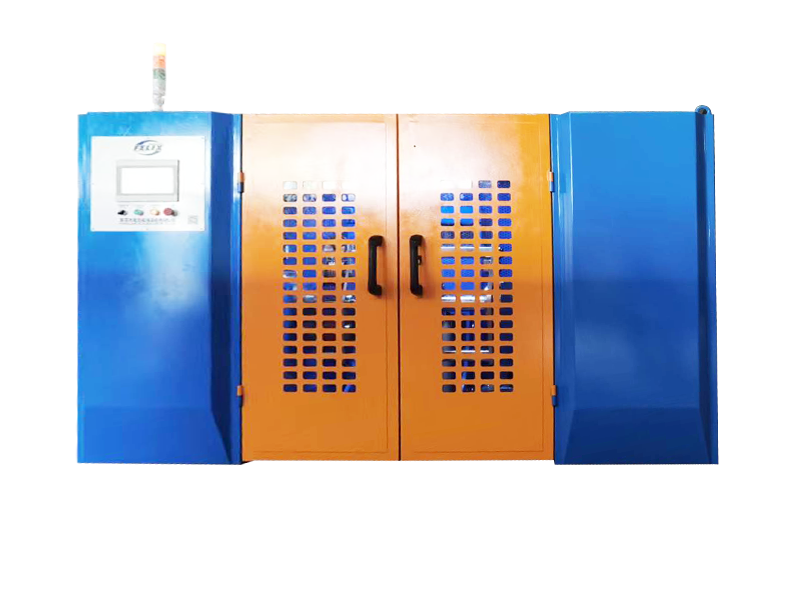
Product Category
När jordledningar läggs till två eller flera signaltrådskärnor för vridning med fri inre sp
Read More +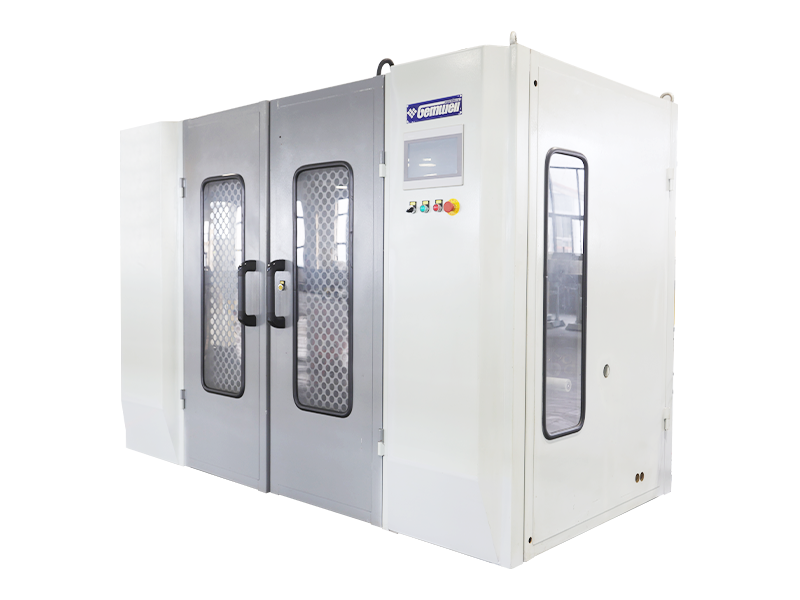
Product Category
När jordledningar läggs till två eller flera signaltrådskärnor för vridning med fri inre sp
Read More +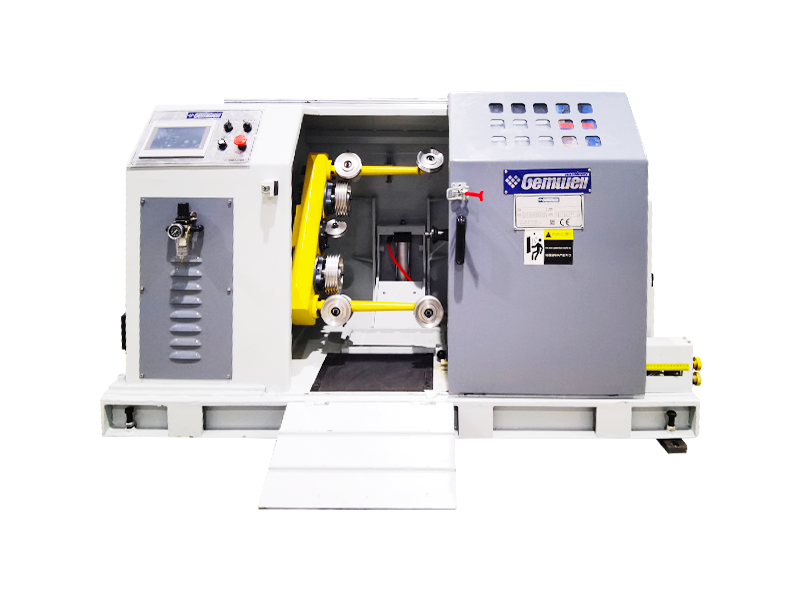
Product Category
Antalet pay-off rackhuvuden kan utökas och konfigureras. När jordledningar läggs till två ell
Read More +
Etableringstid

Byggarea (m²)

Antal anställda

Immateriella rättigheter
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
A högeffekts trådextruder är ryggraden i alla kabelanläggningar som producerar kablar med stor diameter eller hög genomströmnin
Read More +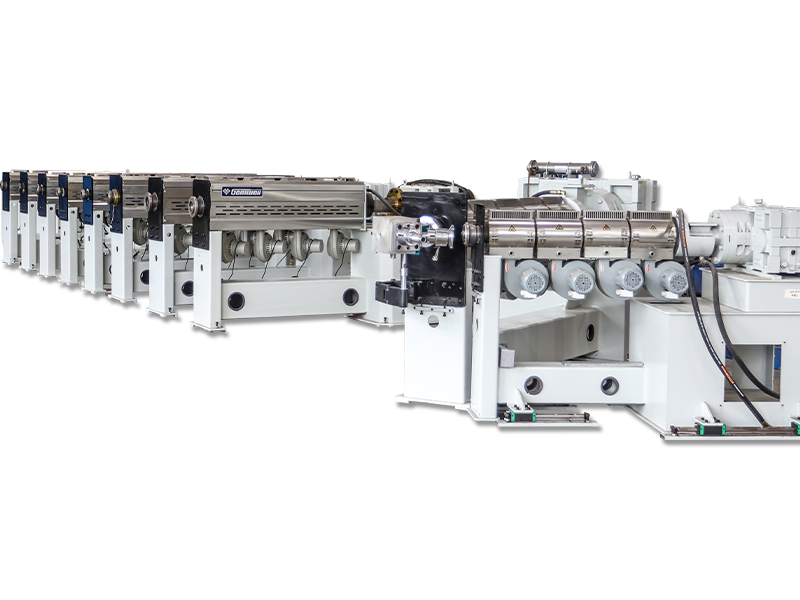
2026-09-07
Webmaster
Vad Bunch Stranding betyder Bunch stranding är en ledningskonstruktionsmetod där två eller flera nakna trådar tvinnas ihop i en enda o
Read More +
2026-09-04
Webmaster
Om GEMWELL Vi ser verkligen fram emot att välkomna dig till, Hall E2, monter nr.A41 och kommer att belysa våra senaste
Read More +
2026-08-31
Webmaster
Där kabelväggskvalitet faktiskt bestäms En 0,5 mm² PVC-isolerad byggtråd kommer ut ur kyltråget med en skillnad på 0,02 mm mellan d
Read More +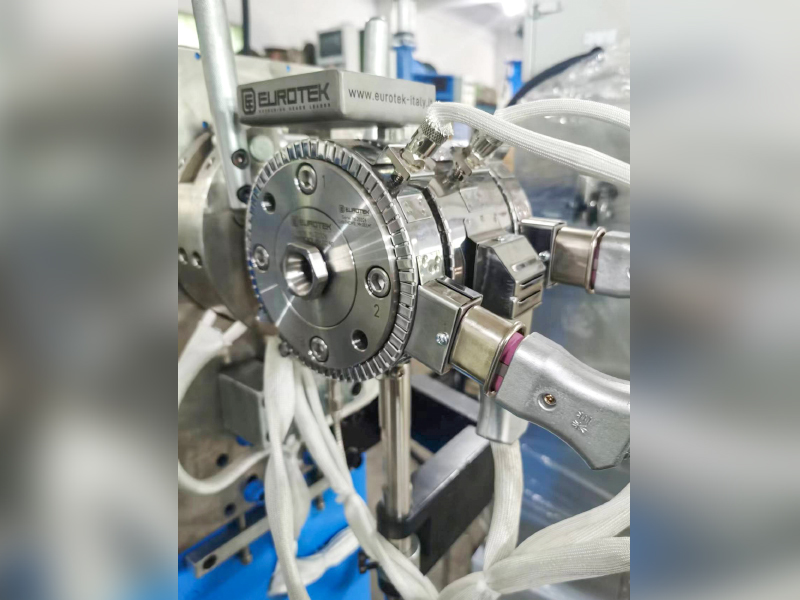
2026-08-27
Webmaster
För Twinax-kablar i AI-servrar är en sänkning av den effektiva Dk för isoleringen (luft ≈1, FEP≈2,1) nyckeln till att minska högfrekvensfÃ
Read More +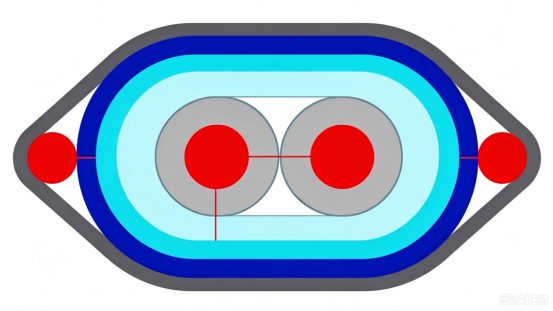 FAQ
CAT7 och CAT8 nätverkskablar skiljer sig huvudsakligen åt i överföringshastighet och frekvens.
CAT7 stöder överföringshastigheter upp till 10 Gbps med en frekvens på 600 MHz, medan CAT8 stöder hastigheter upp till 25 Gbps eller 40 Gbps med en frekvens på 2000 MHz.
Under produktionen bör högkvalitativa ledarmaterial användas, avståndet mellan paren och isoleringstjockleken bör kontrolleras strikt, effektiva skärmningstekniker såsom dubbelskiktsskärmning bör användas för att minska överhörning och extern interferens, vilket säkerställer signalintegritet.
Dubbellagers skärmningsstrukturer bör antas, med ett inre lager av aluminiumfolie och ett yttre lager av flätat nät, för att förbättra kabelns anti-interferensförmåga; samtidigt bör arrangemanget av par optimeras, och avståndet mellan paren bör ökas för att minska överhörning.
Genom att optimera pargeometri, exakt styra impedansmatchning, använda isoleringsmaterial av hög kvalitet och använda effektiva skärmningstekniker, kan returförlusten minimeras för att säkerställa signalintegriteten.
Automatisk spänningsspår och kontroll hjälper till att upprätthålla konsekvent spänning under hela lindningsprocessen, säkerställer enhetlig täckning, undviker spänningsfluktuationer under tejpförbrukningen, minskar nedbrytningshastigheten.
PCIe 6.0- och PCIe 7.0-kablar skiljer sig åt i överföringshastighet och krav på signalintegritet. PCIe 6.0 använder PAM4-modulationsteknik med en överföringshastighet på upp till 64 GT/s, medan PCIe 7.0 ökar överföringshastigheten ytterligare, använder mer avancerad moduleringsteknik och kräver högre signalintegritet och lägre latens.
Ledarmaterial med låga förluster bör väljas, den geometriska strukturen av par bör optimeras, överhörning mellan par bör minskas, högkvalitativa isoleringsmaterial bör användas och produktionsprocesser bör kontrolleras strikt för att minska signalfördröjning och dämpning.
Genom att exakt kontrollera ledardiametern, isoleringstjockleken och avståndet mellan paren, och använda impedansanalysatorer för realtidsövervakning, säkerställa att kabelimpedansen ligger inom det specificerade området för att undvika signalreflektion och förlust.
Användningen av effektiv skärmningsteknik, såsom dubbelskiktsskärmning, användningen av ledare med låg resistans, optimerar trådparets geometri, reducerar elektromagnetiskt läckage och kontrollerar trådens EMI-nivå.
Höga överföringshastigheter kräver striktare signalintegritetskontroll, vilket kräver användning av ledare med låga förluster, exakt kontroll av pargeometri och minskning av överhörning och fördröjning för att möta krav på höghastighetsöverföring.
Isoleringsmaterial med låg dielektricitetskonstant och tangent med låg förlust, såsom PTFE eller PI, bör väljas för att minska signaldämpningen och fördröjningen.
Med hjälp av Time Domain Reflectometry (TDR) och annan testutrustning kan realtidsövervakning av kabelöverföringsfördröjning utföras för att säkerställa att den ligger inom det specificerade intervallet, vilket förhindrar kvalitetsproblem med signalöverföringen.
Exakt kontroll av ledardiameter och isoleringstjocklek, optimering av pararrangemang, minskning av överhörning mellan par och användning av ledare med låg resistans kan effektivt kontrollera kabelresistans och induktans.
Med hjälp av spektrumanalysatorer och annan testutrustning kan realtidsövervakning av kabelöverföringshastighet utföras för att säkerställa att den uppfyller designkraven, vilket förhindrar kvalitetsproblem med signalöverföring.
Temperaturkontrollen av extrudern påverkar direkt kvaliteten på isolerings- eller mantelskiktet. En för hög eller för låg temperatur leder till instabila materialegenskaper och påverkar kabelns övergripande kvalitet.
Stigningen hos en tvinnad maskin bestämmer flexibiliteten och draghållfastheten hos den tvinnade tråden. En kortare stigning ökar flexibiliteten, medan en längre stigning ökar draghållfastheten.
F1: Vad är kärnfunktionen för en trådpartvinnamaskin ? Hur påverkar dess process kabelns elektriska prestanda?
A: Denna utrustning åstadkommer elektromagnetisk störningsavstängning genom att exakt kontrollera stigningen och vinkeln för den spiralformade vridningen av två uppsättningar ledare. Nyckeln ligger i twist pitch-noggrannheten (enhet: antal vridningar/meter) under konstant spänning, vilket direkt påverkar kabelns impedansstabilitet, överhörningsdämpning och signalöverföringsförlust. Gemwell Electrical Technology använder ett servokontrollsystem med sluten slinga i sin design för att säkerställa en dynamisk läggningstolerans på ±0,2 mm, vilket förbättrar EMC-prestandan för kundernas kabelprodukter med över 30 % – ett drag som ligger nära Gemwells vision om att "skapa värde över förväntan".
F2: Hur uppnår moderna vridningsmaskiner "dubbla resultatet med halva ansträngningen" i produktionseffektivitet?
A: Kärnan genombrott ligger i multi-axis collaborative technology:
Synkroniserad avtvinningsmekanism: Eliminerar inre ledarspänningar och förhindrar stigningsvariationer orsakade av återfjädring (>95 % avtvinningseffektivitet).
Intelligent spolbytessystem: Stöder helautomatisk växling av 500 kg spolar, vilket minskar stilleståndstiden med 40 %.
Energieffektiviseringsmodul: Regenerativ bromsteknik återvinner bromsenergi, vilket sparar 18 % energi jämfört med traditionella modeller. Gemwells ingenjörsteam har integrerat denna teknik i en modulär plattform, vilket gör det möjligt för kunderna att flexibelt skala efter produktionskapacitetsbehov, och verkligen uppnå "resursinput-output-förhållandet" som förespråkas av Gemwell.
F3: Vilka är de tekniska flaskhalsarna i mikrokontroll av strandningsprecision?
A: Tre kärnutmaningar och lösningar:
Styrning av mikroslip för ledare: En keramisk styrhjulsenhet och pneumatisk tryckkompensationsklämanordning används för att kontrollera koppartrådens ytfriktionskoefficient inom intervallet 0,08-0,12.
Dynamisk vibrationsdämpning: Gemwells patenterade magnetiska levitationsaktiva vibrationsdämpare minskar amplituden till mindre än 5 μm vid 2000 rpm.
Termisk expansionskompensation: En temperatursensor och AI-algoritm justerar läggningslängden i realtid, vilket ger ett temperaturavdriftsfel på <0,01 %/°C. Dessa tekniska detaljer återspeglar Gemwells engagemang för hållbar tillverkning – att minska materialspill och energiförbrukning genom precisionsteknik.
F4: Hur anpassar sig strandningsmaskiner till de komplexa kraven på specialkablar?
A: Nyckeln ligger i materialkompatibilitet och flexibel produktionsdesign:
Ledaranpassningsförmåga: Stöder förlustfri trådning av ledningar från 0,05 mm ultrafin emaljerad tråd till 10 mm² armerade ledare.
Isoleringsskydd: Antistatiska styrrullar används i lågspänningsområden för att förhindra repor på FEP/ETFE-isoleringen.
Särskilda vridningslägen: One-touch-växling mellan stjärn- och SZ-vridning, med ett programmerbart stigningsområde på 5-150 mm. Gemwells lösningar har applicerats i applikationer som högtemperaturkablage för flyg och rymdfart och högspänningskablar för nya energifordon, vilket uppfyller företagets uppdrag att "stärka industriell uppgradering med teknik."
F5: Hur förbättrar intelligent utrustning spårbarheten för kabelkvaliteten?
A: Integrated Industry 4.0-arkitektur möjliggör:
Digitalt tvillingsystem: Realtidsmappning av varje mätares vridningsparametrar (vridmoment/spänning/pitch) till molnet.
Defekt rotorsaksanalys: AI jämför över 100 000 processdatabaser för att automatiskt identifiera trådbrott och stränghoppning.
Prediktivt underhåll: Vibrationssensorer övervakar lagerstatus, med en noggrannhetsgrad för felvarningar på ≥92 %. Detta gör det möjligt för Gemwells kunder att uppnå full livscykelhanteringskapacitet och minska antalet produktfel till under 50 delar per miljon (PPM).
F6: Hur stödjer strandningsprocessen mål för hållbar utveckling?
A: Gemwells innovation fokuserar på tre dimensioner:
Materialanvändning: Intelligenta algoritmer för kabeldragning minskar slutavfallet till 0,8 % (genomsnitt för branschen ≥3 %).
Green Manufacturing: Oljefri design (torr strandning) förhindrar förorening av isolering
Energiåtervinning: Bromsenergi matas tillbaka till elnätet, vilket minskar koldioxidutsläppen med 12 ton per enhet årligen. Denna teknikstrategi är direkt i linje med Gemwells ramverk för företagsansvar, "Building a Sustainable World."
F7: I vilka riktningar kommer strandningstekniken att utvecklas i framtiden?
A: Baserat på Gemwell Electric Technologys FoU-färdplan:
Supraledande applikationer: Utveckling av en strandningsplattform vid låg temperatur som arbetar i en -196°C flytande kvävemiljö
Heterogen materialintegration: Synkrontrådning och glödgning av koppar-aluminiumkompositledare
Kvantkommunikationskablar: Teknik för kontroll av läggningslängd på undermikronnivå (noggrannhet ±0,05 mm). Dessa banbrytande initiativ kommer att fortsätta att driva Gemwell mot sin strategiska positionering som en "ledare för teknologilösningar."
 Custom Wire Pair Twist Machine Manufacturers