English
 中文简体
 Product Category
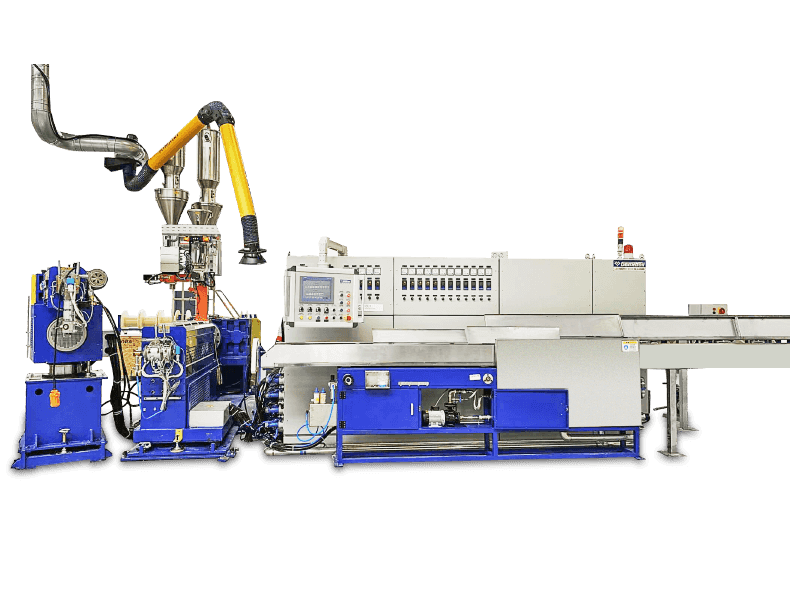
PVC/PE/PP/PU Core Wire Insulation Extrusion Line är en icke-standardiserad utrustning med anpass
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.



Product Category
PVC/PE/PP/PU Core Wire Insulation Extrusion Line är en icke-standardiserad utrustning med anpass
Read More +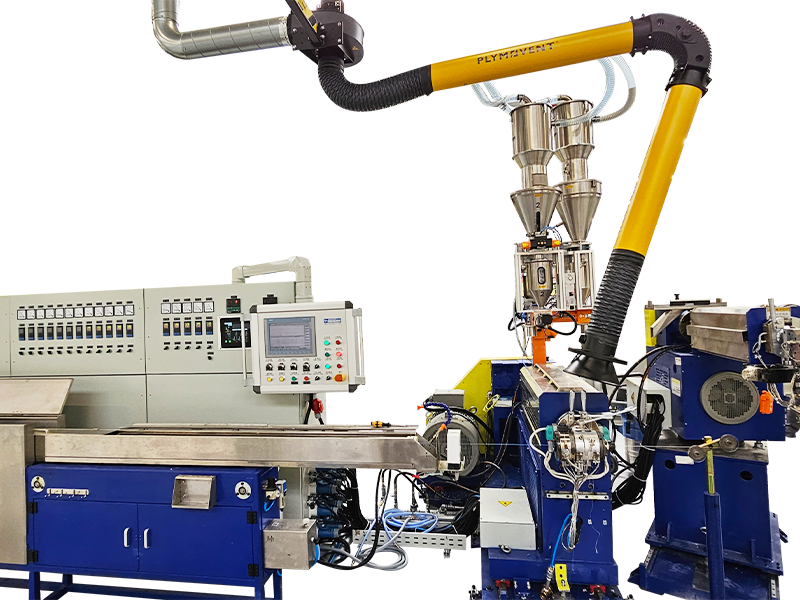
Product Category
LSZH/XLPE/TPE/TPU Core Wire Insulation Extrusion Line är en icke-standardiserad utrustning med a
Read More +
Etableringstid

Byggarea (m²)

Antal anställda

Immateriella rättigheter
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
A högeffekts trådextruder är ryggraden i alla kabelanläggningar som producerar kablar med stor diameter eller hög genomströmnin
Read More +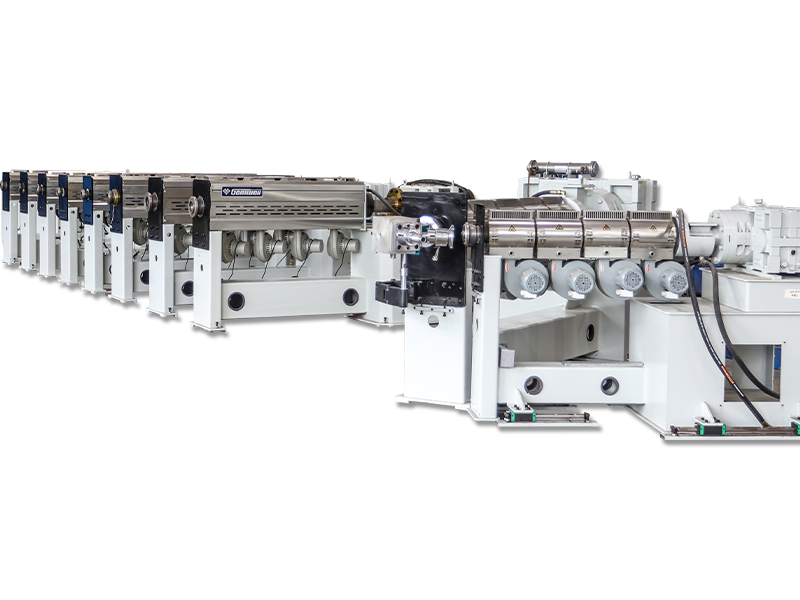
2026-09-07
Webmaster
Vad Bunch Stranding betyder Bunch stranding är en ledningskonstruktionsmetod där två eller flera nakna trådar tvinnas ihop i en enda o
Read More +
2026-09-04
Webmaster
Om GEMWELL Vi ser verkligen fram emot att välkomna dig till, Hall E2, monter nr.A41 och kommer att belysa våra senaste
Read More +
2026-08-31
Webmaster
Där kabelväggskvalitet faktiskt bestäms En 0,5 mm² PVC-isolerad byggtråd kommer ut ur kyltråget med en skillnad på 0,02 mm mellan d
Read More +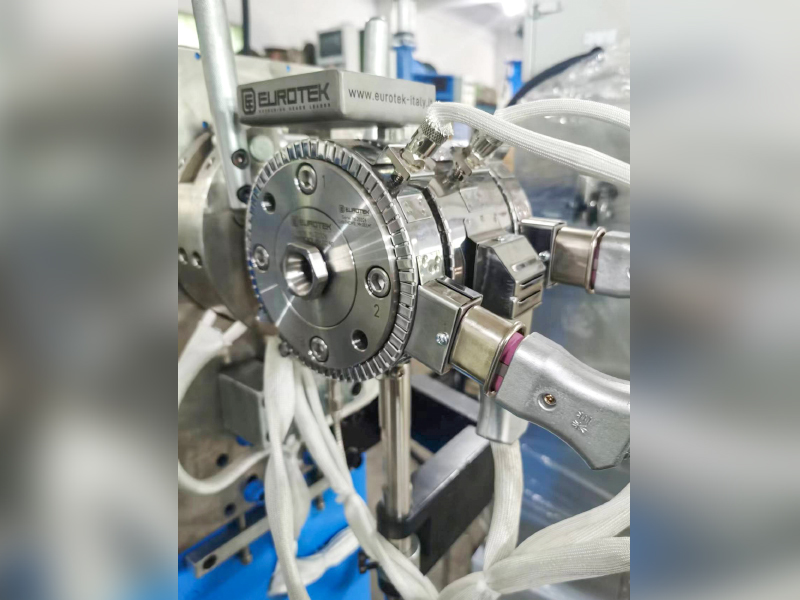
2026-08-27
Webmaster
För Twinax-kablar i AI-servrar är en sänkning av den effektiva Dk för isoleringen (luft ≈1, FEP≈2,1) nyckeln till att minska högfrekvensfÃ
Read More +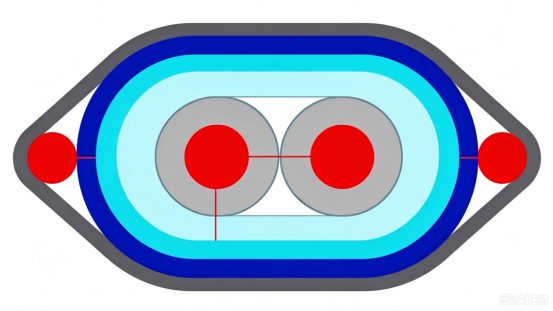 FAQ
CAT7 och CAT8 nätverkskablar skiljer sig huvudsakligen åt i överföringshastighet och frekvens.
CAT7 stöder överföringshastigheter upp till 10 Gbps med en frekvens på 600 MHz, medan CAT8 stöder hastigheter upp till 25 Gbps eller 40 Gbps med en frekvens på 2000 MHz.
Under produktionen bör högkvalitativa ledarmaterial användas, avståndet mellan paren och isoleringstjockleken bör kontrolleras strikt, effektiva skärmningstekniker såsom dubbelskiktsskärmning bör användas för att minska överhörning och extern interferens, vilket säkerställer signalintegritet.
Dubbellagers skärmningsstrukturer bör antas, med ett inre lager av aluminiumfolie och ett yttre lager av flätat nät, för att förbättra kabelns anti-interferensförmåga; samtidigt bör arrangemanget av par optimeras, och avståndet mellan paren bör ökas för att minska överhörning.
Genom att optimera pargeometri, exakt styra impedansmatchning, använda isoleringsmaterial av hög kvalitet och använda effektiva skärmningstekniker, kan returförlusten minimeras för att säkerställa signalintegriteten.
Automatisk spänningsspår och kontroll hjälper till att upprätthålla konsekvent spänning under hela lindningsprocessen, säkerställer enhetlig täckning, undviker spänningsfluktuationer under tejpförbrukningen, minskar nedbrytningshastigheten.
PCIe 6.0- och PCIe 7.0-kablar skiljer sig åt i överföringshastighet och krav på signalintegritet. PCIe 6.0 använder PAM4-modulationsteknik med en överföringshastighet på upp till 64 GT/s, medan PCIe 7.0 ökar överföringshastigheten ytterligare, använder mer avancerad moduleringsteknik och kräver högre signalintegritet och lägre latens.
Ledarmaterial med låga förluster bör väljas, den geometriska strukturen av par bör optimeras, överhörning mellan par bör minskas, högkvalitativa isoleringsmaterial bör användas och produktionsprocesser bör kontrolleras strikt för att minska signalfördröjning och dämpning.
Genom att exakt kontrollera ledardiametern, isoleringstjockleken och avståndet mellan paren, och använda impedansanalysatorer för realtidsövervakning, säkerställa att kabelimpedansen ligger inom det specificerade området för att undvika signalreflektion och förlust.
Användningen av effektiv skärmningsteknik, såsom dubbelskiktsskärmning, användningen av ledare med låg resistans, optimerar trådparets geometri, reducerar elektromagnetiskt läckage och kontrollerar trådens EMI-nivå.
Höga överföringshastigheter kräver striktare signalintegritetskontroll, vilket kräver användning av ledare med låga förluster, exakt kontroll av pargeometri och minskning av överhörning och fördröjning för att möta krav på höghastighetsöverföring.
Isoleringsmaterial med låg dielektricitetskonstant och tangent med låg förlust, såsom PTFE eller PI, bör väljas för att minska signaldämpningen och fördröjningen.
Med hjälp av Time Domain Reflectometry (TDR) och annan testutrustning kan realtidsövervakning av kabelöverföringsfördröjning utföras för att säkerställa att den ligger inom det specificerade intervallet, vilket förhindrar kvalitetsproblem med signalöverföringen.
Exakt kontroll av ledardiameter och isoleringstjocklek, optimering av pararrangemang, minskning av överhörning mellan par och användning av ledare med låg resistans kan effektivt kontrollera kabelresistans och induktans.
Med hjälp av spektrumanalysatorer och annan testutrustning kan realtidsövervakning av kabelöverföringshastighet utföras för att säkerställa att den uppfyller designkraven, vilket förhindrar kvalitetsproblem med signalöverföring.
Temperaturkontrollen av extrudern påverkar direkt kvaliteten på isolerings- eller mantelskiktet. En för hög eller för låg temperatur leder till instabila materialegenskaper och påverkar kabelns övergripande kvalitet.
Stigningen hos en tvinnad maskin bestämmer flexibiliteten och draghållfastheten hos den tvinnade tråden. En kortare stigning ökar flexibiliteten, medan en längre stigning ökar draghållfastheten.
F1: Vad definierar kärnvärdet av solid kärna tråd isolering extrudering linje ?
A: Denna linje använder smält polymer för att bilda ett kontinuerligt, enhetligt isoleringsskikt på ledarytan. Dess kärnteknologi ligger i att uppnå en dynamisk balans mellan dielektriska egenskaper, mekanisk styrka och produktionshastighet. Med Gemwells industriella praxis som exempel, integrerar dess produktionslinje materialreologikontrollteknik för att säkerställa en stabil tjocklekstolerans för isoleringsskiktet inom ±0,02 mm, vilket avsevärt överskrider IEC 60227-standardkraven.
F2: Hur påverkar extruderskruvens konfiguration isoleringskvaliteten?
A: En spärrskruv kombinerad med en tvåstegs blandningssektion möjliggör exakt kontroll av smälttemperaturprofilen. Vid bearbetning av XLPE (tvärbunden polyeten) använder Gemwell en 30:1 bildförhållande design, i kombination med ett skjuvvärmeoptimeringssystem, för att uppnå en smälttemperaturfluktuation på ≤±1,5°C, vilket effektivt förhindrar ythajskinnsfenomenet orsakat av förtvärbindning.
F3: Varför är förbehandling av ledaren avgörande för kvaliteten?
A: Oxidskiktet på ytan av kopparledare kan orsaka elektriska dendriter vid isoleringsgränssnittet. Gemwells produktionslinjer är utrustade med elektrolytisk rengöring online och ett inertgasskyddssystem för att hålla ledarens syrehalt under 5 ppm. Laserdiametermätning ger realtidsfeedback på ledarens ovalitet, vilket säkerställer isoleringskoncentricitet >98%.
F4: Vad är hemligheten bakom kyltrågets ergonomiska design?
A: Gradientkylningsteknik är avgörande. Med PVC-isolering som ett exempel använder Gemwell ett kylsystem i tre steg: ett första steg med 70°C vattenfilmkylning för att eliminera inre spänningar, ett andra steg med 25°C turbulent kylning för att ställa in formen och ett sista steg på 15°C konstant temperatur för att stabilisera kristalliniteten och hålla isoleringens termiska krympning under 2 %.
F5: Hur uppnår onlineinspektionssystemet noll-defektkontroll?
A: Den kombinerar beta-ray tjockleksmätning (noggrannhet 0,001 mm) med effekt-frekvens gnisttestning (9kV/mm) och CCD visuell inspektion (50 μm upplösning). I Gemwells intelligenta produktionslinje kopplas denna data till MES-systemet i realtid, vilket möjliggör spårbarhet av processparametrar för varje meter tråd.
F6: Vilka tekniska framsteg har skett i tvärbindningsprocessen?
A: För närvarande är de vanliga metoderna silanvarmvattentvärbindning (Sioplas) och elektronbestrålningstvärbindning. Gemwells Sioplas uppnår en linjehastighet på 300 m/min. Dess katalysatorinsprutningssystem på kvantnivå stabiliserar tvärbindningsgraden vid 75%-85%, med en dielektrisk hållfasthet på 25 kV/mm.
F7: Vilka utmaningar innebär tillämpningen av nya material för produktionslinjer?
A: Till exempel kräver TPE (termoplastisk elastomer) ett skruvkompressionsförhållande på 2,5:1 och exakt kontroll av smälttemperaturen vid 170 ± 3°C. Gemwells modulära extruderingssystem möjliggör fullständig växling mellan PP/PE/TPE-material inom 2 timmar, med en skrothastighet på mindre än 0,8 %.
F8: Hur integreras energibesparande teknik i moderna produktionslinjer?
A: Fokus ligger på energiåtervinning. Gemwells produktionslinjer använder synkronmotorer med permanentmagneter (IE4 effektivitetsklassning) och ett spillvärmeåtervinningssystem för extruderfat, vilket minskar energiförbrukningen per ton tråd till 280 kWh, en energibesparing på 35 % jämfört med traditionell utrustning.
F9: Hur uppnås spänningskontroll under höghastighetsproduktion?
A: Vi använder ett helt slutet servotraktionssystem, med vridmomentjustering i realtid via en adaptiv algoritm för spolediameter. I Gemwells 0,5 mm² kabelproduktion kontrolleras spänningsfluktuationer till ±0,2N vid en linjehastighet på 1200m/min, vilket säkerställer att ingen slamdeformation i isoleringsskiktet säkerställs.
F10: Var kommer framtida tekniska genombrott att ligga?
A: Vi fokuserar på onlinemodifieringsteknik för nanokompositisoleringsmaterial. Gemwell utvecklar ett in-situ nano-Al₂O₃-dispersionssystem som kan uppnå fyllmedelsdispersion >95 % under extruderingsprocessen, vilket ökar isoleringsmaterialets temperaturbeständighet till 150°C.
En fusion av industriell praxis och teknisk filosofi
Gemwells ingenjörer följer principen om "termisk homogenisering" under driftsättningen av produktionslinjen: från materialmjukning till kylning och härdning måste varje termodynamisk parameter uppfylla principen om tid-temperatur-ekvivalens. Denna noggranna strävan efter processkontroll har gjort det möjligt för dess 105°C flamskyddade kablar att klara UL 758 2000-timmars åldringstest.
Medan industrin fortfarande diskuterar traditionell trelagers samextruderingsteknik, har Gemwell redan uppnått massproduktion av en femlagers nanobarriärisoleringsstruktur. Denna teknik undertrycker partiell urladdning till under 1pC. Detta är det tekniska uttrycket för företagets "Enterprise and Exploration"-anda – att översätta genombrott inom materialvetenskap till exponentiella förbättringar av kabelprestanda.
I det centrala kontrollrummet i produktionsbasen i Jiangsu är 200 uppsättningar processparametrar som samlas in varje mikrosekund inte bara produktionsdata utan också en digital reflektion av molekylkedjearrangemanget i isoleringsmediet. Denna exakta kontroll av den mikroskopiska världen gör det möjligt för Gemwells isolerade kablar att visa häpnadsväckande prestandakonsistens i miljöer som sträcker sig från den fuktiga brasilianska regnskogen till Mellanösterns brännande öknar, vilket visar det tekniska språnget från "Made in China" till "Made in China with Precision."
 Custom Solid Core Wire Isolation Extrusion Line Suppliers