English
 中文简体
 Product Category
Hastighetsdifferential upptagningstyp Cantilever enkel vridningsmaskin (utan kapstanremskiva) har
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.


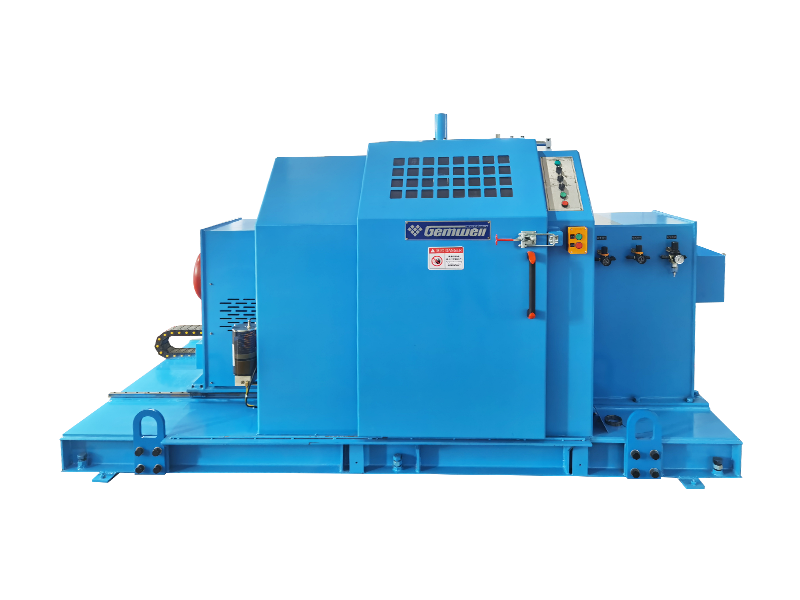

Product Category
Hastighetsdifferential upptagningstyp Cantilever enkel vridningsmaskin (utan kapstanremskiva) har
Read More +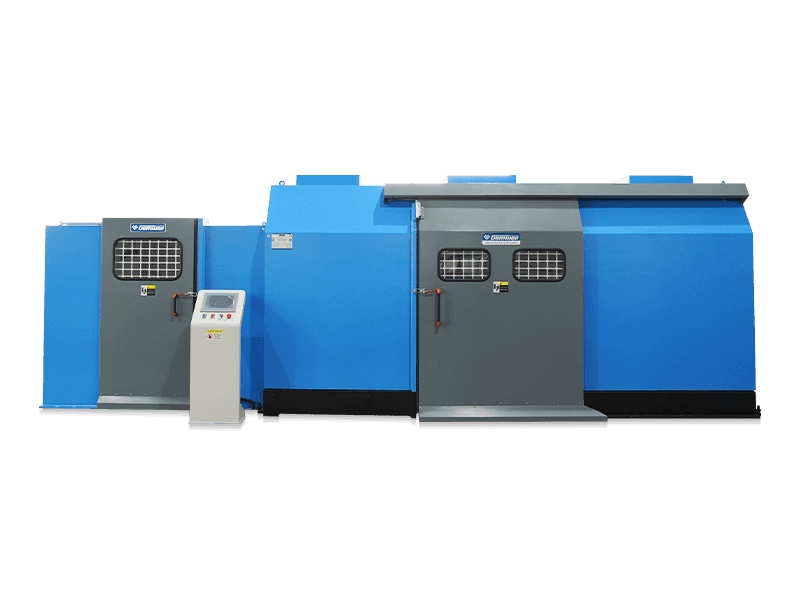
Product Category
Den tvinnade konsolen och den externa dragledaren är anslutna i ett stycke och roterar synkront
Read More +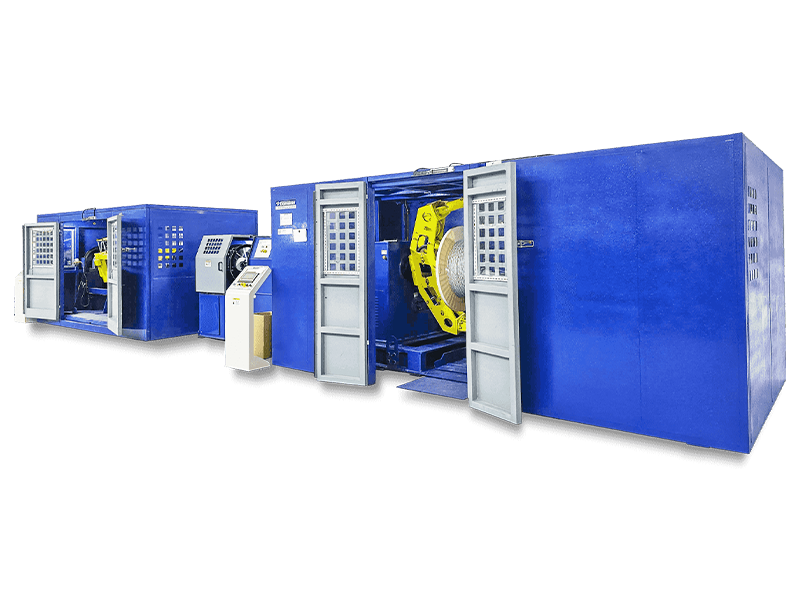
Product Category
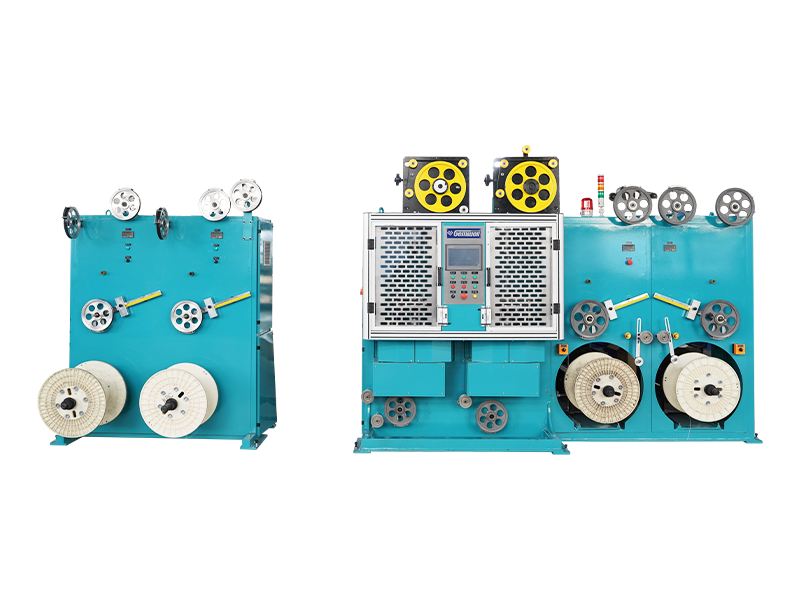
Den strandande konsolen är separerad från den externa dragledaren på Heavy-Duty Split Type Can
Read More +Cantilever Single Twisting Machine är en kabelbildande utrustning som vrider flera kärntrådar med hög hastighet genom en cantilever och lindar dem synkront och koncentriskt. Eftersom varje rotation av konsolen bildar en stigning, kallas den en Cantilever Single Twisting Machine. Beroende på strukturtypen är den uppdelad i differentiell hastighetsupptagningstyp Cantilever enkel vridningsmaskin (utan upptagningsremskiva), Lättvikts i ett stycke Cantilever enkel vridningsmaskin (extern remskiva och kraftupptagning), Heavy-duty separerad Cantilever enkel vridningsmaskin (extern remskiva och kraftupptag separat remskiva och kraftupptagningsmaskin, separat remskiva Canti-du-du) upptagning), etc. På grund av de olika ytterdiametrarna på trådarna, olika elektriska prestandakrav och olika kostnadseffektivitet, ovanstående modeller är lämpliga för olika trådtrådnings- och kabelproduktionsfält, och användare kan välja och köpa själva.

Etableringstid

Byggarea (m²)

Antal anställda

Immateriella rättigheter
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
A högeffekts trådextruder är ryggraden i alla kabelanläggningar som producerar kablar med stor diameter eller hög genomströmnin
Read More +
2026-09-07
Webmaster
Vad Bunch Stranding betyder Bunch stranding är en ledningskonstruktionsmetod där två eller flera nakna trådar tvinnas ihop i en enda o
Read More +
2026-09-04
Webmaster
Om GEMWELL Vi ser verkligen fram emot att välkomna dig till, Hall E2, monter nr.A41 och kommer att belysa våra senaste
Read More +
2026-08-31
Webmaster
Där kabelväggskvalitet faktiskt bestäms En 0,5 mm² PVC-isolerad byggtråd kommer ut ur kyltråget med en skillnad på 0,02 mm mellan d
Read More +
2026-08-27
Webmaster
För Twinax-kablar i AI-servrar är en sänkning av den effektiva Dk för isoleringen (luft ≈1, FEP≈2,1) nyckeln till att minska högfrekvensfÃ
Read More +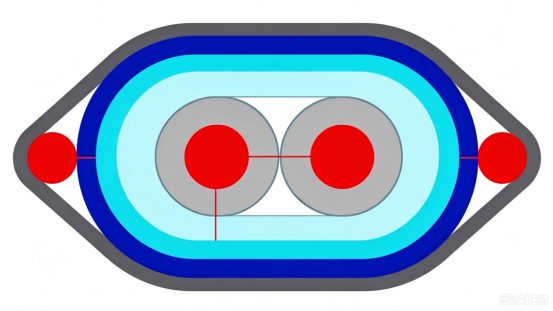 FAQ
CAT7 och CAT8 nätverkskablar skiljer sig huvudsakligen åt i överföringshastighet och frekvens.
CAT7 stöder överföringshastigheter upp till 10 Gbps med en frekvens på 600 MHz, medan CAT8 stöder hastigheter upp till 25 Gbps eller 40 Gbps med en frekvens på 2000 MHz.
Under produktionen bör högkvalitativa ledarmaterial användas, avståndet mellan paren och isoleringstjockleken bör kontrolleras strikt, effektiva skärmningstekniker såsom dubbelskiktsskärmning bör användas för att minska överhörning och extern interferens, vilket säkerställer signalintegritet.
Dubbellagers skärmningsstrukturer bör antas, med ett inre lager av aluminiumfolie och ett yttre lager av flätat nät, för att förbättra kabelns anti-interferensförmåga; samtidigt bör arrangemanget av par optimeras, och avståndet mellan paren bör ökas för att minska överhörning.
Genom att optimera pargeometri, exakt styra impedansmatchning, använda isoleringsmaterial av hög kvalitet och använda effektiva skärmningstekniker, kan returförlusten minimeras för att säkerställa signalintegriteten.
Automatisk spänningsspår och kontroll hjälper till att upprätthålla konsekvent spänning under hela lindningsprocessen, säkerställer enhetlig täckning, undviker spänningsfluktuationer under tejpförbrukningen, minskar nedbrytningshastigheten.
PCIe 6.0- och PCIe 7.0-kablar skiljer sig åt i överföringshastighet och krav på signalintegritet. PCIe 6.0 använder PAM4-modulationsteknik med en överföringshastighet på upp till 64 GT/s, medan PCIe 7.0 ökar överföringshastigheten ytterligare, använder mer avancerad moduleringsteknik och kräver högre signalintegritet och lägre latens.
Ledarmaterial med låga förluster bör väljas, den geometriska strukturen av par bör optimeras, överhörning mellan par bör minskas, högkvalitativa isoleringsmaterial bör användas och produktionsprocesser bör kontrolleras strikt för att minska signalfördröjning och dämpning.
Genom att exakt kontrollera ledardiametern, isoleringstjockleken och avståndet mellan paren, och använda impedansanalysatorer för realtidsövervakning, säkerställa att kabelimpedansen ligger inom det specificerade området för att undvika signalreflektion och förlust.
Användningen av effektiv skärmningsteknik, såsom dubbelskiktsskärmning, användningen av ledare med låg resistans, optimerar trådparets geometri, reducerar elektromagnetiskt läckage och kontrollerar trådens EMI-nivå.
Höga överföringshastigheter kräver striktare signalintegritetskontroll, vilket kräver användning av ledare med låga förluster, exakt kontroll av pargeometri och minskning av överhörning och fördröjning för att möta krav på höghastighetsöverföring.
Isoleringsmaterial med låg dielektricitetskonstant och tangent med låg förlust, såsom PTFE eller PI, bör väljas för att minska signaldämpningen och fördröjningen.
Med hjälp av Time Domain Reflectometry (TDR) och annan testutrustning kan realtidsövervakning av kabelöverföringsfördröjning utföras för att säkerställa att den ligger inom det specificerade intervallet, vilket förhindrar kvalitetsproblem med signalöverföringen.
Exakt kontroll av ledardiameter och isoleringstjocklek, optimering av pararrangemang, minskning av överhörning mellan par och användning av ledare med låg resistans kan effektivt kontrollera kabelresistans och induktans.
Med hjälp av spektrumanalysatorer och annan testutrustning kan realtidsövervakning av kabelöverföringshastighet utföras för att säkerställa att den uppfyller designkraven, vilket förhindrar kvalitetsproblem med signalöverföring.
Temperaturkontrollen av extrudern påverkar direkt kvaliteten på isolerings- eller mantelskiktet. En för hög eller för låg temperatur leder till instabila materialegenskaper och påverkar kabelns övergripande kvalitet.
Stigningen hos en tvinnad maskin bestämmer flexibiliteten och draghållfastheten hos den tvinnade tråden. En kortare stigning ökar flexibiliteten, medan en längre stigning ökar draghållfastheten.
jag. Vridningsmaskin Tekniska principer och industritillämpningar
Q1: Hur uppnår en vridningsmaskin exakt strängning av flera ledare?
En roterande utbetalningsram fungerar tillsammans med ett konstant spänningskontrollsystem för att spirallinda de enskilda trådarna runt en central axel med en förinställd stigning. Gemwell Electrics lösning använder modulär drivteknik med delad motor för att självständigt justera spänningen för varje utmatningsenhet, vilket säkerställer att koppar/aluminiumledarna undviker sträckning och deformation under strandningsprocessen. Den viktigaste utmaningen ligger i att eliminera mellanrum mellan de enskilda ledningarna. Deras återkopplingssystem med slutna kretsar, byggt på 26 års erfarenhet, kompenserar för spänningsfluktuationer i realtid, vilket säkerställer en tät passning över ledarens tvärsnitt.
F2: Varför kontrolleras stigningslängden så strikt under ledarens trådning?
Pitchlängden påverkar direkt ledarens flexibilitet och elektriska prestanda. En för kort stigning ökar ledarens böjstyvhet, vilket gör den svårare att lägga; en stigning som är för lång minskar krypmotståndet. Gemwell integrerar en högprecisionskodare (upplösning upp till 0,1°) i sin utrustning. I kombination med den oberoende utvecklade S-formade stigningskurvans algoritm, säkerställer detta en stabil kontroll av läggningsstigningen inom ±0,5 mm/1000m, vilket uppfyller de stränga kraven för flygkablar.
II. Tekniska genombrott i höghastighetsvridningsmaskiner
F3: Vilka dynamiska utmaningar uppstår när utrustningens hastigheter överstiger 2000 rpm?
Höghastighetsrotation skapar två kärnproblem:
① Centrifugalkraftobalans: Den snabba rotationen av utbetalningsrullen gör att vajern piskar. Gemwell använder en tvåstegs vibrationsdämpande baskonstruktion, som absorberar över 80 % av radiella vibrationer genom hydrauliska dämpare.
② Temperaturackumulering: Friktionsvärme minskar smörjmedlets viskositet. Dess patenterade kylsystem skapar en cirkulär oljekrets i spindeln och, i kombination med en extern värmeväxlare, håller lagertemperaturen stiga till ΔT ≤ 15°C (ISO 6804-standard).
F4: Hur kan problemet med trådbrottsdetektering under höghastighetsförhållanden lösas?
Traditionella fotoelektriska sensorer har en falsklarmfrekvens på 3 % vid en linjehastighet på 500 m/min. Gemwell har utvecklat en multispektrumanalyslösning:
Millimetervågsradar övervakar förändringar i tråddiametern i realtid (noggrannhet 0,02 mm).
Högfrekventa virvelströmsonder upptäcker ledarkontinuitet. Redundant bedömning av dubbla system minskar antalet falska larm till 0,1‰, med en avstängningssvarstid på <50ms.
III. Fördjupad analys av tråd- och kabeltrådningsprocessen
F5: Varför är backtwist-vinkeln viktig för ledarens strandning?
Obaktvinnad trådning genererar inre spänningar i de enskilda trådarna, vilket orsakar ledarfjädring (typiskt värde: återfjädringsvinkel ≥12° för Φ2,5 mm kopparledare). Gemwells lösning är att installera en servo-backtwist-mekanism i strandningsburen. Detta beräknar dynamiskt kompensationsvinkeln baserat på trådhastigheten (formel: θ = arctan(v/ωR)), bibehåller en kvarvarande torsionsvinkel på ≤0,5°/m, vilket säkerställer böjlivslängden för kraftkablar med stor sektion.
F6: Hur kan konduktiv enhetlighet optimeras för skiktade ledare?
Med en 7×19-struktur som ett exempel, når fluktuationen i ytterdiametern med traditionella processer ±0,15 mm. Gemwell förbättrar enhetligheten genom två innovationer:
① Topologioptimering: Det inre lagret använder en 10° koncentrisk läggning, medan det yttre skiktet antar en 20° buntläggning för att minska mellanskikten;
② Online-tvärsnittsövervakning: Med hjälp av röntgenstrålar för att ge realtidsfeedback på tvärsnittets ovalitet (98 % noggrannhet), justeras strängningstrycket dynamiskt.
Denna teknologi säkerställer en obalans i DC-resistans för 240 mm² flamskyddade kablar på ≤0,5 % (IEC 60228 kräver ≤2 %).
IV. Engineering Practices: Hörnstenen i kvalitetssäkring
F7: Varför krävs 168 timmars kontinuerlig testning och kalibrering?
Stabiliteten hos strandningsutrustning måste verifieras under extrema driftsförhållanden:
48-timmars fulllasttest: Övervaka spindelns temperaturstegringskurva vid 150 % av nominell hastighet (standard: ≤65°C);
72-timmars variabel belastningstest: Simulera 2000 belastningscykler från 0-100 % inom 10 sekunder för att verifiera kontrollsystemets svarsfördröjning (mätt på Gemwell-utrustning: ≤0,8s);
48-timmars EMC-test: Se till att växelriktarens utstrålade interferens är <55dBμV (EN 55011 klass A-standard);
F8: Hur översätts 26 års erfarenhet till tillverkningsprecision?
Gemwells tekniska team har upprättat en strängningsprocessdatabas som täcker 387 materialparametrar (såsom en matchningsmodell mellan kopparstavens förlängning δ och strängningskompressionsförhållandet η). Ett typiskt exempel: För ultraflexibel silikongummitråd som används i nya energifordon, optimering av spänningsgradienten (0,8N/mm² i det inre lagret → 0,3N/mm² i det yttre lagret) ökade ledarens brottöjning till 35 % (jämfört med branschgenomsnittet på 28%).
Tekniska utvecklingstrender och branschbidrag
F9: Hur anpassar sig strandningsutrustning till tekniska förändringar i nya energikablar?
800V-högspänningsplattformen kräver en 20%-ig minskning av isoleringstjockleken och en ledarovaalitet på ≤0,03. Gemwells senaste generation av utrustning integrerar:
Laserdiametermätare (samplingsfrekvens 1kHz)
Förutsägelsesystem för maskininlärning (utbildat på 2 miljoner uppsättningar historiska data) möjliggör dynamisk ovalitetskontroll, vilket hjälper kunder att uppnå ISO 6722-3 klass 5-certifiering.
F10: Hur förbättrar strandingprocessen resursutnyttjandet?
Genom exakt spänningskontroll minskar Gemwells utrustning kopparskrot från 1,2 % till 0,35 %. Baserat på en årlig produktionskapacitet på 100 000 ton kopparledare, översätts detta till en årlig besparing på 650 ton koppar (cirka 4 600 ton CO₂-utsläpp), i linje med IEC TR 62837 riktlinjer för hållbar tillverkning.
 Custom Cantilever Single High Speed Twisting Machine Manufacturers