English
 中文简体
 Product Category
Med populariseringen av 5G, Internet of Things, AI, nya energimobila enheter, VR/AR, datacenter,
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.




Product Category
Med populariseringen av 5G, Internet of Things, AI, nya energimobila enheter, VR/AR, datacenter,
Read More +
Product Category
Ultrafina ledningar används inom olika områden, såsom mobiltelefoner, bärbara datorer, iPads,
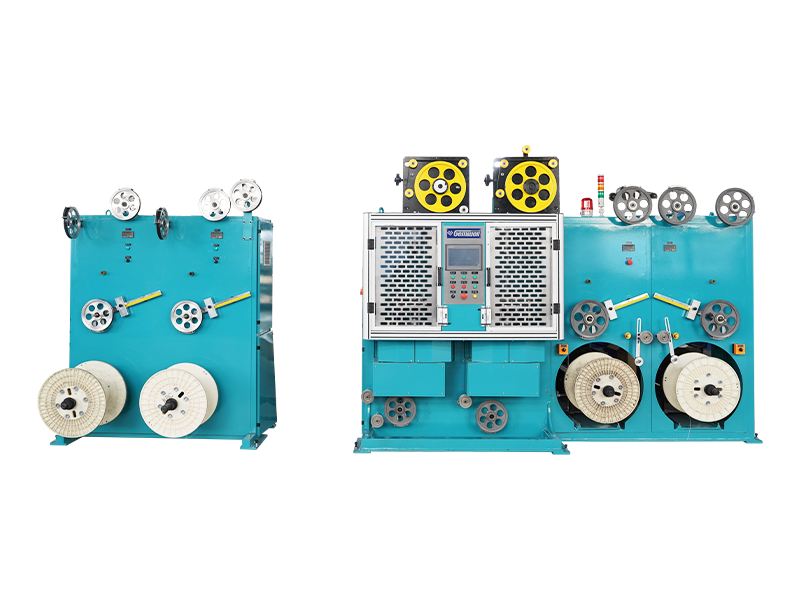
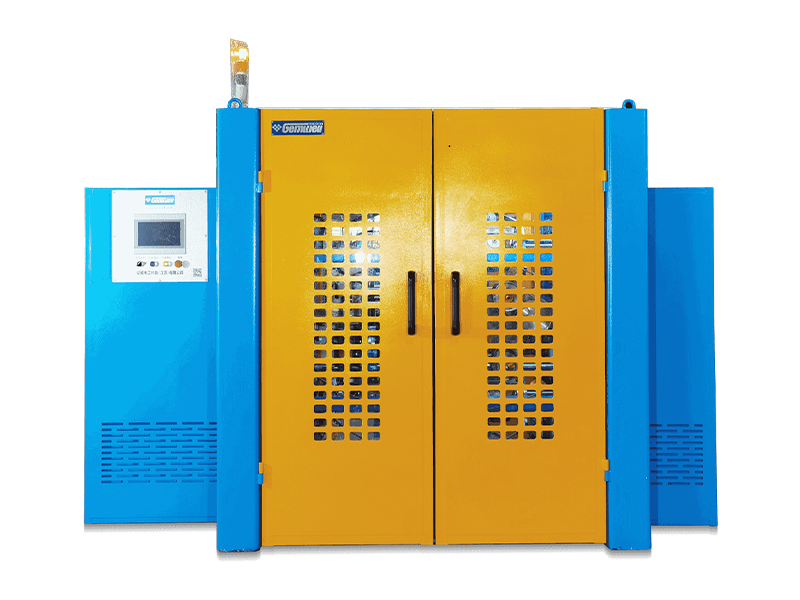
Read More + Här visar den allmänna processen med trådtejpning. Inledningsvis betalar kärntråden ut med konstant hastighet i en rak linje med kapstan. Därefter betalas remsmaterialet av med konstant hastighet från tejphuvudet. Slutligen lindas remsmaterialet runt kärntråden med lämplig spänning för att bilda tråd med ett visst överlappningsförhållande. I en vanlig traditionell typ, efter att tejpen har släppts från materialspolen, måste den passera genom flera lindnings- och vändrullar, vilket minskar stabiliteten för tejpspänningen. När tejphuvudet roterar med hög hastighet blir dessa styrrullar mindre flexibla under högtrycksvindmotstånd och centrifugalkraft, vilket genererar ytterligare spänning på bandmaterialet. Därför blir kvaliteten och testresultaten för tråden efter lindningen dålig eftersom det finns en viss skillnad mellan inställningen och den faktiska spänningen. Sådana fenomen visar sig tydligare när maskinen är utsliten efter långvarig användning.
För att bättre lösa ovanstående problem följer den här maskinen inte den traditionella formen, och den separerar tape pay-off och tejphuvudet i två delar. Maskinen är konstruerad med dubbla kapstanrullar på tejphuvudet. Servomotorn driver drivrullarna för att dra ut remsmaterialet och sedan ta sig igenom ett spår och nå tejphuvudet. När tejphuvudet är stationärt kan det observeras att remsmaterialet kontinuerligt spottas ut från de dubbla kapstanrullarna, så kallad Capstan Roller Spit Type. Remsmaterialet passerar endast genom ytterligare två rullar, som är på tejphuvudets mittaxel, och lindas sedan omedelbart runt tråden. När tejpen rör sig längs mittaxeln är vindmotståndet och centrifugalkraften ganska låga, vilket löser problemen med den traditionella typen som anges ovan. Dessutom realiseras tejpningsprincipen av denna typ inte genom att ställa in spänningen på bandmaterialet, utan genom att justera hastigheten på servomotorn för att driva det dubbla kapstanhjulet på tejphuvudet, ändra mängden tejp som spottas ut och därmed ändra ytterdiametern på den färdiga tråden. Så här kan tejpspänningen justeras: Ju mindre mängd tejp som spottas ut, desto större tejpspänning blir, desto mindre trådens yttre diameter bildas; Ju större mängd tejp som spottas ut, desto mindre tejpspänning blir, desto större ytterdiameter bildas. Denna maskin kan utrustas med en laserdiametermätare för att realisera dynamisk automatisk kontroll av den färdiga produktens ytterdiameter och tejpspänning.

Etableringstid

Byggarea (m²)

Antal anställda

Immateriella rättigheter
A Mature Factory You Can Count On
Related Products





 2026-09-14
 Webmaster
A högeffekts trådextruder är ryggraden i alla kabelanläggningar som producerar kablar med stor diameter eller hög genomströmnin
Read More +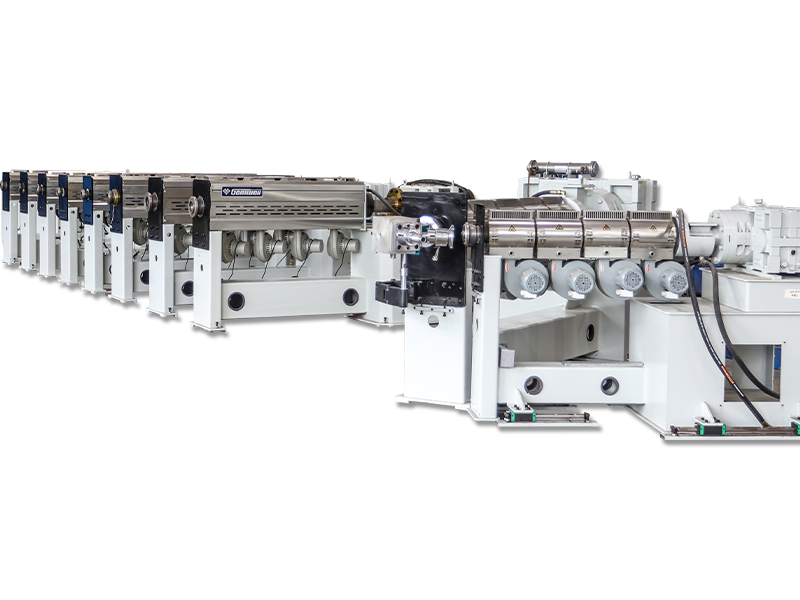
2026-09-07
Webmaster
Vad Bunch Stranding betyder Bunch stranding är en ledningskonstruktionsmetod där två eller flera nakna trådar tvinnas ihop i en enda o
Read More +
2026-09-04
Webmaster
Om GEMWELL Vi ser verkligen fram emot att välkomna dig till, Hall E2, monter nr.A41 och kommer att belysa våra senaste
Read More +
2026-08-31
Webmaster
Där kabelväggskvalitet faktiskt bestäms En 0,5 mm² PVC-isolerad byggtråd kommer ut ur kyltråget med en skillnad på 0,02 mm mellan d
Read More +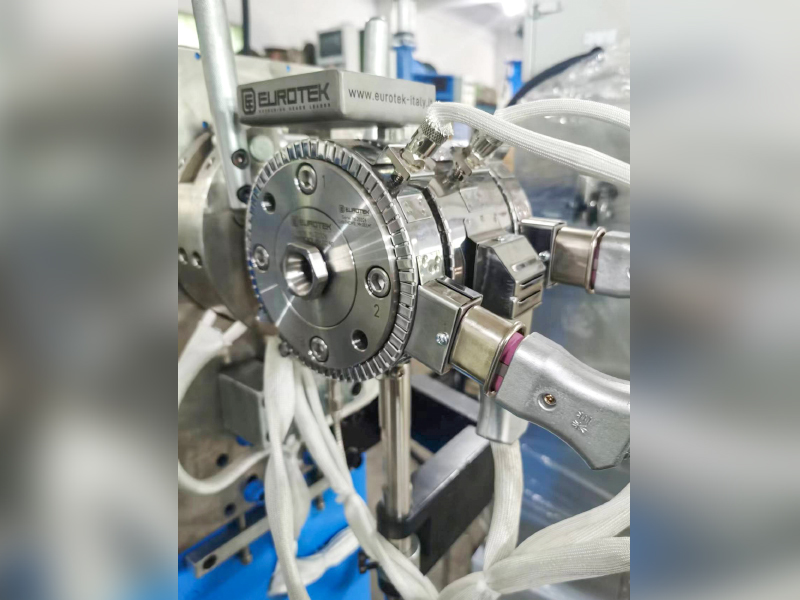
2026-08-27
Webmaster
För Twinax-kablar i AI-servrar är en sänkning av den effektiva Dk för isoleringen (luft ≈1, FEP≈2,1) nyckeln till att minska högfrekvensfÃ
Read More +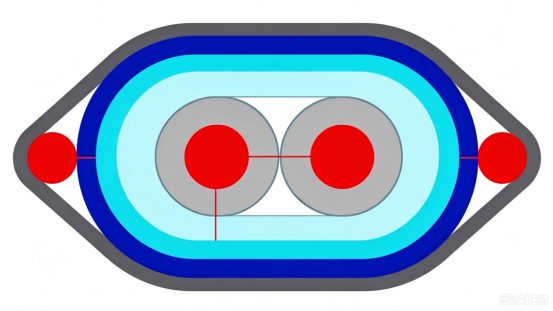 FAQ
CAT7 och CAT8 nätverkskablar skiljer sig huvudsakligen åt i överföringshastighet och frekvens.
CAT7 stöder överföringshastigheter upp till 10 Gbps med en frekvens på 600 MHz, medan CAT8 stöder hastigheter upp till 25 Gbps eller 40 Gbps med en frekvens på 2000 MHz.
Under produktionen bör högkvalitativa ledarmaterial användas, avståndet mellan paren och isoleringstjockleken bör kontrolleras strikt, effektiva skärmningstekniker såsom dubbelskiktsskärmning bör användas för att minska överhörning och extern interferens, vilket säkerställer signalintegritet.
Dubbellagers skärmningsstrukturer bör antas, med ett inre lager av aluminiumfolie och ett yttre lager av flätat nät, för att förbättra kabelns anti-interferensförmåga; samtidigt bör arrangemanget av par optimeras, och avståndet mellan paren bör ökas för att minska överhörning.
Genom att optimera pargeometri, exakt styra impedansmatchning, använda isoleringsmaterial av hög kvalitet och använda effektiva skärmningstekniker, kan returförlusten minimeras för att säkerställa signalintegriteten.
Automatisk spänningsspår och kontroll hjälper till att upprätthålla konsekvent spänning under hela lindningsprocessen, säkerställer enhetlig täckning, undviker spänningsfluktuationer under tejpförbrukningen, minskar nedbrytningshastigheten.
PCIe 6.0- och PCIe 7.0-kablar skiljer sig åt i överföringshastighet och krav på signalintegritet. PCIe 6.0 använder PAM4-modulationsteknik med en överföringshastighet på upp till 64 GT/s, medan PCIe 7.0 ökar överföringshastigheten ytterligare, använder mer avancerad moduleringsteknik och kräver högre signalintegritet och lägre latens.
Ledarmaterial med låga förluster bör väljas, den geometriska strukturen av par bör optimeras, överhörning mellan par bör minskas, högkvalitativa isoleringsmaterial bör användas och produktionsprocesser bör kontrolleras strikt för att minska signalfördröjning och dämpning.
Genom att exakt kontrollera ledardiametern, isoleringstjockleken och avståndet mellan paren, och använda impedansanalysatorer för realtidsövervakning, säkerställa att kabelimpedansen ligger inom det specificerade området för att undvika signalreflektion och förlust.
Användningen av effektiv skärmningsteknik, såsom dubbelskiktsskärmning, användningen av ledare med låg resistans, optimerar trådparets geometri, reducerar elektromagnetiskt läckage och kontrollerar trådens EMI-nivå.
Höga överföringshastigheter kräver striktare signalintegritetskontroll, vilket kräver användning av ledare med låga förluster, exakt kontroll av pargeometri och minskning av överhörning och fördröjning för att möta krav på höghastighetsöverföring.
Isoleringsmaterial med låg dielektricitetskonstant och tangent med låg förlust, såsom PTFE eller PI, bör väljas för att minska signaldämpningen och fördröjningen.
Med hjälp av Time Domain Reflectometry (TDR) och annan testutrustning kan realtidsövervakning av kabelöverföringsfördröjning utföras för att säkerställa att den ligger inom det specificerade intervallet, vilket förhindrar kvalitetsproblem med signalöverföringen.
Exakt kontroll av ledardiameter och isoleringstjocklek, optimering av pararrangemang, minskning av överhörning mellan par och användning av ledare med låg resistans kan effektivt kontrollera kabelresistans och induktans.
Med hjälp av spektrumanalysatorer och annan testutrustning kan realtidsövervakning av kabelöverföringshastighet utföras för att säkerställa att den uppfyller designkraven, vilket förhindrar kvalitetsproblem med signalöverföring.
Temperaturkontrollen av extrudern påverkar direkt kvaliteten på isolerings- eller mantelskiktet. En för hög eller för låg temperatur leder till instabila materialegenskaper och påverkar kabelns övergripande kvalitet.
Stigningen hos en tvinnad maskin bestämmer flexibiliteten och draghållfastheten hos den tvinnade tråden. En kortare stigning ökar flexibiliteten, medan en längre stigning ökar draghållfastheten.
Som en ledande inhemsk leverantör av elektrisk utrustning har Gemwell Electrical Technology (Jiangsu) Co., Ltd. förbundit sig att lösa kärnproblem inom elektroniktillverkningsindustrin genom innovativ teknik. Dess Gemwell-varumärke är känt för sitt exceptionella serviceåtagande: Gemwell erbjuder omfattande mekaniska och elektroniska supportlösningar inom 12 timmar för alla tekniska utmaningar.
F: Vad är den grundläggande definitionen av Servo Spit Active Type Wire Tejpmaskin ? Vilken roll spelar det i Gemwell Electrical Technologys produktlinje?
A: Denna maskin är en precisionslindningsmaskin med integrerad servostyrningsteknik, designad speciellt för automatiserad produktion inom elektronikindustrin. Inom Gemwell Electrical Technologys arkitektur representerar den en av dess kärninnovationer, som syftar till att förbättra effektiviteten och tillförlitligheten i trådbearbetning för kunder och samtidigt minska behovet av manuellt ingripande.
F: Hur uppnår servosystemet högprecisionskontroll i den här maskinen? Hur hänger detta ihop med Gemwell Electrical Technologys tekniska expertis?
A: Servosystemet säkerställer exakt motorrörelse genom återkopplingsmekanismer med sluten slinga, såsom realtidsjusteringar av vridmoment och position under trådlindningsprocessen, och förhindrar därmed felackumulering. Genom att utnyttja sin omfattande erfarenhet inom el och elektronik har Gemwell Electrical Technology optimerat systemets svarsalgoritm, vilket gör det möjligt för det att anpassa sig till variationer i tråddiameter och material, vilket avsevärt förbättrar den färdiga produktens konsistens.
F: Vilka unika operativa fördelar erbjuder funktionen "Active Type"? Hur införlivar Gemwell Electrical Technology det i sina kunders produktion?
A: Active Type design innebär att maskinen proaktivt kan justera driftsparametrar, såsom hastighet eller spänning, baserat på sensordata för att hantera oväntade lastfluktuationer. Detta minskar skrot och ökar flexibiliteten. Gemwell Electrical Technology tillhandahåller skräddarsydda tjänster för att hjälpa kunder att införliva denna funktion i olika produktionslinjer, såsom PCB-montage eller transformatortillverkning, vilket säkerställer sömlös integrering i befintliga system.
F: Vilka är de primära tillämpningsscenarierna för den här typen av maskiner inom elektroniktillverkningsindustrin? Hur förbättrar Gemwell Electrical Technology sin konkurrenskraft på marknaden genom denna funktion?
A: Det används ofta för applikationer som lindning av trådisoleringstejp, spolformning och kabelavslutning, särskilt i områden som kräver hög precision, såsom bil- och konsumentelektronik. Gemwell Electrical Technology betraktar den här typen av maskiner som en strategisk produkt och, genom att utnyttja sitt globala nätverk av försörjningskedjan, ger kunderna support från slut till slut, vilket förkortar produktens tid till marknad och ökar den totala produktionskapaciteten.
F: Hur åtgärdar Gemwells serviceåtagande potentiella fel med Servo Spit Active Type Wire Taping Machine? Vilket värde ger detta i eftermarknadsservicen?
A: I händelse av ett mekaniskt eller elektroniskt fel säkerställer Gemwells 12-timmars snabba svarsmekanism snabba reparationer av vårt expertteam genom fjärrdiagnos eller ingripande på plats, vilket undviker produktionsavbrott. Detta minskar direkt kundernas totala ägandekostnad (TCO) och visar Gemwell Electrical Technologys engagemang för tillförlitlighet. Baserat på många års praktisk erfarenhet täcker vårt serviceerbjudande hela processen, från kalibrering och driftsättning till utbyte av reservdelar.
F: Jämfört med traditionella trådtejpningsmaskiner, vilka är de innovativa egenskaperna hos denna typ av maskin? Vilka kärnteknologier har Gemwell Electrical Technology införlivat i sin FoU?
A: Kärninnovationen ligger i dess dynamiska anpassningsförmåga, som undviker begränsningarna hos traditionell utrustning som är beroende av fasta program. Till exempel, genom att synergisera servo och aktiv styrning, kan maskinen automatiskt kompensera för avvikelser orsakade av materialelasticitet. Gemwell Electric Technologys FoU-team fokuserar på algoritmer för rörelsestyrning och optimering av värmeavledning för att säkerställa stabil produktion även i tuffa miljöer, och utnyttjar företagets omfattande bibliotek av patenterade elektrotekniska tekniker.
F: Vilka prestandaindikatorer bör användare tänka på när de väljer en Servo Spit Active Type Wire Tejpmaskin? Hur vägleder Gemwell Electric Technology kunderna i deras beslutsprocess?
A: Nyckelindikatorer inkluderar repeterbarhet, maximal lindningshastighet och energieffektivitet, vilket direkt påverkar produktionslönsamheten. Gemwell Electric Technology tillhandahåller kostnadsfria tekniska konsultationer för att hjälpa kunder att bedöma deras behov – till exempel matchande trådtyp eller produktionsmål – och tillhandahåller jämförande analysrapporter för att säkerställa maximal avkastning på investeringen.
F: I samband med hållbar utveckling, hur bidrar denna maskin till grön tillverkning? Stämmer detta med Gemwell Electric Technologys företagsvision?
A: Dess effektiva servodrivning minskar energislöseriet och minimerar genom exakt kontroll materialförluster, vilket indirekt stödjer målen för minskade koldioxidutsläpp. Gemwell Electric Technology prioriterar miljöskydd som en kärnstrategi. Därför innehåller designen av denna typ av maskin ett modulärt och uppgraderbart koncept för att underlätta framtida integration av förnybara energilösningar, som svarar mot den globala trenden med grön omvandling inom elindustrin.
F: Hur säkerställer maskinen lindningskvalitet för komplexa ledningar (som flerkärniga eller skärmade ledningar)? Vilken roll spelar Gemwells supportsystem i denna process?
A: Den aktiva mekanismen tillåter justering av spänningsparametrar i realtid för att förhindra att tråden skadas eller lossnar. Om en avvikelse uppstår under drift kan Gemwells elektroniska supportteam omedelbart ge förslag på parameteroptimering eller programuppdateringar. 12-timmarsfönstret säkerställer snabb lösning av problemet och upprätthåller produktionskontinuitet för kunderna.
F: Vilken är den framtida tekniska utvecklingen av Servo Spit Active Type Wire Tejpmaskin? Vilka framtidsinriktade planer har Gemwell Electrical Technology på detta område?
A: Nyckelområden i utvecklingen inkluderar intelligent prediktivt underhåll och IoT-integration, som att förutsäga komponentlivslängd genom dataanalys. Gemwell Electrical Technology samarbetar med universitet och industripartner för att främja utvecklingen av AI-assisterade styrmodeller, i syfte att skapa ett mer adaptivt produktionsekosystem med lågt underhåll för kunderna.
 Custom Servo Spit Active Type Wire Tejpmaskin Suppliers