E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


XLPE-isolering finns av en anledning: vanlig polyeten kan inte hålla i sig när en kabel blir varm. Tvärbindning kopplar om polymerstrukturen så att materialet slutar smälta, behåller sin elektriska integritet och tål en 90°C kontinuerlig ledartemperatur med kortslutningstoppar upp till 250°C. Om du tillverkar strömkablar, kablar för bilar eller industriella styrkablar är XLPE riktmärket du jämför alla andra isoleringar mot. Den här guiden tar upp vad XLPE-isolering är, hur den presterar, hur den extruderas och vad du ska utvärdera när du väljer en extruderingslinje.
Vad är XLPE-isolering och varför tvärlänkning förändrar allt
XLPE står för tvärbunden polyeten. Råvaran är en polyeten med bra flyt och renhet, vanligtvis bearbetad vid smälttemperaturer under 150°C. Efter extrudering passerar kabeln genom ett härdningssteg som förenar separata polymerkedjor till ett tredimensionellt nätverk. Den enda förändringen omvandlar en termoplast till en härdplast.
Termoplastisk PE mjuknar när ledaren värms upp och kan deformeras under tryck inuti rör eller kanal. XLPE behåller sin form eftersom det tvärbundna nätverket håller ihop polymerkedjorna. Det praktiska resultatet är en kabel som kan gå varmare, bära mer ström för samma ledarstorlek och hantera överbelastningsförhållanden utan att kollapsa.
Från termoplastisk PE till ett termohärdande nätverk
Under tvärbindning bildar aktiverade ställen på intilliggande polyetenkedjor kovalenta bindningar. I peroxid XLPE bryter värme ned dikumylperoxid över ungefär 180°C för att generera fria radikaler som skapar dessa bindningar. I silan XLPE utlöser fukt en kondensationsreaktion mellan silanympade kedjor. I båda fallen smälter det slutliga materialet inte längre.
Standardindikatorer för en framgångsrik tvärbindningsreaktion inkluderar varmhärdningsförlängning under 175 % vid 200°C (IEC 60811-507) och en gelhalt vanligtvis över 70–80 %. Om tvärbindningsgraden blir kort, behåller isoleringen värmeminne och kan deformeras vid hög temperatur.
Där XLPE-isolering tjänar sitt stöd
XLPE-isolering är dominerande i mellanspänningsdistributionskablar från cirka 6 kV till 35 kV, och den fungerar även bra i högspännings- och extrahögspänningskablar upp till 500 kV. Lågspänningsbyggnadskablar, gruvkablar, kablar ombord, bilbatterikablar och kablar för vindkraftsparker specificerar också XLPE när applikationen kräver 90°C drift eller bättre överbelastningstolerans.
Hur XLPE-isolering jämförs med andra isoleringsföreningar
Att välja ett isoleringsmaterial handlar om att balansera termisk klassificering, dielektriska egenskaper, flexibilitet och kostnad. Tabellen nedan jämför de material som oftast ses på extruderingslinjer.
| Isoleringsmassa | Kontinuerlig ledningsklassning | Kortslutningstopp | Relativ permittivitet vid 20°C | Typisk kabelapplikation |
|---|---|---|---|---|
| PVC | 70°C | 160°C | 3,0–8,0 | Byggtråd med låg spänning och flexibla sladdar |
| Termoplastisk PE | 70°C | 180°C | 2.3 | Lågspänningskablar, antennbuntade kablar |
| XLPE | 90°C | 250°C | 2,3–2,5 | Distribution, kraft, fordon, industri |
| EPR | 90°C | 250°C | 2,8–3,2 | Gruvdrift, marina och flexibla kraftkablar |
| TPE/TPU | 90°C till 125°C | Sammansättningsberoende | 3,0–4,5 | Robotar och flexibla kablar med dragkedja |
Viktiga XLPE-egenskaper som driver kabeldesign
De data som betyder mest på ett datablad delas in i tre grupper: elektrisk, termisk och långvarig åldrande. Här är vad du ska leta efter, med de typiska värdena som visas på sammansättningsspecifikationerna.
- Volymresistivitet: XLPE-föreningar visar 10 15 till 10 16 ohm-cm vid 20°C, varför läckströmmen förblir låg även vid 90°C.
- Relativ permittivitet: cirka 2,3 till 2,5 vid effektfrekvens. Detta låga värde minskar kapacitans och dielektrisk förlust i långa distributionskretsar.
- Dissipationsfaktor (tan delta): under 0,001 vid 20°C och effektfrekvens i bra föreningar; högre värden indikerar förorening eller fukt.
- Dielektrisk hållfasthet: korttidstester på extruderad XLPE-isolering når ofta 20 till 40 kV/mm beroende på tjocklek, elektrodkonfiguration och sammansättningens renhet.
- Termisk klassificering: 90°C kontinuerlig ledartemperatur, 130°C overload (cable-dependent), and 250°C short-circuit peak per IEC 60502 .
- Åldrings- och vattenträdbeständighet: trädhämmande XLPE (TR-XLPE)-föreningar tillför speciella tillsatser som bromsar elektrokemisk trädbildning i våta installationer.
Tre tvärlänkande rutter för att göra XLPE
Sättet XLPE är tvärbunden förändrar produktionslinjelayouten, kemin och de kabeltyper du kan göra. Tre rutter dominerar marknaden.
Peroxidtvärbindning
Peroxid XLPE är standarden för mellan- och högspänningskablar. Föreningen innehåller dikumylperoxid, som sönderdelas vid hög temperatur i ett rör för kontinuerlig vulkanisering (CV) vid 350–450°C ånga eller kväve under tryck. Kabeln stannar tillräckligt länge i röret för att uppnå önskad grad av tvärbindning. Efter härdning måste peroxidbiprodukter avgasas, i vissa utföranden i flera dagar eller till och med veckor, innan kabeln kan termineras.
Silan tvärbindning
Silan XLPE använder en tvåstegs (Sioplas) eller enstegs (Monosil) process. Polyeten ympas med vinylsilan och tvärbinds senare genom exponering för varmt vatten eller ånga. Extrudering följs av ett härdningsbad; linjehastigheterna är vanligtvis lägre eftersom fukt måste diffundera in i isoleringen. Denna metod är populär för lågspänningskablar, bilkablar och andra tunnväggiga produkter där den extra investeringen av ett CV-rör inte är motiverad.
Strålning tvärbindning
En elektronstråleaccelerator driver tvärbindningsreaktionen vid kontrollerade dosnivåer, mätt i kiloGrå. Strålning XLPE passar tunnväggiga produkter, värmekrympbara material och specialtrådar som behöver enhetlig tvärbindning utan högtemperaturkemi. Dos, penetrationsdjup och linjehastighet måste noggrant anpassas till isoleringens väggtjocklek.
| Metod | Utlösare | Produktionsutrustning | Typiska kabelsegment |
|---|---|---|---|
| Peroxide | Värm över 180°C och tryck | CV-rör, kontaktledning eller vertikal | MV/HV kraftkablar |
| Silane | Fukt | Extruder plus härdningstråg eller bad | LV-ledningar, bilkablar |
| Radiation | Elektronstråle | Accelerator och skärmning | Tunnväggiga, värmekrympande, flyg- och rymdtrådar |
Extrudering av XLPE-isolering: Process och utrustning
XLPE-isoleringsextrudering liknar PE-extrudering, men renlighet och temperaturkontroll är mycket mer krävande. Kontaminering av något slag – bränd förening, damm eller metallpartiklar – skapar en svag punkt som kan starta ett tomrum eller träd under elektrisk påfrestning. Många fabriker dedikerar en specifik extruder till XLPE och kör den under en kontrollerad miljö.
Smälttemperaturen måste vanligtvis hålla sig inom ett smalt fönster 120–140°C för silan XLPE så att tvärbindningen startar först under härdningsstadiet, inte i cylindern. Skruvgeometri, kompressionsförhållande och cylinderkylning påverkar alla temperaturprofilen. En skärmväxlare med finmaskigt nät håller smältan ren och hjälper till att hålla tillbaka föroreningar från den inkommande massan.
För medelspänningskonstruktioner lägger trippelextrudering ett inre halvledande skikt, XLPE-isoleringen och ett yttre halvledande skikt i en operation. Isoleringshuvudet använder en slät kärna eller räfflad kärna design för att uppnå ett defektfritt gränssnitt, eftersom alla oregelbundenheter vid gränssnittet koncentrerar elektrisk spänning.
För solid-core tråd- och kabelisoleringslinjer, en mångsidig extruder klassad för LSZH, XLPE, TPE och TPU-föreningar låter en anläggning byta mellan produkter utan att ändra hela linjen. Temperaturstabilitet, snäv tolerans för väggtjocklek och snabb materialbyte avgör hur mycket användbar kabel du kan producera per skift.
En linje som kan hantera XLPE tillsammans med LSZH, TPE och TPU ger dig flexibilitet när beställningar växlar mellan fordons-, byggnads- och industrikabeltyper. Bekräfta extruderns skruvdesign, temperaturkontrollnoggrannhet och den faktiska linjehastigheten för den väggtjocklek du behöver innan du förbinder dig.
Mantlar och kompletterar en XLPE-baserad kabel
Isolering är bara halva historien. Det yttre höljet skyddar kärnan från mekanisk skada, fukt, kemikalier och UV. XLPE-föreningar används också för mantel när hög värme- och nötningsbeständighet krävs, medan LSZH-mantel specificeras i offentliga byggnader, tunnlar och fartyg för att begränsa rök och giftig gas i en brand.
En kabel med XLPE-isolering och en XLPE- eller LSZH-mantel kan arbeta kontinuerligt vid 90°C under hela dess livstid. Mantlingslinjer går vanligtvis med högre effekt än isoleringslinjer eftersom mantelväggen är tjockare och kraven på ytkvalitet skiljer sig åt. Temperaturzoner, avlägsningshastighet och kyltrågslayout måste förhindra krympning och hålla manteln koncentrisk.
För en mer utförlig behandling av detta stadium, se vår kunskapsbas för tråd och kabelmantel extruderingsmaskin innan du anger din linje.
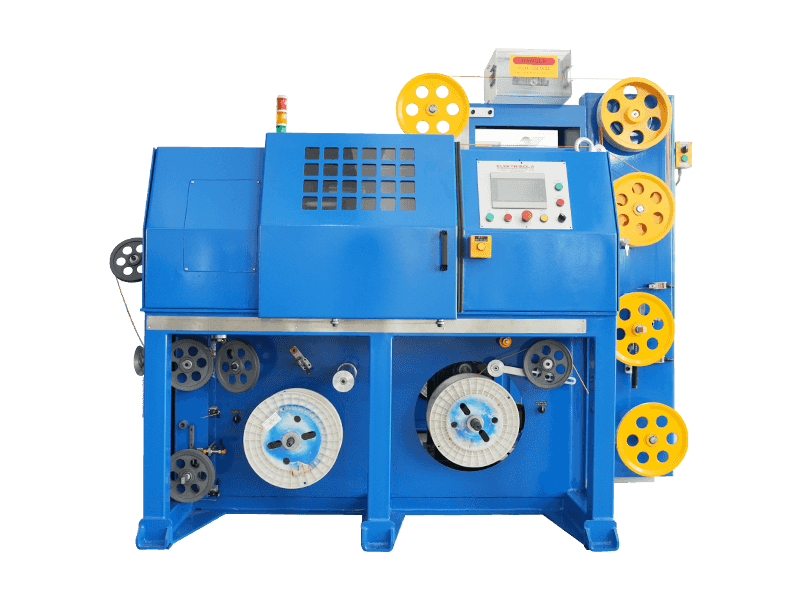
 Anpassningsbar LSZH/XLPE/TPE/TPU strängpressningslinje Denna extruderingslinje hanterar flamskyddande material med hög viskositet för miljövänliga kablar. Den har robust drivkraft, avancerad kylning och stabil upptagning för att förhindra ytdefekter och stödja kontinuerlig produktion. Visa produkt →
Samma tillverkare kan vanligtvis leverera både isolerings- och mantelledningar, vilket förenklar driftsättning, utbildning och reservdelshantering. GEMWELLs sortiment av mantlade extruder täcker PVC, PE, PP, PU, LSZH, XLPE, TPE och TPU, plus silikon för arbete med hög temperatur jacka.
Vanliga XLPE-isoleringsdefekter och hur man förhindrar dem
Problem dyker inte alltid upp under extrudering; många dyker upp i det färdiga kabeltestet. Här är de fel som oftast skickar XLPE-kabel till avvisningsfacket.
- Kontaminering: damm, fukt, metall eller nedbruten polymer i smältan kan skapa stresskoncentrationer. Begränsning: renrumsliknande förhållanden, dedikerad extruder och finfiltrerande skärmpaket.
- Anbränning: om smältan håller sig över initieringstemperaturen för länge, börjar peroxid eller silan att tvärbindas i tunnan. Åtgärd: stram trumtemperaturkontroll, lågskjuvningsskruv och kort uppehållstid.
- Hålrum och mikrohålrum: instängd fukt eller flyktig gas bildar hålrum under härdningen. Åtgärd: torka blandningen, hantera behållarens luftflöde och kontrollera avgasningsförhållandena.
- Vattenträd: under våta förhållanden och hög AC-stress växer trädliknande nedbrytningsvägar från brister över år. Begränsning: använd TR-XLPE, släta gränssnitt och torrhärdning.
- Gränssnittsgrovhet: en grov gräns mellan isolerings- och halvikonskikt förstärker elektrisk spänning. Begränsning: samextrudering och en lämplig huvuddesign.
- Variation i väggtjocklek: excentrisk isolering klarar dielektriska tester på den tunnaste punkten. Begränsning: lasermätning med sluten slinga kontroll.
- Vidhäftningsproblem i våta konstruktioner: semikonlager separeras från isoleringen. Åtgärd: matcha sammansättningens härdningshastigheter och hantera kabeln försiktigt efter härdning.
Regelbunden rengöring, dokumenterade underhållsscheman och operatörsutbildning förhindrar de flesta av dessa problem. Se vår praktiska guide till drift, underhåll och reparation av extruderingsmaskiner för en underhållsrutin kan du anpassa till din linje.
Vad du ska titta efter när du väljer en XLPE-isoleringsextruderingslinje
Innan du jämför offerter, skriv ner din produktmix, mållinjehastighet och väggtjockleksintervall. Utvärdera sedan varje rad på dessa faktorer:
- Sammansatt täckning: linjen bör köra PE, XLPE, LSZH, TPE och TPU vid de erforderliga smälttemperaturerna utan korskontaminering.
- Temperaturkontroll: zoner med slutna kretslopp med en noggrannhet på plus eller minus 1–2°C och tillräcklig fatkylning för den lägre smälttemperaturen för silan XLPE.
- Skruv- och formdesign: anpassad till lågskjuvningsbearbetning och dimensionerad för tunna eller tjocka isoleringsväggar.
- Filtrering: en effektiv skärmväxlare så att nätbyten inte skapar långa produktionsstopp.
- Mätning och kontroll: en laserdiametermätare med återkoppling till avdraget och skruv för on-line väggtjocklekskontroll.
- Linjekonfiguration: pay-off, kapstan eller dansare, kyltrågs längd och upprullare alla storlekar för de hastigheter du behöver.
- Tillverkarsupport: dokumentation, reservdelar, driftsättning och utbildning. En leverantör med exportinstallationer i många länder minskar risken för stillestånd.
Om du planerar att producera XLPE-isolerade kablar idag och vill ha alternativet LSZH, TPE eller TPU imorgon, är det praktiska svaret en isoleringslinje designad för alla fyra. En modulär maskin betalar sig snabbare eftersom du kan acceptera ett större utbud av beställningar utan en andra investering.
Vanliga frågor om XLPE-isolering
Vad är skillnaden mellan XLPE och vanlig PE-isolering?
Vanlig PE är en termoplast som mjuknar vid ca 100°C och begränsar kabeln till 70°C ledare. XLPE är tvärbunden till ett härdplastnätverk som inte smälter, vilket tillåter en 90°C kontinuerlig klassificering och en 250°C kortslutningstopp. XLPE motstår även miljöpåfrestningsprickbildning mycket bättre än termoplastisk PE.
Kan XLPE extruderas på en vanlig PE-extruder?
Silanbaserad XLPE kan ofta bearbetas på en PE-extruder med strikt temperaturkontroll och rena förhållanden, men skruven, filtreringen och materialmatningen måste vara lämplig för den specifika blandningen. Peroxid XLPE för mellanspänningskabel kräver mer specialiserad utrustning eftersom härdningssteget sker i en CV-ledning efter extrudering. Du måste också undvika att köra XLPE efter flamskyddsmedel på samma linje om inte trumman och skruven är perfekt rensade.
Vad är den maximala driftstemperaturen för XLPE-isolering?
För standardisolerade XLPE-kablar är den maximala driftstemperaturen för kontinuerlig ledare 90°C. I ett överbelastningstillstånd är värdet normalt 130°C, och den maximalt tillåtna ledartemperaturen vid kortslutning är 250°C under en varaktighet upp till fem sekunder, i enlighet med IEC 60502. Bekräfta de exakta värdena på dina kabelstandarder, eftersom vissa specialdesigner anger lägre siffror.
Vad är vattenträdbildning i XLPE-kablar?
Vattenträdbildning är en elektrokemisk nedbrytningsprocess där fukt och elektrisk stress gradvis växer trädformade mikrostrukturer från brister i isoleringen eller gränssnitten. Det orsakar inte omedelbart fel, men det minskar den dielektriska styrkan över år och kan leda till haveri i åldrade mellanspänningskablar. Moderna torrhärdade och trädhämmande XLPE-föreningar bromsar denna process kraftigt.
Används XLPE-isolering även i lågspänningskablar?
Ja. Förutom medel- och högspänningskablar förekommer XLPE i lågspänningsbyggnadskablar, bilkablar, uppsamlingskablar för vindkraftparker och industriella styrkablar. De främsta anledningarna är den högre kontinuerliga temperaturklassificeringen, bättre överbelastningskapacitet och starkare motståndskraft mot kemikalier och spänningssprickor jämfört med PVC eller PE. För tunnväggiga lågspänningsprodukter är silan- och strålningstvärbindning de vanligaste vägarna.
 Relaterat Produkter