English
 中文简体
 Product Category
För att möta kraven på höghastighetsdataöverföring från datacenter, AI-höghastighetsserve
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.



Product Category
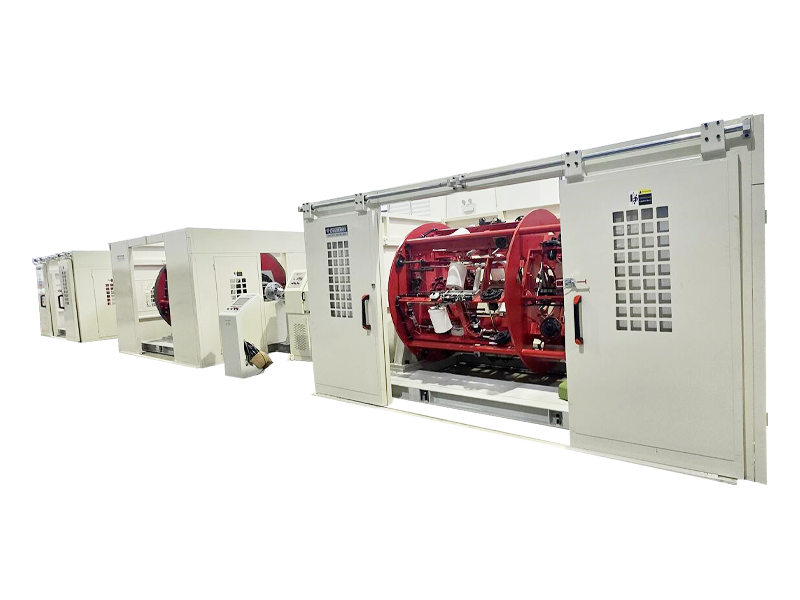
För att möta kraven på höghastighetsdataöverföring från datacenter, AI-höghastighetsserve
Read More +
Etableringstid

Byggarea (m²)

Antal anställda

Immateriella rättigheter
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
A högeffekts trådextruder är ryggraden i alla kabelanläggningar som producerar kablar med stor diameter eller hög genomströmnin
Read More +
2026-09-07
Webmaster
Vad Bunch Stranding betyder Bunch stranding är en ledningskonstruktionsmetod där två eller flera nakna trådar tvinnas ihop i en enda o
Read More +
2026-09-04
Webmaster
Om GEMWELL Vi ser verkligen fram emot att välkomna dig till, Hall E2, monter nr.A41 och kommer att belysa våra senaste
Read More +
2026-08-31
Webmaster
Där kabelväggskvalitet faktiskt bestäms En 0,5 mm² PVC-isolerad byggtråd kommer ut ur kyltråget med en skillnad på 0,02 mm mellan d
Read More +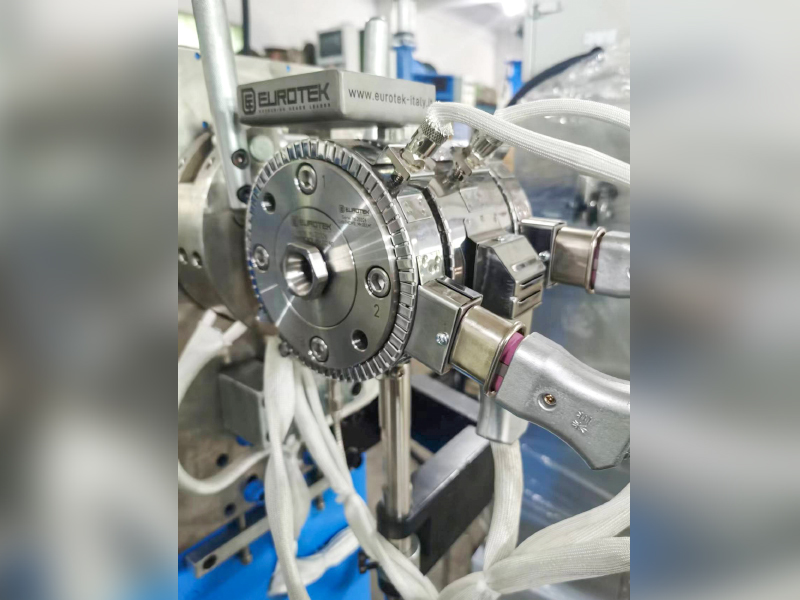
2026-08-27
Webmaster
För Twinax-kablar i AI-servrar är en sänkning av den effektiva Dk för isoleringen (luft ≈1, FEP≈2,1) nyckeln till att minska högfrekvensfÃ
Read More +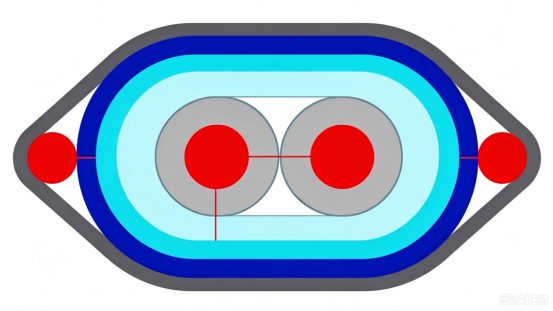 FAQ
CAT7 och CAT8 nätverkskablar skiljer sig huvudsakligen åt i överföringshastighet och frekvens.
CAT7 stöder överföringshastigheter upp till 10 Gbps med en frekvens på 600 MHz, medan CAT8 stöder hastigheter upp till 25 Gbps eller 40 Gbps med en frekvens på 2000 MHz.
Under produktionen bör högkvalitativa ledarmaterial användas, avståndet mellan paren och isoleringstjockleken bör kontrolleras strikt, effektiva skärmningstekniker såsom dubbelskiktsskärmning bör användas för att minska överhörning och extern interferens, vilket säkerställer signalintegritet.
Dubbellagers skärmningsstrukturer bör antas, med ett inre lager av aluminiumfolie och ett yttre lager av flätat nät, för att förbättra kabelns anti-interferensförmåga; samtidigt bör arrangemanget av par optimeras, och avståndet mellan paren bör ökas för att minska överhörning.
Genom att optimera pargeometri, exakt styra impedansmatchning, använda isoleringsmaterial av hög kvalitet och använda effektiva skärmningstekniker, kan returförlusten minimeras för att säkerställa signalintegriteten.
Automatisk spänningsspår och kontroll hjälper till att upprätthålla konsekvent spänning under hela lindningsprocessen, säkerställer enhetlig täckning, undviker spänningsfluktuationer under tejpförbrukningen, minskar nedbrytningshastigheten.
PCIe 6.0- och PCIe 7.0-kablar skiljer sig åt i överföringshastighet och krav på signalintegritet. PCIe 6.0 använder PAM4-modulationsteknik med en överföringshastighet på upp till 64 GT/s, medan PCIe 7.0 ökar överföringshastigheten ytterligare, använder mer avancerad moduleringsteknik och kräver högre signalintegritet och lägre latens.
Ledarmaterial med låga förluster bör väljas, den geometriska strukturen av par bör optimeras, överhörning mellan par bör minskas, högkvalitativa isoleringsmaterial bör användas och produktionsprocesser bör kontrolleras strikt för att minska signalfördröjning och dämpning.
Genom att exakt kontrollera ledardiametern, isoleringstjockleken och avståndet mellan paren, och använda impedansanalysatorer för realtidsövervakning, säkerställa att kabelimpedansen ligger inom det specificerade området för att undvika signalreflektion och förlust.
Användningen av effektiv skärmningsteknik, såsom dubbelskiktsskärmning, användningen av ledare med låg resistans, optimerar trådparets geometri, reducerar elektromagnetiskt läckage och kontrollerar trådens EMI-nivå.
Höga överföringshastigheter kräver striktare signalintegritetskontroll, vilket kräver användning av ledare med låga förluster, exakt kontroll av pargeometri och minskning av överhörning och fördröjning för att möta krav på höghastighetsöverföring.
Isoleringsmaterial med låg dielektricitetskonstant och tangent med låg förlust, såsom PTFE eller PI, bör väljas för att minska signaldämpningen och fördröjningen.
Med hjälp av Time Domain Reflectometry (TDR) och annan testutrustning kan realtidsövervakning av kabelöverföringsfördröjning utföras för att säkerställa att den ligger inom det specificerade intervallet, vilket förhindrar kvalitetsproblem med signalöverföringen.
Exakt kontroll av ledardiameter och isoleringstjocklek, optimering av pararrangemang, minskning av överhörning mellan par och användning av ledare med låg resistans kan effektivt kontrollera kabelresistans och induktans.
Med hjälp av spektrumanalysatorer och annan testutrustning kan realtidsövervakning av kabelöverföringshastighet utföras för att säkerställa att den uppfyller designkraven, vilket förhindrar kvalitetsproblem med signalöverföring.
Temperaturkontrollen av extrudern påverkar direkt kvaliteten på isolerings- eller mantelskiktet. En för hög eller för låg temperatur leder till instabila materialegenskaper och påverkar kabelns övergripande kvalitet.
Stigningen hos en tvinnad maskin bestämmer flexibiliteten och draghållfastheten hos den tvinnade tråden. En kortare stigning ökar flexibiliteten, medan en längre stigning ökar draghållfastheten.
 Custom Buretvingningsmaskin Manufacturers