English
 中文简体
 Product Category
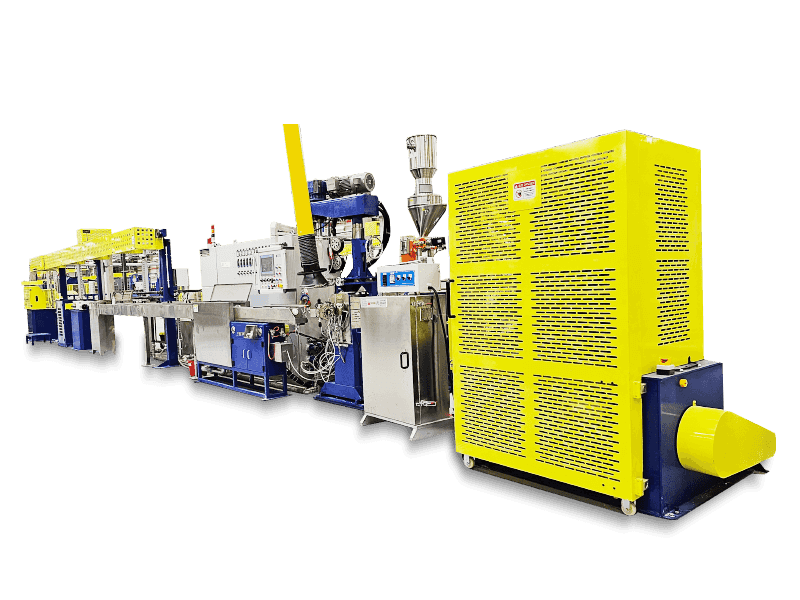
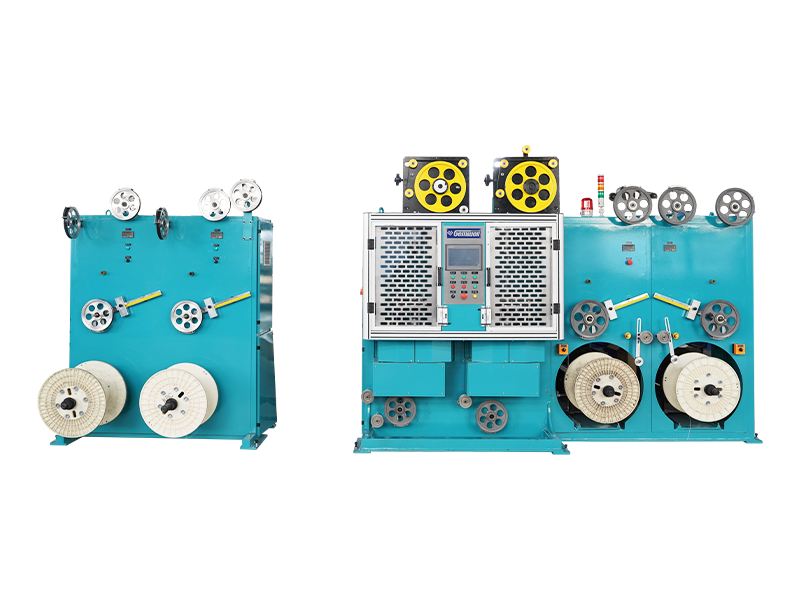
FEP/PFA/ETFE/PEEK/PA High-Temperature Core Wire Insulation Extrusion Line är en icke-standardise
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.


 Hem / Produkt / Extruderingsmaskin för trådisolering / Hög temperatur trådisolering extruderingslinje

Product Category
FEP/PFA/ETFE/PEEK/PA High-Temperature Core Wire Insulation Extrusion Line är en icke-standardise
Read More +
Etableringstid

Byggarea (m²)

Antal anställda

Immateriella rättigheter
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
A högeffekts trådextruder är ryggraden i alla kabelanläggningar som producerar kablar med stor diameter eller hög genomströmnin
Read More +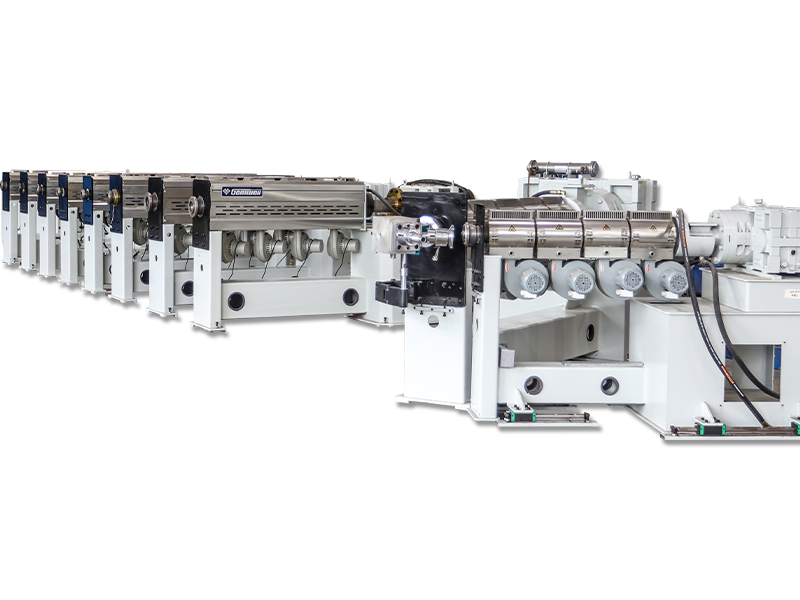
2026-09-07
Webmaster
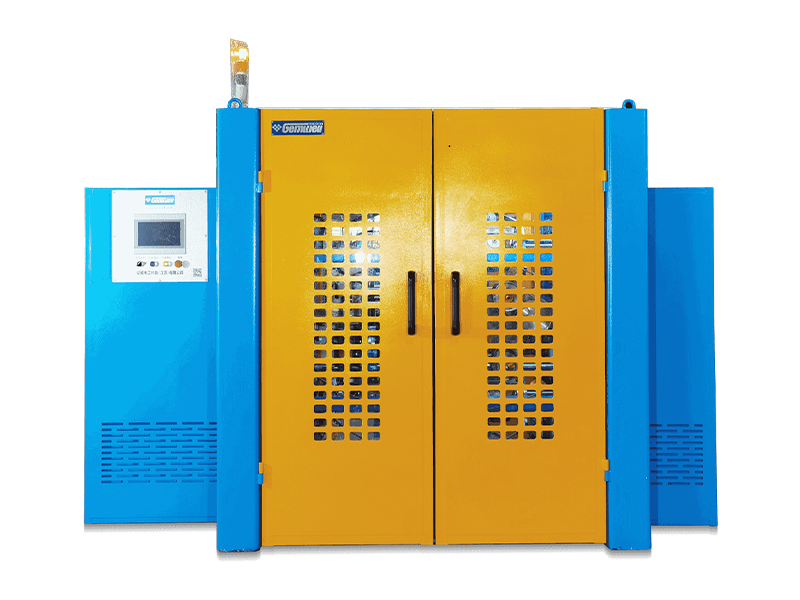
Vad Bunch Stranding betyder Bunch stranding är en ledningskonstruktionsmetod där två eller flera nakna trådar tvinnas ihop i en enda o
Read More +
2026-09-04
Webmaster
Om GEMWELL Vi ser verkligen fram emot att välkomna dig till, Hall E2, monter nr.A41 och kommer att belysa våra senaste
Read More +
2026-08-31
Webmaster
Där kabelväggskvalitet faktiskt bestäms En 0,5 mm² PVC-isolerad byggtråd kommer ut ur kyltråget med en skillnad på 0,02 mm mellan d
Read More +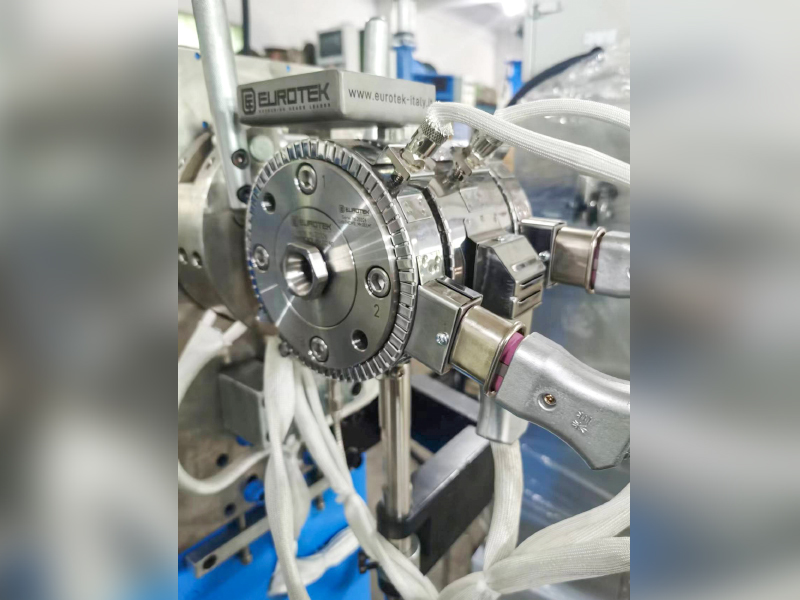
2026-08-27
Webmaster
För Twinax-kablar i AI-servrar är en sänkning av den effektiva Dk för isoleringen (luft ≈1, FEP≈2,1) nyckeln till att minska högfrekvensfÃ
Read More +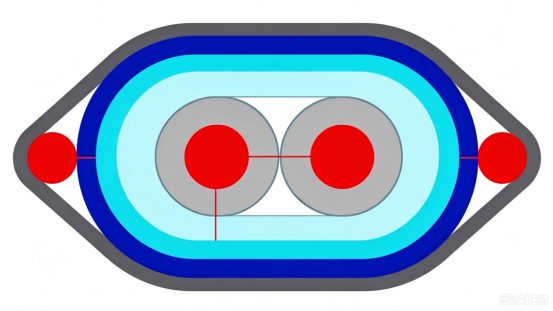 FAQ
CAT7 och CAT8 nätverkskablar skiljer sig huvudsakligen åt i överföringshastighet och frekvens.
CAT7 stöder överföringshastigheter upp till 10 Gbps med en frekvens på 600 MHz, medan CAT8 stöder hastigheter upp till 25 Gbps eller 40 Gbps med en frekvens på 2000 MHz.
Under produktionen bör högkvalitativa ledarmaterial användas, avståndet mellan paren och isoleringstjockleken bör kontrolleras strikt, effektiva skärmningstekniker såsom dubbelskiktsskärmning bör användas för att minska överhörning och extern interferens, vilket säkerställer signalintegritet.
Dubbellagers skärmningsstrukturer bör antas, med ett inre lager av aluminiumfolie och ett yttre lager av flätat nät, för att förbättra kabelns anti-interferensförmåga; samtidigt bör arrangemanget av par optimeras, och avståndet mellan paren bör ökas för att minska överhörning.
Genom att optimera pargeometri, exakt styra impedansmatchning, använda isoleringsmaterial av hög kvalitet och använda effektiva skärmningstekniker, kan returförlusten minimeras för att säkerställa signalintegriteten.
Automatisk spänningsspår och kontroll hjälper till att upprätthålla konsekvent spänning under hela lindningsprocessen, säkerställer enhetlig täckning, undviker spänningsfluktuationer under tejpförbrukningen, minskar nedbrytningshastigheten.
PCIe 6.0- och PCIe 7.0-kablar skiljer sig åt i överföringshastighet och krav på signalintegritet. PCIe 6.0 använder PAM4-modulationsteknik med en överföringshastighet på upp till 64 GT/s, medan PCIe 7.0 ökar överföringshastigheten ytterligare, använder mer avancerad moduleringsteknik och kräver högre signalintegritet och lägre latens.
Ledarmaterial med låga förluster bör väljas, den geometriska strukturen av par bör optimeras, överhörning mellan par bör minskas, högkvalitativa isoleringsmaterial bör användas och produktionsprocesser bör kontrolleras strikt för att minska signalfördröjning och dämpning.
Genom att exakt kontrollera ledardiametern, isoleringstjockleken och avståndet mellan paren, och använda impedansanalysatorer för realtidsövervakning, säkerställa att kabelimpedansen ligger inom det specificerade området för att undvika signalreflektion och förlust.
Användningen av effektiv skärmningsteknik, såsom dubbelskiktsskärmning, användningen av ledare med låg resistans, optimerar trådparets geometri, reducerar elektromagnetiskt läckage och kontrollerar trådens EMI-nivå.
Höga överföringshastigheter kräver striktare signalintegritetskontroll, vilket kräver användning av ledare med låga förluster, exakt kontroll av pargeometri och minskning av överhörning och fördröjning för att möta krav på höghastighetsöverföring.
Isoleringsmaterial med låg dielektricitetskonstant och tangent med låg förlust, såsom PTFE eller PI, bör väljas för att minska signaldämpningen och fördröjningen.
Med hjälp av Time Domain Reflectometry (TDR) och annan testutrustning kan realtidsövervakning av kabelöverföringsfördröjning utföras för att säkerställa att den ligger inom det specificerade intervallet, vilket förhindrar kvalitetsproblem med signalöverföringen.
Exakt kontroll av ledardiameter och isoleringstjocklek, optimering av pararrangemang, minskning av överhörning mellan par och användning av ledare med låg resistans kan effektivt kontrollera kabelresistans och induktans.
Med hjälp av spektrumanalysatorer och annan testutrustning kan realtidsövervakning av kabelöverföringshastighet utföras för att säkerställa att den uppfyller designkraven, vilket förhindrar kvalitetsproblem med signalöverföring.
Temperaturkontrollen av extrudern påverkar direkt kvaliteten på isolerings- eller mantelskiktet. En för hög eller för låg temperatur leder till instabila materialegenskaper och påverkar kabelns övergripande kvalitet.
Stigningen hos en tvinnad maskin bestämmer flexibiliteten och draghållfastheten hos den tvinnade tråden. En kortare stigning ökar flexibiliteten, medan en längre stigning ökar draghållfastheten.
F: Vad är det centrala funktionella målet för en hög temperatur trådisolering extrudering linje ?
A: Dess kärnmål är att möjliggöra exakt övergjutning av specialteknikpolymerer (såsom tvärbunden polyeten (XLPE), polytetrafluoreten (PTFE), polyetereterketon (PEEK) och silikongummi) under höga temperaturer (vanligtvis 200 °C till 400 °C och över). Linjen måste säkerställa att isoleringsskiktet har enhetlig tjocklek, en defektfri, tät struktur, stabila dielektriska egenskaper och långvarig termisk åldringsbeständighet. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) betjänar avancerade kunder inom sektorer som ny energi och flyg- och rymdindustri, och är särskilt fokuserad på denna linjes förmåga att utnyttja materialens extrema prestanda.
F: Vilka är de unika tekniska utmaningarna med högtemperaturextrudering?
A: De viktigaste utmaningarna fokuserar på att kontrollera materialets reologiska beteende, hantera den termiska historien och gränsytans bindningsstyrka:
hög temperatur smältreologikontroll: Specialpolymerer upplever ett kraftigt fall i smältstyrka vid höga temperaturer, vilket gör dem mottagliga för att hänga eller spricka. För att upprätthålla smältstabilitet krävs exakt skruvkonfigurationsdesign (såsom barriärskruvar och optimerade skjuvelement) och koordinerad multitemperaturzonkontroll (±1°C noggrannhet). Gemwells extruderingssystem använder en modulär temperaturkontrollstrategi för att specifikt anpassa sig till olika materials viskositet-temperaturkänslighet.
Begränsande risker för termisk nedbrytning: Höga temperaturer förvärrar materialoxidation/sönderdelning. Lösningarna inkluderar ett kväveskyddssystem i smältkanalen, design för ultrakort smältuppehållstid och en högeffektiv vakuumavgasningsanordning. Gemwells produktionslinje optimerar flödeskanaler genom simulering av vätskedynamik, vilket avsevärt minskar bildningen av nedbrytningsbiprodukter.
Ledarisoleringsförbindning Tillförlitlighet: högtemperaturapplikationer (som motorlindningstråd) kräver att isoleringen och ledaren bibehåller en bindning trots skillnader i värmeutvidgningskoefficienter. Inline plasma/flambehandlingssystem och specialiserad co-extruderingsteknik för limskikt är kärnteknologimoduler i Gemwells integrerade lösning.
F: Hur säkerställer produktionslinjen den långsiktiga tillförlitligheten hos högtemperaturisolerade kablar?
A: Tillförlitlighet härrör från kvalitetskontroll med sluten slinga genom hela processen:
Onlinemät- och kontrollsystem: Instrument för mätning av ytterdiameter med laser och excentricitetsdetektorer för röntgen ger realtidsfeedback om tjockleksavvikelser, och länkad extruderhastighetskontroll möjliggör µ-nivå kontroll med sluten slinga. Infraröda värmekameror övervakar kylningsgradienter för att undvika inre stresskoncentrationer.
Tvärbindningsprocessintegration: För material som XLPE måste produktionslinjer integrera högtryckssilantvärbindningsenheter (Sioplas) eller elektronbestrålning (E-stråle) för att exakt kontrollera graden av tvärbindning och öka värmeavböjningstemperaturen (HDT). Gemwells tandem tvärbindningssystem möjliggör kontinuerlig produktion och undviker sekundära processskador.
Optimering av kylprocess: kylning av isoleringsskikt med hög temperatur kräver kylvattentankar med gradient i flera steg (vattentemperaturzoner kan justeras till ±0,5°C). I kombination med turbulent flödesdesign undertrycker detta system mikroporbildning och säkerställer enhetlig kristallstruktur. Gemwells kylsystem förbrukar 30 % mindre energi än traditionell design, vilket är i linje med dess hållbarhetsmål.
F: Hur möter högtemperaturisoleringsextrudering industrins krav på hållbar utveckling?
A: Hållbarhet återspeglas i förbättrad energieffektivitet, minskad materialförbrukning och grönare processer:
Högeffektiva drivlösningar: Permanenta magnetsynkronmotorer (PMSM) och servokontrollsystem ersätter asynkronmotorer, vilket ger energibesparingar på 25 %-40 %. Gemwells produktionslinjer är utrustade med energiåtervinningsmoduler som standard, som matar tillbaka bromsenergi till nätet.
Mikrosträngsprutningsteknologi: Genom högprecisionsmätning av kugghjulspumpar och optimering av formflödet kontrolleras isoleringsskiktets excentricitet till ≤3 %, vilket ökar materialutnyttjandet till över 99,2 % och minskar polymeravfallet.
Giftfri processsubstitution: Perfluoroktansyra (PFOA) tillsatser elimineras från fluorpolymerbearbetning och miljövänliga smörjsystem används. Gemwells FoU-center har verifierat de industriella extruderingsparametrarna för flera biobaserade högtemperaturpolymerer, vilket främjar utsläppsminskningar vid källan.
F: Vilka är de differentierade kapaciteterna hos Gemwell Electrical Technology i den avancerade extruderingssektorn?
A: Dess kärnkonkurrenskraft ligger i dess förmåga att anpassa teknik baserat på en djup förståelse av slutanvändningsscenarier:
Specialmaterialdatabas: Vi har samlat reologiska processkartläggningsmodeller för över 100 högtemperaturpolymerer (inklusive keramiska eldfasta material och polyimidföreningar), vilket möjliggör exakt förutsägelse av bearbetningsfönster.
Digitalt tvillingsystem: Genom extruderingsprocessimulering kan vi praktiskt taget felsöka processparametrar, vilket förkortar kundernas introduktionscykler för nya formuleringar med över 50 %.
Full livscykelservice: Från styrning av spänningskontroll av ledaren till anti-sticklösningar för återlindning av färdiga produkter, Gemwell tillhandahåller ett teknologierbjudande med sluten slinga, inklusive testning av koronaresistanslivslängd och felanalys, vilket hjälper kunder att uppnå stränga certifieringar som UL 758 och IEC 60811.
F: Hur överensstämmer utvecklingen med produktionslinjer för extrudering av högtemperaturisolering med industriell omvandling?
A: Gemwell Electric Technology (Jiangsu) Co., Ltd. utvecklar denna teknik mot ultrahöga hastigheter (>2000 m/min), ultratunn isolering (<50 µm) och samextrudering av flera material, samtidigt som man fördjupar övervakningen av koldioxidutsläpp (ISO 14067) och miljövänliga fabriker. Dess produktionslinje har möjliggjort scenarier för ren energi som vindkrafts vridningsbeständiga kablar, högspänningsledningar för nya energifordon och värmebeständiga kablar för solvärmekraft, vilket visar den djupa kompatibiliteten hos avancerad utrustningstillverkning och mål för hållbar utveckling.
 Custom Teflon Extruder Suppliers