E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Att välja en kabelextruderingsmaskin är ett beslut som vilar på några hårda sanningar: maskinen måste matcha din materialuppsättning, din linjehastighet och din toleransbudget. Den första slutsatsen är att en generisk extruder är en skuld, inte en tillgång. En maskin som kör PVC väl kan kämpa med FEP, och en höghastighetslinje för nätverkskablar kanske inte ger den erforderliga diameterkontrollen för datakablar för bilar. Så innan du tittar på kataloger måste du definiera den exakta kabelfamiljen du planerar att göra och de defekter du absolut inte kan tolerera. Det enda steget sparar mer pengar än någon rabatt på själva maskinen.
Tråd- och kabeltillverkare frågar ofta om den nyaste extrudermodellen är värd investeringen. Det praktiska svaret är: ja, om du behöver snävare tolerans, högre hastighet eller lägre skrot. Nej, om du redan är inom specifikationen och din flaskhals är nedströms. Det verkliga värdet av en modern kabelsträngsprutningsmaskin ligger i hur konsekvent den håller isoleringen eller mantelns diameter och koncentricitet under ett åtta timmars skift, inte i topphastigheten som visas i broschyren.
Vad en kabelextruderingsmaskin faktiskt gör i din produktionslinje
En kabelextruderingsmaskin är hjärtat i tråd- och kabeltillverkningslinjen. Den matar polymerpellets genom en uppvärmd tunna, smälter dem och skjuter det smälta materialet runt en enda ledare för att bilda isoleringsskiktet. På en separat linje gäller samma princip för den yttre manteln som skyddar kabeln från värme, nötning och fukt.
Huvudkomponenterna är konsekventa på de flesta maskiner: a tratt som mäter pelletsen, en skruv som gör smält- och tryckgenereringen, en fat med värmezoner, en tvärhuvud där ledaren går igenom och tar emot smältan, a kyltråg som härdar polymeren, och en kapstan som drar kabeln med kontrollerad hastighet. Koordinationen mellan skruvhastighet och kapstanhastighet bestämmer väggtjockleken och den slutliga diametern.
För en djupare titt på hur dessa delar fungerar tillsammans kan du läsa den tekniska uppdelningen av extruderkomponenter från vår artikel om sammansättningen av extruderingsmaskiner . Den artikeln förklarar hur slitage i skruven eller ett slitet tvärhuvud minskar diameterkontrollen på ett sätt som är lätt att förbise men dyrt att ignorera.
Hur man väljer mellan isoleringsmaskiner och strängpressningsmaskiner
Det första beslutet är vanligtvis om du behöver en isoleringsextruder, en mantelextruder eller båda. De två maskintyperna delar samma grundläggande arkitektur, men de skiljer sig åt i skruvdesign, trumtemperaturområde och hur kabeln hanteras.
Isoleringsextruderare bearbetar vanligtvis finare trådar och kräver en mycket mer exakt väggtjocklek eftersom isoleringsskiktet är tunt och kabelns kapacitans beror på avståndet mellan ledaren och skärmen. Mantelextrudrar, å andra sidan, trycker ett tjockare materiallager över en kabelkärna som redan innehåller flera ledare. Toleransen är mer förlåtande, men genomströmningen är vanligtvis högre.
| Parameter | Isolering Extrudering | Mantelextrudering |
|---|---|---|
| Väggtjockleksområde | 0,05 till 1,5 mm | 0,5 till 5 mm |
| Typisk linjehastighet | 50 till 400 m/min | 20 till 200 m/min |
| Vanliga material | PVC, PE, PP, PU, FEP, PFA, LSZH | PVC, PE, LSZH, XLPE, TPE, TPU, silikon |
| Nyckeltolerans | Diameteravvikelse ±0,02 mm | Diameteravvikelse ±0,15 mm |
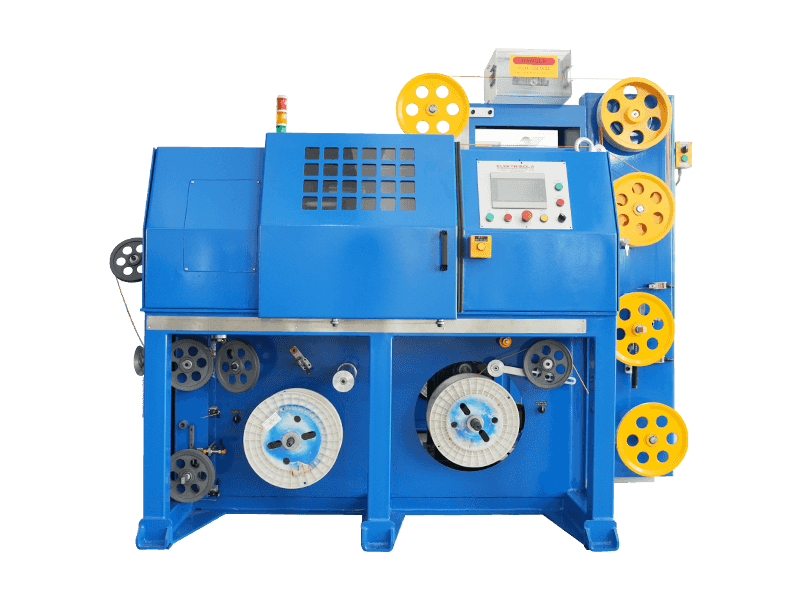
 PVC/PE/PP/PU Mantelextruderingslinje PVC/PE/PP/PU Sheath Extrusion maskin är en icke-standardiserad utrustning med anpassning. Huvudmaskinmodellen är i allmänhet 70-150 mm, som vanligtvis används i tråd ... Visa produkt →
Om du gör nätverkskablar eller datakablar för bilar behöver du nästan säkert isoleringslinjen först plus en separat mantellinje. Om du gör en enkel anslutningstråd kan det räcka med en strängsprutmaskin med dubbla ändamål, men bytet tar flera timmar och tvingar dig att stoppa produktionen.
Tekniska specifikationer som bestämmer verkliga prestanda
Det räcker inte att titta på specifikationsbladet; du behöver veta vilka siffror som faktiskt påverkar din produkt. Skruvdiametern och L/D-förhållandet driver genomströmning och smältkvalitet. En 60 mm skruv med 25:1 L/D-förhållande är vanlig för medelstora isoleringslinjer. Extruderns uteffekt i kg/h är en utgångspunkt, men den verkliga begränsningen är den linjehastighet du kan uppnå samtidigt som målväggtjockleken bibehålls.
Temperaturzonskontroll är en annan kritisk faktor. En standardextruder för PVC behöver en cylindertemperaturprofil från ca 140°C till 180°C. FEP kräver 300°C till 360°C, och silikon kräver speciell skruvdesign. Om din maskin inte kan nå och hålla 350°C med en noggrannhet på ±5°C kommer du att få dålig smältkvalitet och frekventa avstängningar.
Diameter- och koncentricitetskontroll beror på mätsystemet. Moderna maskiner använder lasermätare med en upplösning på 0,001 mm och en loopsvarstid på 50 ms eller snabbare. A avvikelse på ±0,02 mm på ett 0,4 mm isoleringsskikt betyder skillnaden mellan ett pass och skrot. För högfrekvens- eller datakabelapplikationer är excentricitet ännu viktigare. Tvärhuvudet måste vara justerbart så att du kan uppnå en minsta excentricitet på mindre än 2 %.
När applikationen kräver en solid kärnisoleringslinje med PVC, PE, PP eller PU, bör extrudern konfigureras för dessa material från början. Gemwell erbjuder en dedikerad strängsprutmaskin för solid kärna och kabelisolering som är designad för dessa polymerer, vilket undviker kompromissen med en universell maskin.
PVC/PE/PP/PU Core Wire Insulation Extrusion Line PVC/PE/PP/PU Core Wire Insulation Extrusion Line är en icke-standardiserad utrustning med anpassning. Huvudmaskinmodellen är vanligtvis 30-65 mm. Den är lämplig för s... Visa produkt → Hur materialval påverkar extruderingsparametrar
Polymeren du väljer bestämmer din cylindertemperatur, skruvdesign och kylhastighet. Det är inte ett enkelt scenario med en maskin för allt.
PVC är förlåtande och går vid måttliga temperaturer. PE och PP är lättare på skruven men kräver noggrann kylning för att förhindra krympning. PU ger nötningsbeständighet men är känslig för fukt. FEP och PFA är termoplaster med hög temperatur som används för kablar för kapplöpning, flyg och höghastighetsdata; de kräver ett fat och en skruv av korrosionsbeständig legering och en betydande investering i temperaturkontroll. LSZH-föreningar används i halogenfria kablar med låg rökhalt, men de är mycket viskösa och behöver en skruv med större kompressionsförhållande.
Till exempel, en FEP/PFA strängsprutmaskin för isolering med hög temperatur kärntråd fungerar normalt vid 330°C huvudzontemperaturer, med en skruvhastighet på 30 till 80 rpm. Linjehastigheten är ofta lägre än PVC eftersom polymerflödet är annorlunda, men den resulterande isoleringen har utmärkta dielektriska egenskaper.
Om din produktkarta innehåller högtemperatur- eller högfrekventa kablar behöver du en maskin som kan hantera hela temperaturområdet. Den FEP/PFA-isolerade trådextrudern från Gemwell är byggd specifikt för dessa material, med legeringskomponenter och specialiserad skruvgeometri.
FEP/PFA/ETFE/PEEK/PA High Temperature Core Wire Insulation Extrusion Line FEP/PFA/ETFE/PEEK/PA High-Temperature Core Wire Insulation Extrusion Line är en icke-standardiserad utrustning med anpassning. Huvudmodellen är vanligtvis 20-50 mm. Det jag... Visa produkt → Vanliga kabelextruderingsdefekter och deras underliggande orsaker
När en linje börjar producera dålig kabel är problemet sällan maskinen ensam. Följande lista visar de vanligaste extruderingsdefekterna och var man ska leta först.
- Diameterfluktuation – Detta tyder på en hastighetsfel mellan drivmotorn och extrudern, eller en sliten skruv som tillåter tryckpulser.
- Bubblor eller porositet – Fukt i pelletsen är den vanliga boven. Kontrollera magasintorkarna och vakuumventilen.
- Excentricitet eller off-center isolering – Ledaren är inte centrerad i tvärhuvudet. Detta orsakas ofta av en sliten styrning eller en skadad form.
- Dålig vidhäftning till ledaren – Ledaren är för kall eller så är polymeren otillräckligt smält. Det kan också komma från förorening på kopparn.
- Slitage på skruv och pipa – När trummans ID ökar med mer än 0,25 mm, sjunker genomströmningen och smältan blir inkonsekvent. Detta är ett underhållsproblem, inte ett inställningsproblem.
Att spåra antalet defekter över tid är det bästa sättet att veta när delar ska bytas ut. En konservativ regel i branschen är att kontrollera skruvspetsen och tvärhuvudet efter var 500 000:e produktionsmeter för jobb med fuktkänsliga material. För höghastighetsnätverkskabellinjer bör kontrollintervallet vara kortare.
Underhåll och driftsmässiga bästa praxis för extruderare
En extruder som får rutinunderhåll kommer att hålla sin noggrannhet i många år. Den mest förbisedda delen är värmezonerna. Om du aldrig kalibrerar termoelementen kan din faktiska fattemperatur glida med mer än 20°C från börvärdet. Bara det förklarar en stor andel kvalitetsklagomål.
Ställ in ett veckoschema för att kontrollera skärmpaketen och brytarplattan. Byt ut skärmpaketet när differenstrycket över det ökar med mer än 10 %. Rengör formen och tvärhuvudet med enbart koppartrådsborstar, aldrig stål, för att undvika repor som blir avlagringspunkter. Kontrollera silikon- eller gummimatningsdelen om du kör material med silikonhölje; dessa föreningar kräver en kylpelletmatningszon för att förhindra överbryggning.
För en typisk linje är följande förebyggande underhållsintervall rimliga:
- Dagligen: kontrollera oljenivån i växellådan och lufttrycket för den pneumatiska upptagningen.
- Varje vecka: rengör behållaren och kontrollera vakuumventilen för pelletsdamm.
- Månatligen: mät skruv- och pipslitage; inspektera drivremmen och fotbromsen.
- Kvartalsvis: kalibrera alla temperaturregulatorer och lasermätaren.
När en maskin är ny är de första 200 timmarna de viktigaste. Registrera varje parameter i början och jämför med värdena efter inkörningsperioden. Om extrudern kräver mer än 10 % extra skruvmoment för att bibehålla samma genomströmning, slits något för snabbt.
Vanliga frågor om kabelextruderingsmaskiner
Vad är skillnaden mellan en kabelextruderingsmaskin och en tråddragningsmaskin?
En tråddragningsmaskin ändrar storleken på ledaren; en kabelextruderingsmaskin lägger till polymerisoleringen eller manteln. Extruderingsmaskinen ändrar inte ledardiametern. Den täcker bara den.
Vilken är den bästa skruvdesignen för en kabelsträngsprutningslinje med flera material?
Det finns ingen enda bästa design. En spärrskruv fungerar bra för PE och PVC. En bredare skruv med högre kompressionsförhållande behövs för LSZH och XLPE. Om du måste köra många material, välj en skruv som är en kompromiss och acceptera en något lägre genomströmning på de svårare föreningarna.
Hur beräknar jag produktionshastigheten för en kabelextruderingsmaskin?
Genomströmningen i kg/h är lika med skruvens stigningsarea multiplicerat med skruvhastigheten, smältdensiteten och pumpens effektivitet. En praktisk genväg är att använda ett linjehastighetstest: kör en känd kabellängd, väg den använda polymeren och dividera med tiden. De flesta tillverkare tillhandahåller en teoretisk kapacitet, men den verkliga kapaciteten är ofta 70 till 90 % av det värdet på grund av neddragning och luftgap.
Kan en extruder göra både isolering och mantel?
Du kan använda samma maskin med ett annat tvärhuvud och skruv, men det finns avvägningar. Skruven designad för en 1 mm isoleringsvägg kommer inte att optimera en 3 mm mantelvägg. Bytestid tar ofta två till fyra timmar, så om du kör två separata produkter fem gånger i veckan är en dedikerad maskin för varje linje oftast billigare i längden.
Vad är excentricitet och varför spelar det roll vid kabelextrudering?
Excentricitet är förskjutningen av ledarcentrum från mitten av isoleringen. I data- och ljudkablar ändrar hög excentricitet kapacitansen och orsakar signalreflektion. En allmän tillverkningsgräns är mindre än 3 % för nätverkskabel och mindre än 1,5 % för höghastighetsdatakabel för fordon. Om din excentricitet är över det, kontrollera tvärhuvudets centreringsbultar och styrspetsarna.
Hur ofta ska jag byta ut skruven i en extruder?
För en linje som går 8 000 timmar per år med slipande material som PVC, räkna med att byta ut skruven vart tredje till femte år. För rena polymerer med hög temperatur kan den hålla i 8 till 10 år. Mät skruvens OD och cylinderns ID på samma punkt; när spelrummet överstiger 0,3 mm, byt ut skruven eller pipan.
Hur påverkar återbetalningstiden valet av extruder?
När du jämför en lågkostnadsextruder med en dyrare, är återbetalningstiden ett tydligare mått än klistermärkespriset. En maskin som går 10 % snabbare kan göra att du kan producera ytterligare 500 000 meter per år. Om din vinstmarginal per kilometer kabel är 50 USD, är det 25 000 USD extra per år. Den extra investeringen på $50 000 återvinns på två år.
Ännu viktigare är att en stabilare maskin minskar skrot. Anta att du förlorar 2% av produktionen på grund av dimensionsavvikelse på en billig linje. Vid en produktionsvolym på 1 000 000 meter är det 20 000 meter skrot. Vid en materialkostnad på 0,03 USD per meter är det årliga avfallet 600 USD. Bara det verkar inte jättestort, men när man lägger till arbetskostnaden för omarbetning och risken att förlora en kund på grund av sena leveranser blir den totala kostnaden betydande.
Använd denna enkla formel för att jämföra två maskiner:
- Årligt utgående värde – linjehastighet i m/min × tillgängliga timmar × 60 × skrotfaktor.
- Årlig skrotkostnad – skrotprocent × materialkostnad omarbetningsarbete.
- Återbetalningstid – prisskillnad ÷ (besparingar från hastighetsbesparingar från skrot).
För en tillverkare som går in på fordons- eller nätverkskabelmarknaden bör återbetalningstiden vara under 18 månader. Om det är längre än så är det troligt att du överköper eller så är produktlinjen inte rätt för din produktionsvolym.
Vad du ska kontrollera när du köper en begagnad eller renoverad kabelpressmaskin
Många fabriker köper begagnade extruders för att minska kapitalkostnaderna. Det vanligaste misstaget är att mäta skruv och pipa för sent. Innan du skriver på kontraktet, kör en enkel kontroll i maskinverkstaden: sätt in en ny skruv i pipan och se hur mycket radiellt spel det finns. Ett spelrum över 0,3 mm betyder att maskinen inte kommer att hålla toleransen för tunn isolering.
Kontrollera även tvärhuvudets centreringsbultar; om de beslagtas kommer excentriciteten att vara omöjlig att korrigera. Be om de faktiska produktionsrekorden för de senaste 200 timmarna, inte bara de totala drifttimmarna. En maskin som går 30 000 timmar vid låg belastning är ofta bättre än en som går 15 000 timmar vid full belastning med abrasiv PVC.
Slutligen, verifiera tillgängligheten av reservdelar för den specifika skruv- och cylindergeometrin. Om den ursprungliga tillverkaren inte längre är verksam kan du kanske köpa en motsvarighet från en specialiserad leverantör, men hjälpdelarna som t.ex. tvärhuvudets styrbussningar är svårare att hitta. En maskin med vanliga industristorlekar kommer att vara mycket lättare att stödja.
Slutlig rekommendation för din investering i kabelsträngsprutningsmaskin
Den bästa kabelextruderingsmaskinen är den som matchar din treåriga produktfärdplan. Köp för de material du faktiskt kommer att bearbeta, inte för de du hoppas kunna bearbeta. Om du behöver hålla dig inom ±0,02 mm på väggtjocklek, investera i en lasermätare och en stabil kapstan. Om du behöver högtemperatur FEP/PFA, köp en maskin med en korrosionsbeständig skruv och exakt zonkontroll.
Börja utvärderingen genom att lista dina fem bästa kabelkonstruktioner och deras väggtjocklekstoleranser. Beräkna sedan önskad linjehastighet från din årliga produktionsvolym. Slutligen, jämför specifikationen med det faktiska driftfönstret. En maskin som går i 300 m/min men inte kan hålla en ±0,03 mm diameter vid 150 m/min är mindre värdefull än en maskin som går i 150 m/min och håller ±0,01 mm.
Gemwell har byggt både isoleringsextrudrar för PVC/PE/PP/PU och mantelextrudrar för LSZH/XLPE/TPE/TPU samt silikon. Rätt val beror på ditt material och din toleransbudget. Det är därför vi alltid rekommenderar att du diskuterar hela kabellistan med maskintillverkaren innan du gör en beställning, istället för att köpa från hyllan.
 Relaterat Produkter