E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Trådtrådning är processen att tvinna flera kala metalltrådar till en enda kompositledare. Denna operation utförs före isolering eller mantelning, och den bestämmer ledarens flexibilitet, mekaniska hållfasthet och slutliga tillförlitlighet. En strochad ledare är inte bara en lyx; det är ett funktionskrav för alla kablar som måste böjas, vibrera eller dras genom trånga utrymmen.
I de flesta industrikablar, strandningsmönstret och klassen påverkar direkt flex-utmattningslivslängden, elektrisk kontinuitet och installationskostnad . Oavsett om du tillverkar strömkablar, nätverkskablar eller kablar för bilar, sätter strandningsprocessen grundlinjen för varje nedströmsoperation.
Vad är trådtrådning och varför spelar det någon roll?
Trådtrådning är vridningen av två eller flera enskilda ledningar till en enda, större ledare. Processen existerar eftersom solida ledare inte kan motstå upprepade böjningar, vibrationer eller termiska cykler i verkliga installationer.
Tänk på tre praktiska scenarier:
- An industriell Ethernet-kabel måste flexa kontinuerligt inuti en robotarm. En solid ledare skulle spricka efter några hundra cykler.
- A strömkabel leds genom en ledning måste följa ledningens krök utan att böjas. Strandade ledare böjs lättare.
- A kontrollkabel Att köra tillsammans med en motor upplever konstant vibration. Trådarna fördelar spänningen över många trådar, vilket förhindrar tidigt fel.
Enligt IEC 60228 , flexibla ledare klassificeras som klass 5 och klass 6, medan ASTM B8 specificerar koncentriskt lagda tvinnade kopparledare för krafttillämpningar. Dessa standarder existerar eftersom trådtrådning är en mätbar teknisk parameter, inte ett estetiskt val.
Kärnfördelarna med strandade ledare
Fördelarna med att tvinna över en solid ledare med lika tvärsnitt kan grupperas i installations-, drift- och anslutningsfördelar. Tabellen nedan jämför de två konstruktionerna.
| Egendom | Solid ledare | Strandad ledare |
|---|---|---|
| Böj lätthet | Svårt att böja | Böjer sig lätt |
| Flex-trötthet liv | Begränsad | Förlängd |
| Vibrationsmotstånd | Måttlig | Utmärkt |
| AC hudeffekt | Högre motstånd vid hög frekvens | Lägre motstånd på grund av större yta |
| Uppsägning | Enkel lödning | Kräver krympnings- eller lödvård |
| Kostnad per meter | Lägre | Högre |
En viktig fördel är relaterad till högfrekvent drift. I AC-kretsar rör sig ström nära ledarens yta. Solida ledare har en mindre yta för ett givet tvärsnitt, vilket ökar motståndet vid högre frekvenser. Trådade ledare minskar denna effekt eftersom deras sammanlagda yta är större.
För flexibla applikationer som robotkablar and dra kedjekablar , strandning är obligatorisk. Ostrandade ledare skulle gå sönder på några dagar i dessa miljöer.
Huvudsakliga typer av trådtrådning
Koncentrisk-Lay Stranding
Koncentriskt läggtrådning arrangerar trådar i regelbundna, enhetliga lager. Mitttråden omges av ett första lager som använder sex trådar, det andra lagret lägger till tolv trådar, det tredje lägger till arton och så vidare. Varje lager vrider sig i motsatt riktning mot lagret under det, vilket ger strukturell stabilitet.
Detta är den vanligaste typen av strandning som används i kraft-, styr- och industrikablar. Den ger en slät yta som är lätt att isolera och lätt att avsluta. ASTM B8 definierar den geometriska konfigurationen och toleransen för denna konstruktion.
Gäng Stranding
Bunch stranding vrider flera trådar tillsammans utan ett definierat geometriskt arrangemang. Det är billigare att tillverka och erbjuder utmärkt flexibilitet. Ledarytan är dock oregelbunden, vilket kan göra isolering och avslutning mer utmanande.
Grupptrådning används ofta i ljudkablar, små elektroniska ledningar och applikationer där ledargeometrin inte är kritisk. Strängarna är helt enkelt buntade och tvinnade ihop för att spara kostnader.
Rope-Lay Stranding
Linläggningstrådning bygger upp ledaren i två steg. Först vrids mindre trådar till underledare. Sedan vrids dessa underledare samman för att bilda den slutliga ledaren. Denna struktur ger högsta nivå av flexibilitet och mekanisk hållbarhet.
Repläggningsledare används i kraftiga gruvkablar , hiss kablar , och högflexibla robotkablar där extrem böjning och vridning förväntas.
| Typ | Geometri | Flexibilitet | Kostnad | Typisk användning |
|---|---|---|---|---|
| Koncentrisk | Regelbundna lager | Medium | Medium | Kraft och kontroll |
| Bunch | Oregelbunden | Hög | Låg | Ljud och signal |
| Repläggning | Flera underledare | Mycket hög | Hög | Dynamiska kablar och gruvkablar |
Förstå trådtrådningsklasserna A till M
Ledarklasser definierar antalet ledningar, antalet lager och strandningskonfigurationen. Dessa klasser är standardiserade för att hjälpa designingenjörer att välja rätt ledare för varje applikation.
För koncentriskt lagda kopparledare, ASTM B8 definierar följande klasser:
| Klass | Konstruktion | Typisk tillämpning |
|---|---|---|
| AA | Solid eller 1 lager | Verktygsledning |
| A | 1 lager runt ett centrum | Fast ledning |
| B | 2 eller fler lager | Kraft och kontroll cables |
| C | 3 eller fler lager | Flexibla strömkablar |
| D | 4 eller fler lager | Bärbara och gruvkablar |
| M | Gäng- eller repkonstruktion | Ljud och testkablar |
Klass B är den mest specificerade klassen. Den balanserar flexibilitet, kostnad och elektrisk prestanda. Klass C och D ger bättre flexibilitet till en extra kostnad, medan Klass M är reserverad för specialiserade ljud- och elektroniska applikationer.
Att välja fel klass leder till antingen för tidigt mekaniskt fel eller onödiga materialkostnader. Till exempel, att använda en klass C-ledare i en fast installationsledning ökar kostnaden utan att öka tillförlitligheten. Omvänt kommer användning av klass A i en robotapplikation att resultera i en kort livslängd.
Kritiska parametrar som definierar strängkvalitet
Fyra parametrar avgör om en tvinnad ledare uppfyller dess prestandaspecifikation:
- Lägglängd: Det axiella avståndet för en fullständig vridning av en tråd runt mitten. Laglängden uttrycks ofta som en multipel av ledardiametern. Kortare läggningslängder ger tätare, mer flexibla ledare men ökar materialåtgången och produktionstiden. Typiska förhållanden sträcker sig från 8 till 16 gånger diametern.
- Riktning av läggning: Vänster lägg (S) eller höger lägg (Z). I koncentriska konstruktioner måste omväxlande lager vridas i motsatta riktningar. Annars kommer ledaren att lossna under böjspänning.
- Spänningskontroll: Inkonsekvent spänning mellan enskilda trådar skapar lösa trådar eller alltför täta sektioner. Detta kan leda till fågelburar, veck eller inkonsekvent ledardiameter.
- Koncentricitet: Ledarens geometriska centrum måste matcha mitten av isoleringsskiktet. Dålig koncentricitet orsakar svaga punkter i kabelväggen och kan leda till inkonsekventa elektriska egenskaper.
Dessa parametrar är inte bara abstrakta värden. De mäts på den färdiga ledaren och verifieras under kvalitetskontroll. Den IEC 60228 standarden specificerar maximala resistansvärden för varje klass, vilket säkerställer att konduktiviteten inte äventyras av övervridning.
Vanliga strandningsdefekter och hur man undviker dem
Strandningsdefekter är en direkt orsak till kabelbrott i fält. Här är de vanligaste problemen och deras praktiska lösningar:
| Defekt | Orsak | Förebyggande |
|---|---|---|
| Fågelbur | Fel läggningsriktning mellan intilliggande skikt, eller överdriven spänning under upptagning | Verifiera inställningarna för läggningsriktningen; justera upptagningsspänningen för att matcha utbetalningsspänningen |
| Lösa trådar | Inkonsekvent trådspänning från spole till spole | Använd aktiva spänningsregulatorer; kalibrera före varje batch |
| Kinking | Tråd böjd kraftigt under utbetalning | Använd lågfriktionsstyrningar; bibehålla rätt böjradie |
| Övervridning | Lägglängden är för kort jämfört med tråddiametern | Kontrollera beräkningen av läggningslängden igen; öka läggningslängden inom standardintervallet |
| Slitna trådar | Sliten kapstan eller ojämn trådspänning | Inspektera och byt ut kapstanbeläggning; kalibrera om spänningen |
Varje defekt resulterar i en ledare som inte uppfyller de elektriska eller mekaniska specifikationerna. Tidig upptäckt genom onlinediametermätning och regelbundna spänningskontroller är den mest effektiva förebyggande strategin.
Hur man väljer rätt strandningsutrustning
Att välja en strandningsmaskin är en långsiktig investering. Utrustningen ska hantera din trådräckvidd, uppfylla produktionshastighetsmålen och producera konsekvent läggningslängd med minimalt skrot.
Viktiga urvalskriterier:
- Tråddiameterintervall: Maskinen måste acceptera de minsta och maximala trådstorlekarna du bearbetar. En maskin konstruerad för fintrådstrådning (0,05 mm–0,5 mm) kommer inte att hantera tyngre ledare som används i strömkablar.
- Produktionshastighet: Mätt i RPM eller meter per minut. Högre hastighet ökar effekten men ökar också risken för spänningsfel.
- Lägglängds noggrannhet: Maskiner med servodrivna planetsystem ger exakt läggningskontroll, vilket är avgörande för datakablar och högflexibla ledare.
- Spänningshantering: Aktiv spänningskontroll förhindrar fågelburar och lösa trådar. Leta efter spänningssensorer per spole och återkoppling med sluten slinga.
- Flexibilitet: Möjligheten att växla mellan strandning och lindning utan att byta maskin sparar golvyta och arbete.
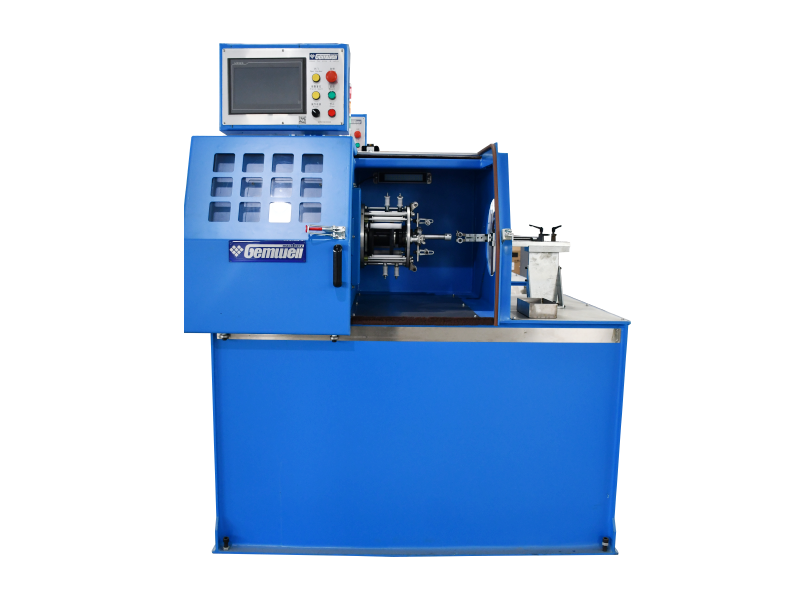
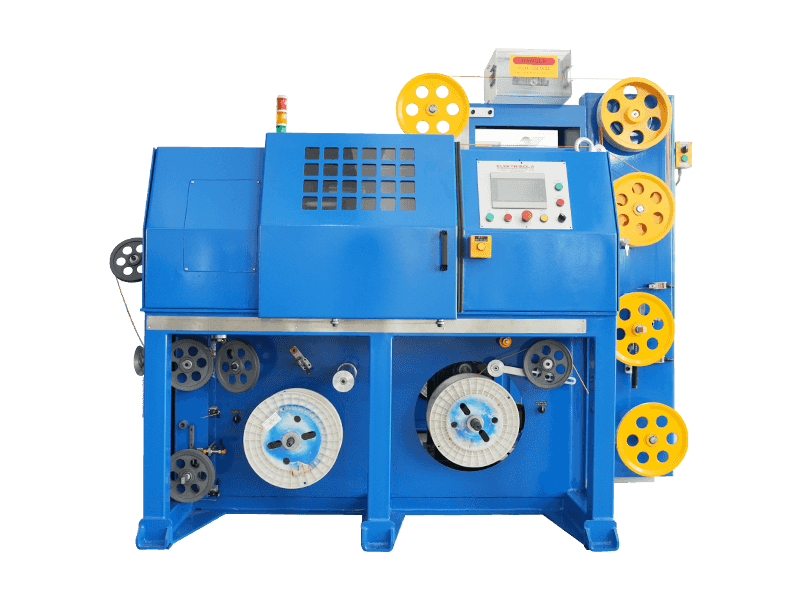
För enkelvridningsoperationer med stora volymer är en fribärande enkelvridningsmaskin ett praktiskt val. Den integrerar pay-off, vridning och upptagning i ett kompakt fotavtryck, vilket minskar behovet av golvyta med ungefär 30 % jämfört med traditionella strandlinor.
 Cantilever enkel vridningsmaskin med hastighetsdifferens Denna kompakta vridningsmaskin integrerar pay-off, vridning och upptagning, vilket minskar golvytan med cirka 30 % jämfört med traditionella linjer. Dess differentialdrivning justerar upptagningshastigheten för att bibehålla konstant linjehastighet och konsekvent stigning, idealiskt för enkelvridningsoperationer med stora volymer. Visa produkt →
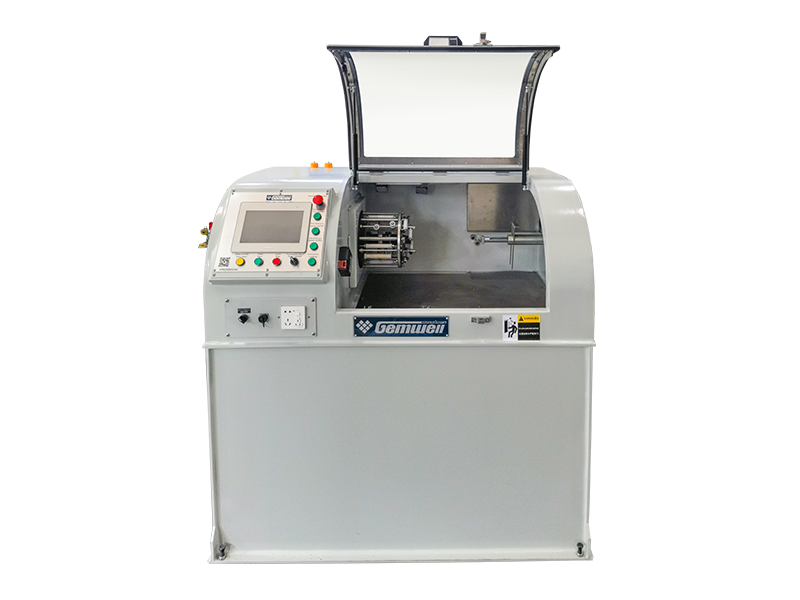
För nätverkskablar är vridningsfria vridmaskiner väsentliga. De bibehåller pargeometrin under vridningsprocessen, vilket bevarar signalintegriteten och minskar överhörningen. Dessa maskiner används ofta i Cat5e till Cat8 kabelproduktion.
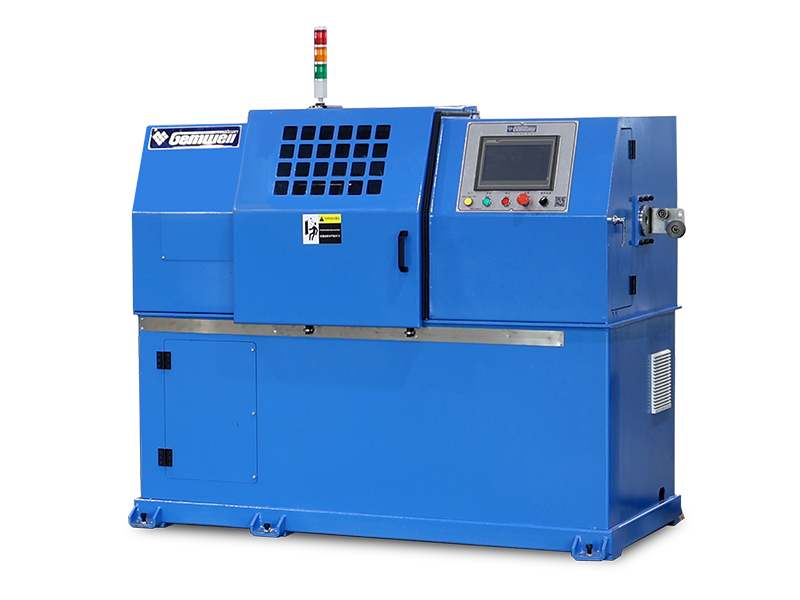
Integrerad Back Twist Pair Twisting Machine för nätverkskablar Den här maskinen är designad för exakt parvridning och använder en oberoende kapstan i den roterande bågen för exakt kontroll av stigningen och låg stress. Back-twist pay-off eliminerar intern vridning, vilket säkerställer täta, raka par som förbättrar signalintegriteten och minskar överhörning för Cat5e till Cat8 kablar. Visa produkt → När jordledningar måste buntas med signalpar måste maskinen rymma den extra ledningen utan att kompromissa med läggningslängden. En vridningsmaskin av bågetyp med integrerad lindningsfunktion används ofta i denna applikation, särskilt i bil- och industridatakablar.
Bow-Type Twist Machine med Back Twist, Jordtråd och Center Wraping Denna maskin klarar par med jordledningar och skärmtejp. Single-pitch vridning med 100 % back twist pay-off minskar stress och förbättrar kabelns utseende och elektriska prestanda. Idealisk för bil- och industridatakablar som kräver integrerad lindning utan att kompromissa med läggningslängden. Visa produkt → Vanliga frågor
Vad är skillnaden mellan trådtrådning och trådtvinning?
Trådtrådning kombinerar flera nakna ledningar till en enda ledare. Trådtvinning är ett bredare begrepp som inkluderar tvinning och gäller även tvinnade par eller flerledaraggregat. Vid kabeltillverkning hänvisar tvinning specifikt till ledarkonstruktion, medan vridning kan beskriva parvridning eller kabelmontering.
Vad är det minsta antalet trådar i en tvinnad ledare?
En koncentriskt lagd ledare med en mitttråd och ett lager med sex ledare har totalt sju strängar. Detta är minimum för en koncentrisk standardkonstruktion. Buntkonstruktioner kan ha färre eller fler trådar beroende på önskad ledararea.
Vilken är standardlägglängden för kopparledare?
Förläggningslängden uttrycks vanligtvis som en multipel av ledardiametern. För klass B koncentriska ledare är ett vanligt område 8 till 16 gånger ledardiametern. Kortare läggningslängder ökar flexibiliteten, medan längre läggningslängder minskar materialkostnaden.
Ökar strandning det elektriska motståndet?
Stranding i sig ökar inte motståndet om den totala tvärsnittsarean förblir densamma. Faktum är att vid höga frekvenser kan tvinnade ledare ha lägre AC-resistans än solida ledare på grund av den ökade ytan som minskar hudeffekten.
Vad är skillnaden mellan klass 5 och klass 6 ledare?
Klass 5-ledare är flexibla och lämpliga för utrustningsledningar. Klass 6-ledare är extra flexibla och designade för extrema böjningsapplikationer som robotik, dragkedjor och mobila maskiner. Klass 6 har finare individuella trådar och kortare läggningslängd.
Hur vet jag vilken strandningsklass jag ska använda?
Börja med böjningskravet. Om kabeln dras en gång och sedan förblir statisk räcker klass B. Om kabeln flyttas ofta, välj Klass 5. Om kabeln arbetar i en dynamisk miljö med kontinuerlig rörelse krävs Klass 6 eller repläggning.
Vad orsakar trådbrott på en strandningsmaskin?
De vanligaste orsakerna är överdriven upptagningsspänning, slitna spolstyrningar och defekt tråd från leverantören. Kontrollera att avdragsspänningen är inställd under trådens sträckgräns och att alla styrningar och rullar är fria från vassa kanter. För tekniska detaljer, se den här artikeln om egenskaperna hos strandningsmaskiner med hög hastighet.
Kan olika metalltrådar dras ihop?
Ja. Koppar och förtennad koppar, aluminium och silverpläterad koppar är vanligtvis strandade tillsammans. Hybridledare används i specialiserade applikationer där termiska, mekaniska eller elektriska egenskaper måste kombineras.
Slutsats
Trådtrådning är en grundläggande process vid kabeltillverkning. Valet av trådningstyp, klass och utrustning påverkar direkt kabelflexibilitet, hållbarhet och kostnad. Koncentrisk strängläggning är industristandarden för kraft- och styrkablar, medan strängläggningssträngning tjänar de mest krävande dynamiska tillämpningarna.
Viktiga beslut bör baseras på slutanvändningsmiljön: statisk installation, periodisk rörelse eller kontinuerlig rörelse. Matcha ledarklassen till det mekaniska kravet och välj utrustning som ger exakt läggningslängd, aktiv spänningskontroll och pålitlig koncentricitet.
Med rätt strandningsmaskin kan du minska skrot, förbättra kabelkvaliteten och uppfylla dina kunders mekaniska krav utan att överkonstruera ledaren.
 Relaterat Produkter