 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Vad en kabelspolmaskin gör och när du faktiskt behöver en
En kabelspolningsmaskin lindar upp kabel, tråd eller ledare på en rulle eller spole under kontrollerad spänning och betalar sedan tillbaka den igen för bearbetning eller frakt nedströms. Om din lina har att göra med veck, ojämna lindningar, spolkrossning eller operatörer som manuellt styr tråden för hand i låg hastighet, är den direkta lösningen en dedikerad kabelspolmaskin med aktiv spänningskontroll snarare än en generisk upprullare som återanvänds från en annan produktlinje. Kärnjobbet är enkelt att ange: håll spänningen konstant, håll traversen jämn över spolens bredd och håll föraren borta från klämpunkterna. Allt annat i den här guiden är detaljen bakom att få det att hända på ett tillförlitligt sätt i produktionshastighet.
Tillverkare sträcker sig efter en kabelspolningsmaskin vid tre punkter i en typisk tråd- och kabeloperation, tar upp efter extrudering eller armering, omrullning från bulktrummor till försäljningslängdrullar och betalar matning till en sekundär process som tejpning, flätning eller skärning. Var och en av dessa uppgifter sätter olika belastningsprofiler på maskinen, vilket är anledningen till att specifikationsbladen varierar så mycket mellan modeller som är byggda för samma generella sökord.
Det hjälper också att vara tydlig med vad maskinen inte är. En kabelspolningsmaskin är inte detsamma som en spolar, som lägger produkten i lösa öglor snarare än på en flänsrulle, och det är inte samma sak som en enkel trummare som endast används för transport. Coilers passar korta längder av flexibel sladd som säljs i buntar, medan spoolmaskiner passar kontinuerliga längder mätt i hundratals eller tusentals meter som behöver varva ner rent på kundens plats utan att trassla ihop sig. Genom att få denna distinktion precis innan du budgeterar ett köp undviker du att köpa utrustning som tekniskt slingrar kabel men inte kan leverera den lönande kvalitet som dina kunder förväntar sig.
Beslutet att lägga till ett dedikerat spolningssteg dyker vanligtvis upp på växtgolvet innan det dyker upp på ett kalkylblad. Arbetsledare lägger märke till att mer tid går åt till att spänna om spolar för hand, fler kundklagomål om trassliga löner sig och fler skrottaggar skrivna mot krossade inre omslag. När väl dessa symtom uppträder tillsammans är kostnaden för en korrekt specificerad kabelspolmaskin nästan alltid lägre än den ackumulerade kostnaden för de lösningar som redan finns på plats.
Hur en kabelspolningsmaskin fungerar: spänningskontroll och traversmekanik
Den mekaniska historien bakom en kabelspolmaskin kommer ner till två system som arbetar tillsammans, en roterande spindel som vrider spolen och en traversenhet som flyttar styrarmen sida till sida så att tråden lägger sig jämnt istället för att staplas på ett ställe. Spänning är den variabel som avgör om den färdiga spolen är användbar eller skrot.
- Konstant spänningsläge håller ett fast drag i tråden oavsett spolens diameter, vanligtvis med hjälp av en magnetisk pulverbroms eller en servomomentloop som läser tillbaka lastcellsdata flera hundra gånger per sekund.
- Avsmalnande spänningsläge minskar dragkraften när spolen bygger en diameter, vilket förhindrar att de inre omslagen krossas av vikten av allt som lindas ovanpå dem senare.
- Traverssynkronisering binder styrarmens hastighet till spindelns rotation genom ett elektroniskt utväxlingsförhållande, så lindningsvinkeln förblir konsekvent från det första lagret till det sista.
- Dansararm eller lastcellsåterkoppling stänger slingan och justerar bromsen eller motorns vridmoment i realtid när linjehastigheten ändras.
De flesta medelstora modeller av kabelspolemaskiner byggda efter 2023 har gått bort från rent mekaniska friktionsbromsar mot servodriven spänningskontroll, till stor del på grund av att priserna på koppar- och aluminiumledare gör skrotet mycket dyrare än det brukade vara, så snävare tolerans för lindningsspänning betalar sig själv under en kortare produktionsperiod.
Under kontrollpanelen är spänningsslingan ett ganska vanligt återkopplingssystem. En lastcell eller dansarm mäter den faktiska linjespänningen, jämför den med ett börvärde som operatören har angett och matar in felet till en proportionell-integral-derivativ styrenhet som justerar bromsmomentet eller motorströmmen därefter. Den proportionella termen reagerar på storleken på felet, integraltermen korrigerar för varje stabil offset som dröjer sig kvar över tiden, och derivattermen dämpar plötsliga toppar så att systemet inte överskrider när linjehastigheten ändras snabbt. Operatörer behöver sällan röra vid dessa vinster när en leverantör har tagit maskinen i drift, men att veta att de finns hjälper till att förklara varför ett spänningsfel ibland löser sig med en enkel parameteråterställning snarare än en mekanisk reparation.
Varför Taper Ratio betyder mer än de flesta köpare förväntar sig
Konspänningen uttrycks ofta som en procentuell minskning av spänningen från tom spole till full spole, vanligtvis någonstans mellan 20 procent och 50 procent beroende på ledarens styvhet och isoleringsmassa. Ett för lågt avsmalningsförhållande gör att inre omslag utsätts för klämskador, medan ett för högt inställt förhållande kan låta yttre omslag lossna och glida i sidled under transport. Att få denna siffra rätt är närmare en materialvetenskaplig fråga än en maskininställning, och det är en av de första sakerna som en kompetent leverantör bör fråga om under driftsättning snarare än att lämna den på fabriksstandard.
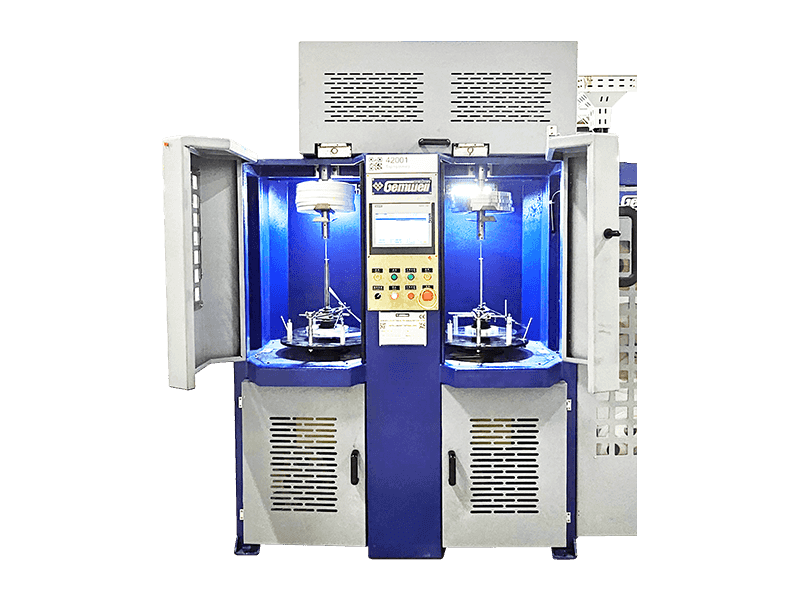
Anatomin hos en kabelspolningsmaskin: huvudkomponenterna
Det är lättare att läsa en leverantörs offert när huvudenheterna i en kabelspolemaskin är nedbruten individuellt, eftersom prisskillnader mellan två offerter nästan alltid förklaras av skillnader i en eller flera av dessa komponenter snarare än maskinen som helhet.
Huvuddrivmotor
Ger rotationskraft till spindeln, dimensionerad i kilowatt enligt maximal spolvikt och mållinjehastighet, vanligtvis en servo- eller vektorstyrd AC-motor på moderna maskiner.
Spindel Och Berså
Håller spolen eller rullen på plats, dimensionerad för att matcha flänshålets diameter, med snabbkoppling eller hydraulisk klämning på högre genomströmningsledningar för att påskynda omställningen.
Traversvagn
Bär trådledaren över spolens bredd, driven av en kulskruv eller kamrem för precision, eller av en kammekanism på enklare mekaniska maskiner.
Spänningskontrollenhet
Inkluderar bromsen, lastcellen eller servomomentmotorn tillsammans med kontrollelektroniken som håller spänningen inom toleransen över hela spolkonstruktionen.
Ram Och Bas
Ger styvhet under belastning, typiskt svetsat stål med utjämningsfötter eller förankringspunkter, eftersom ramflex under en tung spole är en vanlig källa till korsningsfel.
Human Machine Interface
Pekskärmen eller panelen där operatörerna ställer in mål för spänning, konningsförhållande, hastighet och spollängd, och lagrar ofta flera produktrecept för snabb växling.
Säkerhetsvakt
Sammankopplade lock, ljusridåer eller fysiska barriärer runt klämpunkter, som i allt högre grad krävs för att uppfylla arbetsplatsens säkerhetsstandarder på exportmarknader.
Längdmätare
Ett kontakthjul eller beröringsfri pulsgivare som räknar producerade meter, matar in i automatiska stopp- eller skärfunktioner när en mållängd nås.
Typer av kabelspolningsmaskiner på marknaden idag
Att välja rätt konfiguration börjar med att matcha maskinlayouten till din golvyta och produktdiameterintervall. Konfigurationerna nedan täcker den överväldigande majoriteten av installerad utrustning i tråd- och kabelanläggningar.
Horisontell spolmaskin
Spolens axel löper parallellt med golvet, laddad och avlastad från änden. Vanligt för rullar upp till cirka 2 meter i diameter, gynnas där traverskranar är begränsade.
Vertikal spolmaskin
Spolen sitter platt och roterar på en vertikal axel, vilket förenklar lastning med gaffeltruck och passar mycket tunga rullar som används för underjordiska eller undervattenskabel.
Dubbel spindel spolmaskin
Två spindlar alternerar så att den ena spolen laddar eller lossar medan den andra kör produktionen, vilket minskar stilleståndstiden för omställning till nära noll på kontinuerliga linjer.
Betala av och ta upp Combo Unit
Parar ihop ett pay-off-stativ med en upptagningsspole på en delad ram, vanligt på kortare omrullningslinjer och kabelavskärnings- eller lindningsstationer.
Cantilever spolmaskin
Stöder spolen endast från ena sidan, vilket möjliggör mycket snabb växling av rullarna eftersom det inte finns något andra lagerblock som kan öppnas, även om det vanligtvis täcker ut vid lägre maximal spolvikt.
Traversing Drum Twister Combination
Integrerar ett tvinnings- eller tvinningssteg direkt före spolningssteget, som används där ledartrådar måste läggas ihop omedelbart före lindning.
Utöver konfigurationen väljer köpare också mellan drivlinor med fast hastighet och variabel hastighet. Maskiner med fast hastighet är billigare men tvingar hela linjen att köra i den takt som passar spoolsteget, medan maskiner med variabel hastighet låter spoolsteget matcha vilken uppströms extrudering eller tejpningshastighet som redan är inställd, vilket betyder mest på linjer som kör flera olika produkter under veckan.
Viktiga specifikationer att kontrollera innan du köper en kabelspolmaskin
Specifikationsblad för en kabelspolningsmaskin kan se likadana ut på ytan samtidigt som de döljer verkliga skillnader i arbetscykel och precision. Tabellen nedan listar de siffror som är värda att jämföra rad för rad innan du undertecknar en inköpsorder.
| Specifikation | Lätt plikt | Medium Duty | Heavy Duty |
|---|---|---|---|
| Max spolediameter | 630 mm | 1600 mm | 3000 mm och uppåt |
| Max spolevikt | 500 kg | 3000 kg | 10 000 kg och uppåt |
| Linjehastighet | Upp till 200 m per min | Upp till 600 m per min | Upp till 1200 m per min |
| Spänningskontrollmetod | Mekanisk broms | Magnetisk pulverbroms | Sluten slinga servo vridmoment |
| Traversprecision | Plus eller minus 2 mm | Plus eller minus 1 mm | Plus eller minus 0,5 mm |
| Huvudmotoreffekt | 1,5 till 3 kW | 4 till 11 kW | 15 kW och uppåt |
| Typiskt fotavtryck | 2 gånger 1,5 meter | 4 gånger 2,5 meter | 7 gånger 4 meter och uppåt |
Utöver siffrorna, kolla hur enheten hanterar ett strömavbrott mitt i spolen. En maskin utan bromsfelsäker logik kan låta en hel tung spole varva ner under sin egen vikt när kraften sjunker, vilket är både en säkerhetsrisk och en garanterad skrothändelse. Bekräfta även ljudnivåklassificeringen om maskinen kommer att sitta nära ett upptaget arbetsområde, eftersom tunga enheter som kör över 800 meter per minut kan närma sig nivåer som kräver hörselskydd enligt många arbetsplatsföreskrifter.
Fråga även leverantörerna om uppdateringspolicyn för kontrollsystemets varumärke och firmware. Maskiner byggda på brett stödda industriella styrplattformar är lättare att underhålla flera år framåt, medan maskiner byggda på obskyr eller proprietär styrhårdvara kan lämna en anläggning strandad om den ursprungliga leverantören slutar erbjuda support.
Para ihop en kabelspolningsmaskin med en Automatisk kabeltejpningsmaskin
Tråd som behöver ett omslagsskikt, skärmtejp, brandskyddstejp eller pansarsängtejp går nästan alltid genom en automatisk kabeltejpningsmaskin omedelbart före upptagningsspolningsstadiet, så de två maskinerna anges vanligtvis som ett matchat par istället för att köpa separat. Tejphuvudet lägger överlappande tejp runt ledaren med ett inställt överlappsförhållande medan kabeln rör sig kontinuerligt, och spolmaskinen nedströms måste acceptera exakt samma linjehastighet utan att införa sin egen spänningsvariation som skulle lossa tejplindningen.
Linjeintegreringsdetaljer värda att bekräfta med en leverantör innan köp:
- Bekräfta att den automatiska kabeltejpningsmaskinen och kabelspolningsmaskinen delar en gemensam linjehastighetsreferenssignal, vanligtvis genom en kodarpuls som delas över båda enheterna.
- Kontrollera överlappningsförhållandet på tejphuvudet, de flesta modeller täcker 10 procent till 70 procent överlappning och detta måste matcha din kabelkonstruktionsstandard.
- Verifiera att spolsidan kan köras i koniskt spänningsläge så att den tillagda tejplagrets diameter inte kastar bort lindningsspänningen halvvägs genom en rulle.
- Fråga om antalet tejpspoler på tejphuvudet matchar din skärmnings- eller pansardesign, enkelhuvud, dubbelt huvud och planetariska tejphuvuden lindas alla på olika sätt.
- Bekräfta att båda maskinerna kan stoppas och startas om från en enda delad kontrollpunkt, eftersom separata stoppkretsar på varje maskin saktar ner felåterställningen under en produktionskörning.
Anläggningar som kör kabeltejpning och spolning som separata osynkroniserade maskiner rapporterar mycket fler klagomål om tejpveck och lösa omslag än anläggningar som kör dem på en delad linje, vilket är den främsta anledningen till att köpare i allt högre grad efterfrågar båda maskinerna från samma tillverkare så att kontrollsystemen är förmatchade snarare än integrerade på plats.
Utöver mekanisk synkronisering specificerar vissa anläggningar nu en delad datalogg mellan tejpnings- och spoolstegen, inspelning av bandspänning, överlappningsförhållande och spoolspänning mot samma tidsstämpel för varje producerad mätare. Den här typen av gemensamma spårbarhetsrekord har blivit vanliga på kablar avsedda för reglerade marknader som bil- eller flygledningar, där ett kvalitetskrav år senare kan kräva bevis på de exakta processförhållandena som används för att tillverka en specifik spole.
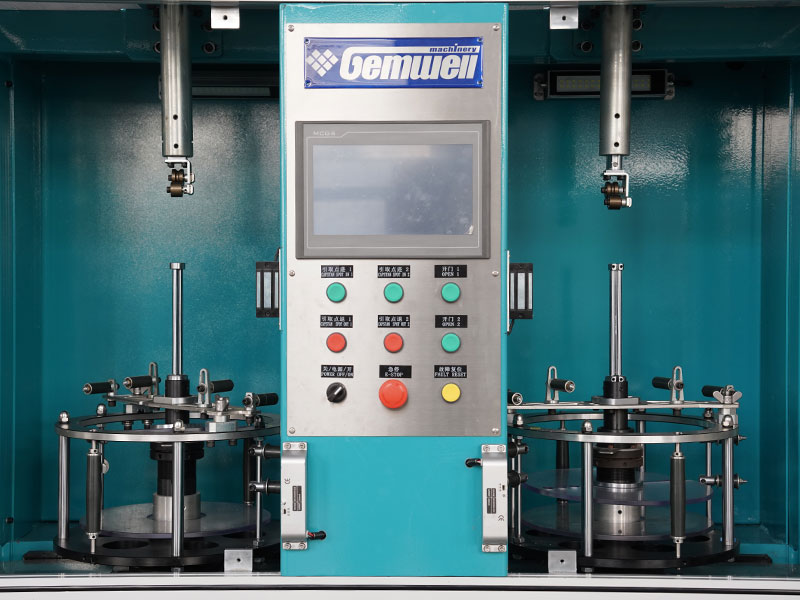
Branscher som förlitar sig på kabelspolningsutrustning
Nyckelordet täcker en bred utrustningskategori, men efterfrågan kluster i en handfull industrier där tråd och kabel är antingen den färdiga produkten eller en kritisk delkomponent.
- Tillverkning av ledningar och strömkablar, där omslagning av stora volymer från bulkfat till rullar i detaljhandeln är en daglig verksamhet.
- Telekommunikation och fiberoptisk kabelproduktion, där traversprecision skyddar ömtåliga kärnor från klämskador under lindning.
- Leverantörer av kablage till bilar, som kör ledningar med mindre diameter i mycket hög hastighet med frekventa storleksbyten.
- Svetskabel- och gummiisolerade kabelproducenter, där flexibla mantelblandningar är mer benägna att deformeras under ojämn spänning.
- Tillverkning av kabel för förnybar energi, särskilt solkabel och havsbaserad vindkraftskabel, där stora tunga spolar dominerar.
- Leverantörer av gruv- och marinkabel, där rullar ofta skickas internationellt och lönar sig pålitlighet på destinationsplatsen spelar lika stor roll som lindningskvalitet på fabriken.
- Kabelproducenter för järnvägs- och transitsignalkabel, där konsekvent spollängd och ren löne sig direkt påverkar installationsscheman längs en järnvägskorridor.
Hur spolstorlekspreferenser skiljer sig åt mellan olika branscher
Tillverkare av byggnadstrådar tenderar att standardisera på ett snävt utbud av rullstorlekar eftersom deras kunder är elektriker och distributörer som förväntar sig välbekanta förpackningar, medan tillverkare av vindkraft till havs och undervattenskablar arbetar med anpassade spoldimensioner byggda kring en specifik fartygs- eller turbininstallationsplan. Denna skillnad har betydelse när man specificerar en kabelspolmaskin, eftersom en anläggning som betjänar flera industrier ofta behöver ett bredare justerbart diameterområde än en anläggning som endast betjänar ett marknadssegment.
Installations- och anläggningskrav
Innan en kabelspolmaskin anländer måste växterna bekräfta att det mottagande golvet kan stödja den, både strukturellt och när det gäller anslutningar. Kraftiga maskiner som är klassade för spolar över 5000 kg kräver ofta en armerad betongdyna snarare än en vanlig lagergolvplatta, och grundritningen bör komma från utrustningsleverantören snarare än att beräknas på plats.
- Strömförsörjning, de flesta medelstora och tunga maskiner körs på trefasförsörjning, bekräfta att spänning och frekvens matchar lokala nätstandarder innan beställning.
- Tryckluftstillförsel, som behövs på maskiner som använder pneumatisk klämning eller bromshjälp, kräver vanligtvis en ren torr luftledning vid ett specificerat tryckområde.
- Frigång över huvudet, vertikala spolmaskiner och stora horisontella enheter behöver tillräckligt med takhöjd för kranlastning av den största spolen som linjen kommer att köra.
- Gångbredd, tillräckligt med utrymme för åtkomst till gaffeltruck eller kran på båda sidor av maskinen påskyndar omställningen och minskar risken för kollisionsskador under lastning.
- Omgivningsförhållanden, dammiga eller hög luftfuktighet kan kräva förseglade styrskåp och ytterligare kylning för drivelektroniken.
Driftsättningen inkluderar vanligtvis en mekanisk inriktningskontroll, en elsäkerhetsinspektion, en spänningskalibrering mot en certifierad referensvikt och en provspolkonstruktion som mäts och inspekteras innan linan överlämnas för produktionsanvändning. Att hoppa över något av dessa steg för att spara tid på installationsdagen är en av de vanligaste anledningarna till att en nyinstallerad kabelspolmaskin underpresterar sin nominella specifikation under de första veckorna av drift.
Säkerhetsaspekter och operatörsutbildning
En kabelspolemaskin kombinerar roterande massa, lagrad spänningsenergi och klämpunkter vid traversstyrningen, vilket tillsammans gör förarutbildningen lika viktig som själva maskinspecifikationen. De flesta arbetsplatsincidenter som spåras till spolningsutrustning inträffar under spollastning och lossning snarare än under stationär drift, eftersom det är då händerna är närmast rörliga delar och de tyngsta lasterna manipuleras.
| Säkerhetskontroll | Risk adresserad |
|---|---|
| Förreglad traversskydd | Förhindrar åtkomst för hand till den rörliga vagnen under drift |
| Nödstoppsrep eller knapp | Ger föraren ett omedelbart sätt att stoppa maskinen längs dess längd |
| Bromsfelsäker logik | Stoppar en okontrollerad avrullning av spolen om strömmen tappas mitt i cykeln |
| Låsstift för spole arbor | Förhindrar att spolen förskjuts på spindeln under lastning |
| Ljusridå vid lastzon | Stoppar spindelrotationen om en person oväntat kommer in i lastområdet |
Utbildning bör omfatta mer än knappplatser på kontrollpanelen. Operatörer drar nytta av att förstå varför konisk spänning existerar, vad ett spänningsfellarm faktiskt betyder och hur man känner igen tidiga tecken på lagerslitage eller korsningsfel innan de blir säkerhetsproblem. Anläggningar som kopplar ihop ny utrustning med ett strukturerat utbildningsprogram för operatörer rapporterar konsekvent färre tillbud under det första året jämfört med anläggningar som endast förlitar sig på informell inlärning på jobbet.
Underhållspraxis som förlänger livslängden för kabelupprullningsmaskinen
En kabelspolningsmaskin som servas enligt ett fast schema körs rutinmässigt i drygt ett decennium vid kontinuerlig industriell användning, medan en försummad enhet visar spänningsdrift och traverspratter under de första två eller tre åren. Underhållskalendern nedan återspeglar vanlig praxis som rapporterats av anläggningsunderhållsteam.
| Uppgift | Intervall | Varför det spelar roll |
|---|---|---|
| Traversrälssmörjning | Varje vecka | Förhindrar torr friktion som orsakar ojämnt omslagsavstånd |
| Broms- eller kopplingsinspektion | Månadsvis | Slitna foder orsakar långsam spänningsdrift som är svår att märka från dag till dag |
| Kontroll av lastcellskalibrering | Kvartalsvis | Håller spänningsavläsningen exakt mot en känd referensvikt |
| Spindellagerservice | Årligen | Lagerslitage är den främsta orsaken till oplanerade stillestånd på äldre maskiner |
| Kontrollskåpsbesiktning | Kvartalsvis | Dammuppbyggnad och lösa terminaler är en vanlig orsak till intermittenta fel |
| Kontroll av glapp av kulskruv | Årligen | Överskott av glapp visar sig först som inkonsekvent lindningsavstånd vid spolens kanter |
Att föra en enkel underhållslogg mot varje maskin, även ett grundläggande kalkylblad som noterar datum, uppgift och tekniker, gör det mycket lättare att upptäcka ett utvecklande mönster som en broms som behöver justeras oftare än intervallet kräver, vilket vanligtvis signalerar att en del närmar sig slutet av livet snarare än ett engångsfel.
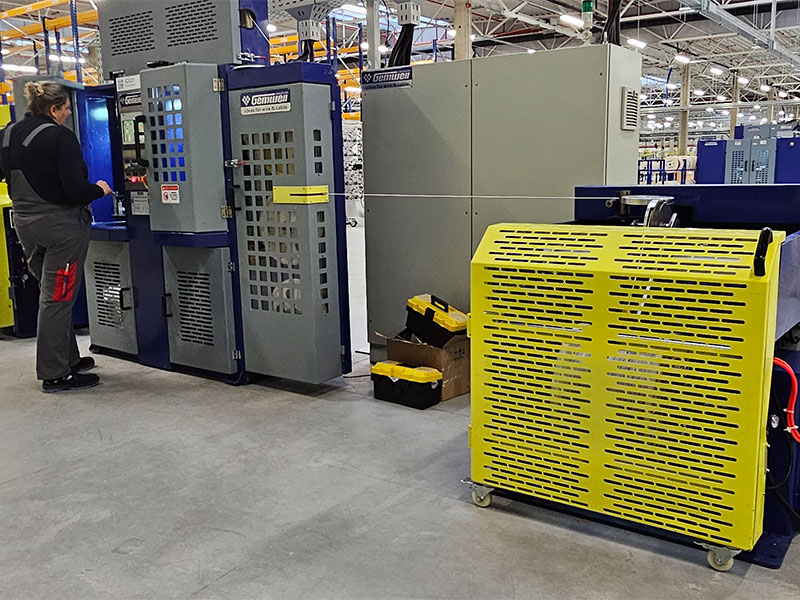
Vanliga problem och praktiska lösningar
De flesta klagomål som spåras tillbaka till en kabelspolningsmaskin faller i en kort lista över återkommande problem, och åtgärden är vanligtvis enklare än vad operatörerna förväntar sig.
Ojämn lindning eller teleskopisk spole: Nästan alltid ett problem med traverstid snarare än ett spänningsproblem, kontrollera det elektroniska utväxlingsförhållandet mellan spindelkodaren och traversmotorn innan du justerar bromsinställningarna.
Trådkross på inre omslag: Pekar på att köra konstant spänningsläge på ett jobb som behöver konisk spänning, korrigeringen är en inställningsändring snarare än en mekanisk reparation på de flesta servostyrda maskiner.
Plötsliga spänningstoppar vid hastighetsändringar: Vanligtvis ett PID-inställningsproblem i spänningskontrollslingan, de flesta kontrollpaneler tillåter justering av proportionell och integrerad förstärkning utan ett besök av en tekniker.
Spolens flänsskador under avlastning: Ett materialhanteringsproblem snarare än ett maskinfel, kontrollera att gaffeltruckar eller kranslingar stämmer överens med spolaxelavståndet innan du skyller på utrustningen.
Upprepade störande spänningslarm: Ofta spårad till en lastcell som har drivit ur kalibreringen snarare än ett verkligt spänningsproblem, en snabb kalibreringskontroll mot en referensvikt löser de flesta fall.
Tråd som glider på traversstyrrullen: Vanligtvis en sliten eller glaserad rullyta, byte av rullhylsan återställer greppet utan att behöva byta ut hela traversenheten.
Maskinen går varm efter långvarig drift: Kontrollera att kylfläktarna på drivskåpet är fria och att omgivningstemperaturen runt maskinen inte har krupit över det nominella driftsområdet under sommarmånaderna.
Kostnadsöverväganden och avkastning på investeringen
Inköpspriset är bara en del av den totala kostnadsbilden för en kabelspolemaskin. Köpare som jämför offerter på enbart klistermärkespris underskattar ofta driftskostnadsgapet mellan en grundläggande mekanisk maskin och en helautomatisk servostyrd enhet.
- Reduktion av skrot, strängare spänningskontroll minskar vanligtvis incidenter med krossade eller teleskoperade spoler avsevärt jämfört med äldre mekaniska bromssystem, och skrotkostnaden på högvärdiga ledare ökar snabbt.
- Arbetsbesparingar, automatisk längdavskärning och spolbyte minskar operatörens tid som behövs per spol, vilket är viktigast för flerskiftsdrift som körs kontinuerligt.
- Energiförbrukning, servodrivningar använder i allmänhet mindre energi per producerad meter än äldre mekaniska bromssystem som avleder överdriven spänning som värme.
- Tillgänglighet av reservdelar, maskiner byggda kring vanliga industriella komponenter tenderar att ha lägre långsiktiga reparationskostnader än maskiner med egna delar som endast kommer från den ursprungliga tillverkaren.
- Driftstoppskostnad, en maskin med fjärrdiagnostik eller tydliga felkodsdisplayer kommer tillbaka i produktion snabbare än en som kräver ett teknikbesök för varje fel.
När man bygger en uppskattning av avkastning på investeringar jämför anläggningar vanligtvis prisskillnaden mellan två utrustningsalternativ med de förväntade årliga besparingarna från minskat skrot och minskade arbetstimmar, och dividera sedan prisskillnaden med den årliga besparingssiffran för att uppskatta en återbetalningstid i år. De flesta anläggningar sätter ett internt tröskelvärde, ofta runt två till tre år, under vilket det högre automatiseringsalternativet anses motiverat oavsett den högre initialkostnaden.
Anpassningsalternativ vid beställning
Standardkatalogmodeller täcker en stor del av efterfrågan, men många köpare begär modifieringar för att passa en befintlig produktionslinje eller ett specifikt produktsortiment. Vanliga anpassningsförfrågningar inkluderar justerbart spoldiameterintervall bortom standardkataloggränsen, dubbla spänningszoner för samextruderad eller flerskiktskabel, integrerade tryck- eller märkningshuvuden för spolidentifiering, anpassad kontrollmjukvara för att matcha ett befintligt anläggningsnätverksprotokoll och icke-standardiserade spännings- eller frekvenskonfigurationer för exportorder.
När du efterfrågar anpassning hjälper det att förse leverantören med faktiska produktprover eller detaljerade ritningar snarare än endast diameter och viktnummer, eftersom jackets sammansatta styvhet och ytfinish båda påverkar hur spänningsinställningarna ska justeras även när två produkter delar samma nominella diameter.
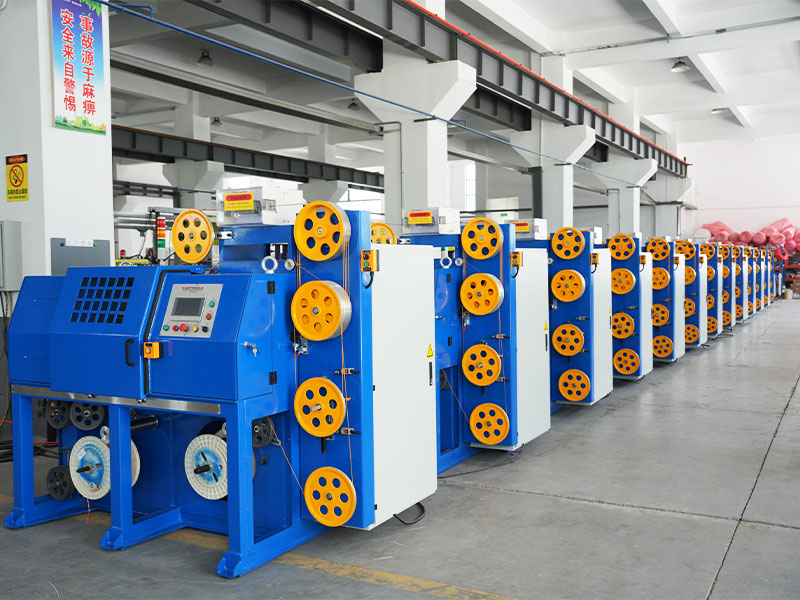
Utvärdera leverantörer: En praktisk checklista
Två leverantörer som citerar samma nominella specifikation kan leverera mycket olika verkliga prestanda, så utvärderingsprocessen bör gå längre än att jämföra specifikationsblad sida vid sida.
- Be om referenser från anläggningar som driver ett liknande produktsortiment och liknande produktionsvolym, och kontakta dem faktiskt istället för att lita på leverantörens egna fallstudier.
- Begär en provspole som körs på ditt eget material innan det slutgiltiga köpet om det är möjligt, eftersom faktisk inpackningskvalitet på din specifika produkt är den bästa prediktorn för framtida prestanda.
- Bekräfta vad som ingår i installation och driftsättning, vissa offerter inkluderar installation och kalibrering på plats medan andra prissätter det som en separat rad.
- Förtydliga garantivillkoren för spänningskontrollelektroniken separat från den mekaniska ramen, eftersom dessa två kategorier ofta har olika täckningsperioder.
- Fråga om typisk ledtid för reservdelar, särskilt för komponenterna i lastcellen, bromsenheten och kontrollpanelen som mest sannolikt behöver bytas ut under maskinens livslängd.
- Kontrollera om leverantören också bygger en automatisk kabeltejpningsmaskin, eftersom en leverantör som erbjuder båda produktlinjerna kan ta i drift en synkroniserad linje mer tillförlitligt än att kombinera utrustning från två icke-närstående byggare.
Nya trender inom kabelspolningsteknik
Styrsystem på nyare kabelspolmaskiner inkluderar i allt högre grad dataloggning som en standardfunktion snarare än ett dyrt alternativ, som registrerar spänning, hastighet och längd mot tidsstämpel för varje producerad spole. Dessa data matas in i anläggningens kvalitetssystem och ger underhållsteam en tidig varning när spänningsvariationer på en specifik maskin börjar trenda utanför dess normala historiska intervall, vilket ofta upptäcker ett växande lager- eller bromsproblem innan det orsakar produktionsstopp.
Energieffektivitet har också blivit en starkare inköpsfaktor, med fler köpare som frågar leverantörer om uppmätta effektuttagssiffror under typisk belastning snarare än bara motorns märkplåt, eftersom faktisk energikostnad under en maskins livslängd kan vara en meningsfull del av den totala ägandekostnaden på kontinuerligt arbetande linjer.
Fjärrövervakning och diagnostik blir också allt vanligare, vilket gör att en leverantörs serviceteam kan granska felloggar och i vissa fall justera vissa styrparametrar på distans innan de skickar en tekniker, vilket förkortar tiden mellan att ett fel inträffar och att produktionen återupptas.
Vanliga frågor
Vilken storlek kabelspolemaskin behöver jag för att bygga trådproduktion
Matcha maskinen till din största planerade spoldiameter plus en marginal för framtida produkttillväxt, de flesta byggnadstrådar kör medelstora maskiner klassade för spolar mellan 1000 mm och 1800 mm eftersom detaljhandelsrullar sällan överskrider det intervallet.
Kan en maskin klara av både lön och arbetsuppgifter
Ja, combo-enheter finns för linjer med lägre volym, även om dedikerade pay-off- och upptagningsmaskiner är vanligare på kontinuerliga produktionslinjer eftersom varje sida kan optimeras separat för sin egen spänningsprofil.
Hur påverkar en automatisk kabeltejpningsmaskin inställningarna för spolningsspänningen
Att lägga till ett tejplager ökar ytterdiametern och ändrar något den effektiva radien spänningskontrollen arbetar mot, så de flesta operatörer växlar till konisk spänningsläge eller justerar avsmalningsförhållandet när ett tejpningssteg läggs till uppströms.
Vad får en spole att lossna efter att den lämnat maskinen
Vanligtvis otillräcklig spänning under lindning eller en jacka som slappnar av efter lindning, båda åtgärdas genom att öka basspänningen något och verifiera materialleverantörens rekommenderade lindningsspänning för den specifika blandningen.
Är servospänningskontroll värd extrakostnaden jämfört med en magnetisk pulverbroms
För högvärdiga ledare som koppar eller för fiberoptisk kabel, ja, eftersom skrotkostnaden från en enda krossad spole ofta överstiger prisskillnaden mellan de två spänningssystemen under de första månaderna av användning.
Hur länge håller en typisk kabelspolmaskin vid kontinuerlig användning
En väl underhållen maskin körs vanligtvis långt över tio år i kontinuerlig industriell service, med huvuddrivningen och ramen som vanligtvis överskrider flera generationer av styrelektronik som uppgraderas under vägen.
Behöver jag en annan maskin för fiberoptisk kabel jämfört med kopparkabel
Inte nödvändigtvis en annan maskin, men fiberoptisk kabel behöver generellt sett snävare traversprecision och lägre maximala spänningsinställningar än kopparkabel, så styrsystemet behöver ett bredare justerbart område snarare än en helt separat maskin.
Vad är skillnaden mellan en konisk spänningsinställning och en konstant spänningsinställning
Konstant spänning håller samma dragkraft genom hela spolkonstruktionen, medan konisk spänning gradvis minskar dragningen när spolens diameter växer, vilket skyddar de inre omslagen från att krossas under tyngden av de yttre lagren.
Kan en äldre mekanisk kabelspolmaskin eftermonteras med servospänningskontroll
I många fall ja, eftermontering av en servospänningskontrollsats på en befintlig ram är vanlig praxis och kan förlänga livslängden för en mekaniskt sund äldre maskin utan kostnaden för en fullständig ersättning.
Hur ofta ska spänningskalibreringen kontrolleras
Kvartalsvisa kalibreringskontroller mot en certifierad referensvikt är vanlig praxis, även om anläggningar som använder högvärdig ledare eller fiberoptisk kabel med snäv tolerans ibland kontrollerar månadsvis med tanke på den högre kostnaden för ett spänningsrelaterat kvalitetsfel.
 Släkt Produkter








