 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Vad en trådlindningsmaskin gör och varför den spelar roll
A trådlindningsmaskin tar rak eller spolad tråd och lindar upp den till enhetliga, hårt kontrollerade spolar med hög hastighet, skär sedan av, binder eller band varje spole så att den kan packas, skickas eller matas direkt till nästa processsteg. Den korta versionen: om en fabrik behöver konsekvent spoldiameter, repeterbart varvtal och rena spoländar utan veck eller överlappningar, är det här maskinen som gör det, och att para ihop den med en Trådtejpmaskin direkt efter att lindningshuvudet stänger slingan mellan lindning och förpackning i en enda kontinuerlig linje.
Trådtillverkare, kabelmonteringsbutiker, fjädertillverkare och svetstillsatsanläggningar förlitar sig alla på den här utrustningen eftersom manuell lindning är långsam, inkonsekvent och jobbig. En arbetare som lindar ihop för hand kan producera 40 till 60 spolar per skift beroende på tråddiametern; en automatisk spole i mellanklassen som körs med 300 till 800 rpm på upptagningshuvudet kan skapa 400 till 1 200 spolar under samma period, med mycket snävare dimensionstolerans från spole till spole.
Utöver den råa produktionen är variansen den djupare anledningen till att växter ersätter manuell lindning. När en person lindar tråd för hand, skiftar vridavstånd, spänning och slutlig spoldiameter något från spole till spole och ännu mer från operatör till operatör över skift. Den avvikelsen dyker upp senare som matningsproblem på en svetsrobot, trasslig pay-off på ett spikhuvud eller spolar som kunder avvisar för ojämn lindning. En korrekt inställd lindningsmaskin tar bort det mesta av denna variation eftersom spänning, hastighet och varvtal styrs av samma sensorer och inställningar varje enskild cykel.
Resten av den här guiden går igenom maskintyper, hur en trådlindningsmaskin och en Trådtejpmaskin fungerar tillsammans, komponentköparna bör granska innan de beställer, hur maskinen beter sig olika över vanliga trådmaterial, en fullständig genomgång av en produktionscykel från rå tråd till färdig bandad coil, underhållsvanor som faktiskt förlänger livslängden, inköpsvärden och funderingar som kommer upp, fabriksfrågor och funderingar. oftast från anläggningsingenjörer som utvärderar ny utrustning 2026.
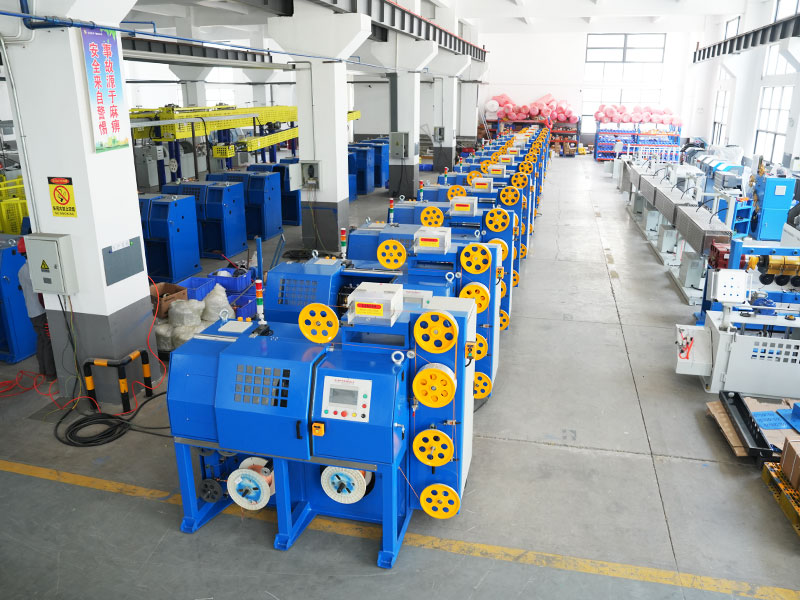
Huvudtyper av trådrullningsmaskiner på marknaden
Coiling-utrustning är inte en enda storlek för alla. Trådmåttet, materialhårdheten, spolens viktmål och nedströmsförpackningsmetoden driver alla köpare mot en annan konfiguration. Nedan är de kategorier som täcker de allra flesta installerade maskiner i tråd-, kabel- och fjäderproduktionsanläggningar idag.
Horisontella ringspolar
Dessa lindar tråden runt en roterande arm eller spinner medan tråden matas in från en fast axel, vilket ger ringformade spolar som ligger platt. De är standardvalet för svetstråd, stängseltråd och allmän ståltråd där spolevikten går från 15 kg till över 1 000 kg per spole. Horisontella coilers är uppskattade för en låg tyngdpunkt, vilket håller maskinen stabil även vid högre spindelhastigheter. Eftersom spolen sitter platt under lindning, hjälper gravitationen tråden att lägga sig på plats jämnt, vilket är en del av varför denna layout fortfarande är det vanligaste valet för tyngre tråd.
Vertikala fat- eller korgrullar
Tråd läggs i en roterande korg eller tunna i ett åtta- eller jämnt vindmönster, vilket är vanligt för finare tråd som används vid fjädertillverkning, spiktråd eller ledartråd av koppar och aluminium avsedd för vidare dragning. Denna layout tenderar att minska trådvridning och vridspänning jämfört med rulle-till-rulle-lindning, vilket är viktigt eftersom tvinnad tråd kan orsaka ojämn slitage på dragformarna och inkonsekvent ytfinish på mjuka metaller.
Precision Layer Winders
Används där varje varv måste sitta precis bredvid den föregående, lagerlindare är vanliga i emaljerad magnettråd, svetstråd för robotmatningssystem och alla spole som måste löna sig utan att trassla ihop sig senare. En traversmekanism rör sig fram och tillbaka i synk med spindelns rotation, och stigningsnoggrannheten hålls ofta inom 0,1 till 0,3 millimeter. Denna snäva tolerans är det som gör att en robotsvetscell kan dra tråd kontinuerligt i timmar utan att en enda haka avbryter svetscykeln.
Kombinationslindning och tejpning
Istället för att köra lindning och förpackning som två separata stationer, installerar många anläggningar nu en kombinationslinje där spolen matas ut direkt i en trådbandsmaskin eller bandningshuvud. Detta tar bort manuell hantering mellan de två stegen och håller snabbt på att bli standardkonfigurationen för svetstrådar och MIG-trådoperationer med medelstora till höga volymer, eftersom det också frigör golvyta som annars skulle behövas för en bufferttransportör mellan två separata maskiner.
Roterande Flyer Coilers
En flygbladsarm roterar runt en stationär spole eller dorn och lägger ner tråd medan upptagningspunkten förblir fixerad. Denna design passar applikationer med mindre diameter och hög hastighet där själva tråden är för ömtålig för att dras genom en spinnande ring, såsom fin koppartråd eller belagd tråd där ytan skavning måste hållas till ett minimum.
Dubbelhuvud eller dubbla spindelspolar
Två lindningshuvuden löper parallellt eller växelvis på samma basram så att det ena huvudet kan lasta av en färdig spole medan det andra fortsätter att linda, vilket minskar dödtiden mellan cyklerna nära noll. Denna konfiguration är vanlig i anläggningar med hög daglig volym där till och med några sekunders stillestånd per cykel ger en meningsfull effektförlust under ett helt skift.
Wire Coiling Machine kontra Wire Tejp Machine: Där var och en passar
Dessa två maskiner blir ofta förvirrade eftersom de vanligtvis sitter bredvid varandra på produktionsgolvet, men de löser olika problem.
Wire Coiling Machine
Formar tråden till en spole, kontrollerar varvtal och spolediameter och bestämmer den slutliga spolevikten. Dess huvudsakliga uppgift är att forma och mäta, inte att säkra. Allt om spolens inre geometri, hur hårt lindad den är, hur jämnt lagren staplas och hur rena start- och slutpunkterna är, kommer från detta skede.
Wire Taping Machine
Lindar tejp, eller i vissa uppsättningar plastband, runt den färdiga spolen på två eller flera punkter så att spolen håller sin form under hantering, lagring och transport. Utan detta steg kan en spole av fjäderstål eller svetstråd springa upp och trassla ihop sig i samma ögonblick som den lämnar maskinen. Tejpningssteget handlar enbart om att bevara formen som coilern redan skapat, inte att korrigera en dåligt lindad spole.
I en effektiv layout överförs spolen från lindningshuvudet till en vändskiva eller transportör där tejpenheten indexerar runt den, applicerar tejp vid det programmerade antalet punkter och släpper den färdiga, bandförsedda spolen på en avhämtningstransportör. Anläggningar som hoppar över tejpningssteget och förlitar sig på handbindning rapporterar ungefär 3 till 5 gånger längre cykeltid per spole och märkbart högre skrot från spolar som lossnar innan de når kunden.
Det hjälper också att tänka på fellägen separat. Ett lindningsproblem visar sig som en oval, lös eller överlappande spole rakt från huvudet. Ett tejpproblem dyker upp senare, ofta efter att spolen redan har genomgått några hanteringssteg, eftersom tejp som har glidit, slitit eller inte lyckats hålla spolen stängd. Att diagnostisera vilket stadium som orsakade ett kundklagomål sparar mycket bortkastad felsökningstid på verkstadsgolvet.
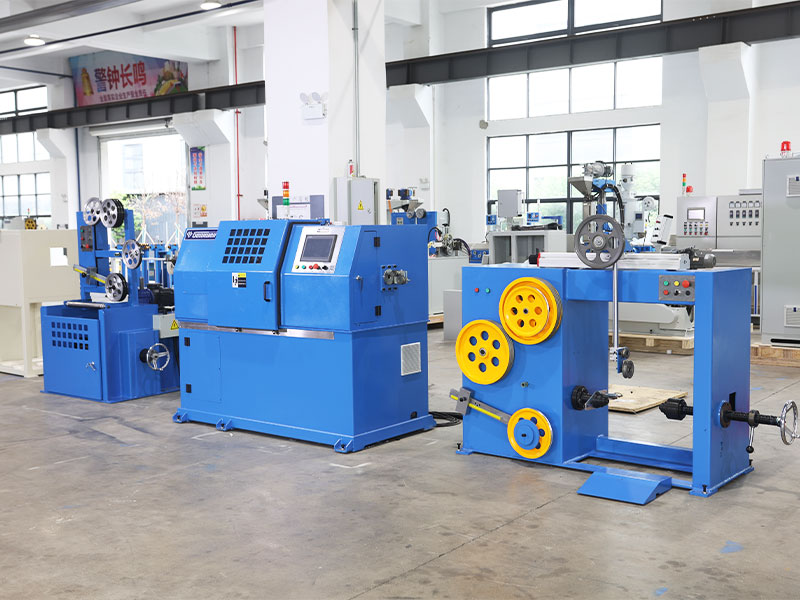
Kärnkomponenter och vad du bör kontrollera innan du köper
Varje trådlindningsmaskin, oavsett märke, är byggd kring samma handfull delsystem. Att veta vad var och en bidrar med hjälper en köpare att läsa ett specifikationsblad korrekt istället för att bara jämföra rubrikhastighetssiffror.
| Delsystem | Liten plikt | Medium Duty | Heavy Duty |
|---|---|---|---|
| Tråddiameterintervall | 0,2 till 1,6 mm | 1,6 till 6,0 mm | 6,0 till 16 mm |
| Spolens viktkapacitet | Upp till 25 kg | 25 till 250 kg | 250 till 1 200 kg |
| Spindelhastighet | Upp till 1 200 RPM | 300 till 800 rpm | 80 till 300 rpm |
| Drivtyp | AC-motor med växelriktare | Servomotor | Servo med växellådsreduktion |
| Typisk bytestid | 5 till 10 minuter | 10 till 25 minuter | 20 till 45 minuter |
Matnings- och spänningskontroll
En dansarm, pneumatisk spännare eller lastcellssystem med sluten slinga håller trådmatningen in i lindningshuvudet vid en konstant, kontrollerbar spänning. Ojämn spänning är den enskilt vanligaste orsaken till lösa eller ovala spolar, så denna komponent förtjänar mer uppmärksamhet än de flesta köpare ger den vid val av utrustning. På avancerade maskiner rapporterar spännaren liveåterkoppling till kontrollpanelen, vilket låter en operatör se en spänningstrend innan den förvandlas till en avvisad spole snarare än att upptäcka problemet i efterhand.
Upprullningshuvud eller spinnare
Detta är det roterande elementet som faktiskt formar tråden till en ring eller ett lager. Huvuddiametern är vanligtvis justerbar över ett definierat område, vilket gör att en maskin kan hantera flera spolstorlekar utan ett fullständigt verktygsbyte. Lagerkvaliteten inuti denna enhet har en överdriven effekt på både ljudnivån och långsiktiga underhållskostnader, eftersom den går kontinuerligt med maskinens fulla nominella hastighet.
Räkning och längdmätning
Ett kodarhjul eller en optisk räknare spårar varv eller linjär längd så att maskinen skär med exakt målvikt eller längd. Moderna kontroller håller en längdnoggrannhet inom 0,5 procent på väl underhållen utrustning. Denna mätning matas också direkt in i spolviktsberäkningar, vilket är viktigt för anläggningar som säljer tråd i vikt och behöver undvika att konsekvent överfylla spolar.
Klippning Och Utkastning
När målet har uppnåtts, skär en pneumatisk eller hydraulisk sax av tråden, och en utkastararm eller lutningsvagga skjuter den färdiga spolen till nästa station, ofta en Wire Taping Machine. Ett rent, gradfritt snitt är viktigare än det låter, eftersom en trasig trådände kan haka fast i nästa spole under stapling eller fastna i förpackningsfilmen under lindningen.
Kontrollpanel och receptlagring
Människa-maskin-gränssnittet är där en operatör ställer in tråddiameter, målspolens vikt eller varvtal, spindelhastighet och spänningsmål. Maskiner med receptlagring låter en anläggning spara en fullständig parameteruppsättning för varje produkt och återkalla den på några sekunder istället för att mata in varje värde för hand vid varje byte, vilket är en av de största tysta tidsbespararna i en flerproduktsanläggning.
Hur upprullningsbeteendet förändras över vanliga trådmaterial
Samma lindningsmaskin kan bete sig helt olika beroende på vilket material som rinner igenom den, och köpare som förbiser detta slutar med att jaga kvalitetsproblem som egentligen är materialfel snarare än maskinfel.
Milt Stål Och Svetstråd
Ganska förlåtande att rulla upp eftersom det håller formen bra, men tyngre tjockt stål behöver starkare spänning och ett kraftigare lindningshuvudlager för att undvika avböjning vid hastighet.
Ledartråd för koppar och aluminium
Mjukare och mer benägen för ytmarkeringar, så spänningen måste gå lägre och styrrullarna drar nytta av en jämnare, ofta belagd, kontaktyta för att undvika repor i ytan.
Fjäderstål
Hög återfjädringstendens innebär att spolen vill öppna sig i det ögonblick som spänningen släpps, vilket är exakt varför tejpningssteget spelar så stor roll för detta material och varför tejpningspunkter vanligtvis är högre för fjädertråd än för mjukare metaller.
Rostfri ståltråd
Högre hårdhet ökar slitaget på styrrullarna och skärbladet över tiden, så anläggningar som kör mycket rostfritt ersätter vanligtvis slitdelar på en kortare cykel än anläggningar som använder mestadels mjukt stål.
Belagd eller isolerad tråd
Emalj- eller plastbeläggningar kan skadas av överdriven spänning eller grova styrytor, så dessa material körs vanligtvis med reducerad spänning med extra uppmärksamhet på att hålla styrrullarna rena och fria från inbäddat skräp.
En komplett produktionscykel, steg för steg
Att förstå den faktiska sekvensen en spole går igenom hjälper en köpare att ställa skarpare frågor under ett fabriksbesök eller utrustningsdemonstration, eftersom varje steg är en plats där kvalitet kan vinnas eller förloras.
- Obehandlad tråd lönar sig från en tillförselspole eller draglina och passerar genom en initial riktare för att ta bort eventuell inställd krökning från uppströms bearbetning.
- Tråd går in i spännsystemet, där en dansarm eller lastcell håller ett stadigt drag när den matas mot lindningshuvudet.
- Lindningshuvudet eller spinnern börjar lindas, styrt av traversmekanismen om maskinen är en precisionslindare, eller av den naturliga rotationsbanan om det är en ringspole.
- En kodare räknar varv eller mäter längd kontinuerligt mot målet som ställts in på kontrollpanelen.
- När målet har nåtts signalerar maskinen skärskärningen, som skär av tråden rent vid den programmerade punkten.
- En ejektorarm, tiltbar vagga eller transportörsöverföring flyttar den färdiga spolen från huvudet och mot nästa station.
- Om en tejpningsmaskin är integrerad, indexerar spolen in i tejpningskarusellen, där tejp appliceras på två till fyra punkter runt omkretsen.
- Den färdiga, bandade spolen flyttas till en transportör för avhämtning för vägning, märkning och iscensättning för förpackning eller transport.
Alla svaga länkar i den här kedjan, oavsett om det är en sliten spännare, ett matt skärblad eller en felaktig tejpkarusell, tenderar att dyka upp som ett kvalitetsproblem flera steg senare, vilket är anledningen till att anläggningar som systematiskt felsöker från steg ett och framåt löser problem snabbare än växter som hoppar direkt till att justera den sista maskinen i raden.
Hur man väljer rätt trådrullemaskin för din linje
Checklistan nedan återspeglar de frågor som faktiskt förändrar ett inköpsbeslut, baserat på de tekniska kriterier som de flesta inköpsteam arbetar igenom när de specificerar ny lindningsutrustning.
- Bekräfta hela tråddiameterintervallet du kör idag och var som helst du förväntar dig att expandera under de kommande två till tre åren, inte bara den nuvarande bästsäljaren.
- Matcha spolvikten till din förpacknings- och fraktstandard; en maskin som överskrider målvikten med till och med 2 procent lägger till verkliga materialkostnader under ett helt produktionsår.
- Kontrollera om maskinen kan paras direkt med en trådtejpmaskin på samma basram, eller om den behöver en separat transportör och extra golvyta.
- Fråga efter bytestid mellan spolstorlekar; vissa maskiner behöver 5 minuter, andra behöver 45, och den skillnaden förstärks snabbt i en multiproduktfabrik.
- Granska kontrollpanelens språkalternativ och om receptlagring låter en operatör återkalla ett sparat jobb istället för att ange parametrar igen för hand.
- Kontrollera vilka reservdelar som finns i lager lokalt jämfört med vad som måste importeras, eftersom lindningshuvudlager och spänningssensorer är de delar som slits snabbast.
- Fråga hur maskinen presterar över hela utbudet av material du kör, inte bara provet som leverantören använder i en demonstrationsvideo.
- Titta på fotavtrycket inklusive inmatningsriktning och utmatningstejp eller transportörsektioner, inte bara själva lindningshuvudet, eftersom golvytan ofta underskattas under planeringen.
- Fråga om ljudnivå och vibrationer vid full nominell hastighet om maskinen kommer att köras nära annan precisionsutrustning eller i en delad arbetsplats.
Integrera en trådtejpningsmaskin i en lindningslinje
En väl avstämd kombination av lindning och tejp bedöms mindre av topphastighet och mer av hur få spolar som avvisas för lösa lindningar, tejpplacering utanför centrum eller tejp som överlappar den avskurna trådänden.
De flesta enheter för trådtejpmaskiner indexerar runt spolen på en roterande karusell eller en uppsättning drivna rullar och applicerar två till fyra omslag av tejp på var och en av två till fyra punkter runt spolens omkrets. Antalet tejpningspunkter beror på spolens diameter och trådstyvhet; en styvare, tyngre spole behöver vanligtvis fyra punkter för att förbli stängd, medan en lättare spole kan hålla med två.
När du anger en kombinerad linje, be leverantören att köra en provspole från din faktiska tråd, inte en demospole, eftersom trådens ytfinish och återfjädring ändrar hur tejpen behöver spännas. En tejpöverlappning på ungefär 30 till 50 procent per omslag är en vanlig utgångspunkt, som sedan justeras baserat på hur spolen beter sig vid transittestning.
Tejpbredd och limtyp har också större betydelse än vad många köpare förväntar sig att gå in. En smalare tejp appliceras snabbare men kan behöva fler omslag för att hålla en tyngre spole stängd, medan en bredare tejp täcker spoleytan i färre omgångar men ökar materialkostnaden per spole. Vidhäftningsstyrkan bör anpassas till spolens förväntade lagringstid och hanteringsförhållanden, eftersom en tejp som fungerar bra i ett klimatkontrollerat lager kanske inte håller lika bra genom en transportväg utomhus eller med hög luftfuktighet.
Branscher som förlitar sig på trådrullningsutrustning dagligen
Svetstillsatsmaterial
MIG-tråd, nedsänkt bågtråd och flusskärnatråd levereras alla som bandspolar, trummor eller spolar, och spolens konsistens påverkar direkt hur smidigt tråden matas genom en svetsbrännare.
Vårtillverkning
Rå fjädertråd anländer förrullad för lagring och transport innan den går igenom en separat fjäderformningsprocess, så lindningens enhetlighet minskar matningsstopp vid formningsmaskinen.
Fäktning Och Konstruktion Tråd
Taggtråd, bindtråd och armeringsjärnsslingor tillverkas i hög volym med tonvikt på spoleviktsnoggrannhet för kostnadskontroll på tunna marginaler.
Kabel och ledare
Ledartråd av koppar och aluminium lindas upp mellan dragpassagerna, där skonsam hantering är viktig för att undvika ytskåror som skulle påverka konduktiviteten längs linjen.
Fästelement och spiktråd
Höghastighetsspiktillverkningslinjer drar direkt från spolarna, så spolens utbetalningsbeteende måste vara tillräckligt jämnt för att nedströmshuvudet inte stannar.
Trådnät Och Nät
Spolar matas rakt in i nätvävnings- eller svetsutrustning, där dimensionell konsistens förhindrar nätmönsterdrift över en produktionsserie.
Ledningskomponenter för fordon
Tråd med mindre diameter som används vid tillverkning av bilselar drar nytta av precisionslindning av lager, eftersom trasslig pay-off direkt leder till långsammare löpande bandhastigheter.
Jordbrukstrådprodukter
Balningstråd och allmän jordbruksbindningstråd produceras i hög volym där spolviktens konsistens hjälper gårdar och distributörer att planera användningen utan gissningar.
Elektrod- och fyllnadsmetallproduktion
Tillsatstråd med fin diameter för specialsvetsprocesser är starkt beroende av snäv lindningstolerans eftersom även små spänningsvariationer påverkar bågstabiliteten under användning.
Underhållsvanor som förlänger maskinens livslängd
Dagligen
Torka av lindningshuvudet och kontrollera om det finns trådskräp i styrrullarna; en ansamling av fina metallspån är den vanligaste orsaken till ytrepor på färdig spole.
Varje vecka
Inspektera spänningssensorer och dansarmsvängningar för jämna rörelser och bekräfta att den pneumatiska skärsaxen fortfarande ger ett rent snitt utan grader.
Månadsvis
Smörj spindellager enligt tillverkarens schema, kontrollera drivremsspänningen och kör om en kalibreringsspole för att bekräfta att varvtal och längdmätning fortfarande är inom toleransen.
Kvartalsvis
Kontrollera inriktningen mellan lindningshuvudet och transportören eller trådtejpmaskinens inmatning, eftersom även en liten förskjutning här gör att spolarna fastnar eller tejpen landar utanför mitten.
Årligen
Låt utföra en fullständig inspektion av drivmotorns lindningar, växellådsoljans kondition och pulsgivarnoggrannhet, eftersom dessa komponenter försämras långsamt och är lätta att förbise tills utskriftskvaliteten redan har avvikit.
Att föra en enkel underhållslogg per maskin, snarare än att lita på minnet, gör det mycket lättare att upptäcka en långsam nedgång i prestanda innan det övergår i ett oplanerat stopp. Många anläggningar upptäcker att en utskriven checklista nära maskinen, avkryssad vid skiftbyte, fångar upp små problem dagar eller veckor innan de annars skulle dyka upp som ett kvalitetsklagomål.
Felsökning av vanliga problem med trådlindningsmaskin
| Symptom | Trolig orsak | Första åtgärden att prova |
|---|---|---|
| Spolen kommer ut lös eller oval | Inkonsekvent trådspänning | Kalibrera om dansararmen eller spänningssensorn |
| Spolens vikt glider från målet | Slitet kodarhjul eller slirning | Rengör och inspektera mäthjulets kontaktyta |
| Trådrepor eller ytmärken | Skräp i styrrullar eller felinriktade stansar | Rengör rullarna och kontrollera gjutformens inriktning |
| Tejplindningar landar utanför mitten på spolen | Felinriktning mellan spolens utgång och trådtejpmaskinens inmatning | Kontrollera inriktningen av transportören eller vridbordet igen |
| Maskinen stannar mitt i cykeln | Överbelastad drivmotor eller fastklämd skärsax | Minska belastningen, inspektera skärbladet för grader eller skräp |
| Tråden hoppar eller hoppar under lindning | Slitna styrrullager eller remglidning | Inspektera och byt ut slitna styrrullager |
| Spolskikt korsar eller överlappar ojämnt | Traverseringsmekanism ur synk med spindelhastigheten | Kalibrera om rörelsetidningen mot spindelrotation |
Vad förändras i trådspolningstekniken just nu
Köpare efterfrågar också oftare för snabbbyte av verktyg som låter en maskin täcka ett bredare ledningsdiameterområde utan en långvarig mekanisk omställning, eftersom mindre serier och mer frekventa produktbyten har blivit vanligare inom tillverkning av tråd och kablar.
Dataanslutning är ett annat område som ser stadig förändring. Istället för en fristående kontrollpanel loggar nyare maskiner i allt större utsträckning spolräkning, cykeltid och spänningstrenddata till ett delat anläggningsnätverk, vilket låter ett underhållsteam upptäcka en långsamt drivande sensor över flera maskiner samtidigt istället för att vänta på att varje maskin ska flagga ett fel individuellt. Denna typ av synlighet håller på att bli en skillnad mellan leverantörer även när kärnans mekaniska lindningsprestanda är liknande.
Energianvändning under tomgång får också mer uppmärksamhet, med servosystem som kan sjunka till ett lågeffektläge mellan cyklerna snarare än att köra drivmotorn kontinuerligt, vilket summerar över en linje med flera maskiner som kör förlängda skift.
Jämfört med manuell, halvautomatisk och helautomatisk upprullning
| Konfiguration | Ca. Utdata per skift | Operatörskrav |
|---|---|---|
| Manuell upprullning | 40 till 60 spolar | 1 heltidsanställd operatör per station |
| Halvautomatisk coiler | 150 till 400 spolar | 1 operatör, deltid uppmärksamhet |
| Helautomatisk lindnings- och tejplinje | 400 till 1 200 spolar | 1 operatör övervakar flera maskiner |
Gapet mellan halvautomatisk och helautomatisk beror ofta på hur mycket operatörens uppmärksamhet som tejpnings- och utmatningsstegen fortfarande behöver. En halvautomatisk linje kräver vanligtvis att en person manuellt utlöser eller assisterar tejpningssteget, medan en helautomatisk linje hanterar den övergången utan operatörsinmatning, vilket gör att personen kan övervaka två eller tre maskiner samtidigt istället för att stå på en enda station.
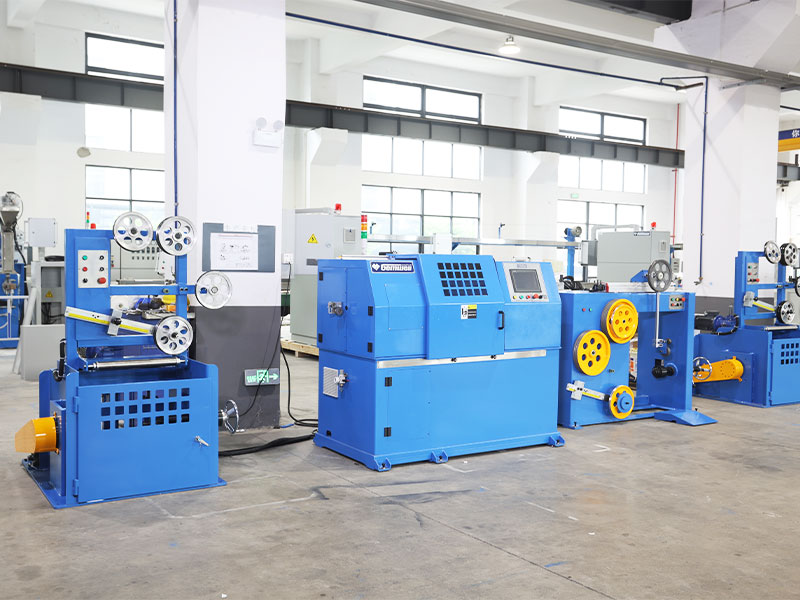
Utvärdera en leverantör eller fabrik innan du gör en beställning
Eftersom de flesta rullmaskiner beställs som kapitalutrustning avsedd att fungera i åratal, är det lika viktigt att utvärdera leverantören som att utvärdera maskinspecifikationsbladet.
Be om en live provkörning
En video eller ett personligt test med ditt faktiska trådprov avslöjar mycket mer än en katalogspecifikation, eftersom lindningsbeteendet förändras med materialets hårdhet, ytbeläggning och till och med den specifika leverantören av din råa tråd.
Kontrollera reservdelars ledtid
Fråga direkt hur lång tid det tar att få en ersättningsspänningssensor, lindningshuvudlager eller skärande skärblad och om leverantören har vanliga slitdelar i lager lokalt snarare än att skicka från utlandet på begäran.
Bekräfta eftermarknadssupportstrukturen
Förstå om teknisk support är tillgänglig via videosamtal, om en tekniker kan resa på plats om det behövs och vilken svarstid du kan förvänta dig om maskinen går ner i mitten av produktionen.
Granska tidigare installationer i liknande applikationer
En leverantör med flera befintliga installationer inom din specifika trådtyp och spolviktsområde är generellt sett ett säkrare kort än en vars erfarenhet är koncentrerad till en helt annan produktkategori.
Vanliga misstag som köpare gör när de specificerar en lindningsmaskin
- Dimensionera maskinen endast för den nuvarande bästsäljande tråddiametern istället för hela sortimentet som anläggningen faktiskt kör över året.
- Underskattning av golvyta genom att bara mäta lindningshuvudets fotavtryck och glömma inmatningsriktnings- och utmatningstejpningssektioner.
- Att välja högsta hastighet som den viktigaste beslutsfaktorn samtidigt som man ignorerar övergångstiden, som ofta är viktigare i en multiproduktfabrik.
- Hoppa över en provkörning med anläggningens faktiska tråd och bara lita på en leverantörs demonstrationsvideo med ett annat material.
- Förbise tillgången på reservdelar tills efter att maskinen redan är installerad och en slitdel går sönder för första gången.
- Behandla coilern och Wire Taping Machine som en eftertanke ihopkoppling snarare än att planera båda tillsammans från starten av projektet.
Kostnadsfaktorer och avkastning på investeringar
3 till 5x
Snabbare cykeltid när tejpningen är automatiserad istället för handbunden
0,5 %
Typisk längdmätnoggrannhet på en väl underhållen coiler
2 till 3 år
Vanligt återbetalningsfönster för anläggningar som ersätter manuell lindning med automatiserade linjer
Utöver inköpspriset bör köpare väga drivmotorns energiförbrukning, kostnad och ledtid för reservdelar som lager och spänningssensorer, och hur mycket golvyta en kombinerad lindnings- och Wire Taping Machine-cell behöver jämfört med två separata stationer sammankopplade med en transportör. Anläggningar som kör flera tråddiametrar bör också prissätta omställningstid som en återkommande kostnad, eftersom en långsam omställning tär på daglig produktion även om maskinens nominella hastighet ser stark ut på papperet.
Arbetskraftsomfördelning är en annan del av avkastningskalkylen som missas. Att ersätta två eller tre manuella lindningsstationer med en automatiserad linje minskar inte bara antalet anställda, det frigör erfarna arbetare att gå in i roller som kvalitetsinspektion eller maskintillsyn, där deras omdöme tillför mer värde än repetitiv manuell lindning någonsin skulle kunna göra.
Vanliga frågor
Vilka tråddiametrar kan en typisk trådlindningsmaskin hantera?
De flesta maskiner är byggda för ett definierat område snarare än en fast storlek. Små maskiner täcker vanligtvis 0,2 till 1,6 mm, medelstora enheter hanterar 1,6 till 6,0 mm och tunga rullar är byggda för 6,0 till 16 mm eller mer, beroende på lindningshuvudet och drivstorleken.
Behöver jag en separat tejpningsmaskin, eller kan den byggas in i coilern?
Båda inställningarna finns. Vissa anläggningar kör coiler- och tejpenheten som en kombinerad cell som delar en basram och ett kontrollsystem, vilket minskar golvytan och hanteringen. Andra håller dem som separata maskiner sammanlänkade med en transportör, vilket ger mer flexibilitet om spolstorlekarna varierar kraftigt.
Hur ofta ska spänningssensorer omkalibreras?
En månatlig kalibreringskontroll mot en känd referensspole är en rimlig baslinje för de flesta anläggningar, med tätare kontroller om maskinen kör flera trådtyper eller mätare i rotation, eftersom varje förändring i materialstyvhet påverkar hur sensorn läser av spänningen.
Vad får spolarna att lossna efter tejpning?
Detta är vanligtvis ett spänningsproblem uppströms vid lindningshuvudet snarare än ett tejpningsproblem. Om själva spolen inte är lindad tätt och konsekvent, kommer ingen tejpjustering nedströms att korrigera den helt, så lindningshuvudets spänningsinställningar bör vara det första som kontrolleras.
Kan en maskin linda upp olika trådmaterial, såsom stål och koppar, utan större omställning?
Många maskiner kan hantera en rad olika material med endast spännings- och hastighetsjusteringar, eftersom lindningens kärnmekanik inte förändras. Mjukare material som koppar behöver i allmänhet lägre spänningsinställningar än hårdare fjäderstål för att undvika ytdeformation.
Hur mycket golvyta behöver en kombinerad lindnings- och tejplinje?
Detta varierar med spolstorlek och maskinmodell, men som en allmän planeringsfigur behöver en medelstor kombinerad linjehanteringsslinga upp till cirka 250 kg vanligtvis ett fotavtryck i intervallet 4 till 7 meter i längd, inklusive inmatnings- och utmatningstransportörsektioner.
Hur länge håller ett spolhuvud vanligtvis innan större delar behöver bytas ut?
Med regelbunden smörjning och lagerinspektion enligt schemat som beskrivs tidigare i den här guiden, kör ett lindningshuvudslager vanligtvis under flera års kontinuerlig produktion innan det behöver bytas ut, även om den exakta livslängden beror mycket på trådmaterialets hårdhet och löphastighet.
Är servodrivning alltid bättre än en vanlig AC-motor med inverter?
Inte nödvändigtvis för varje applikation. Servodrivenheter erbjuder finare hastighets- och positionskontroll, vilket gynnar precisionslindning av lager och kombinationslinjer med tät tejpsynkronisering, men ett välspecificerat AC-växelriktarsystem är ofta helt adekvat för enklare ringlindning av tyngre trådar där ultrafin styrning är mindre kritisk.
Vilken är den största faktorn för hur många spolar en maskin kan producera per skift?
Växlingsfrekvens har vanligtvis en större inverkan än den högsta hastigheten för anläggningar som kör flera produkter, eftersom en maskin som växlar snabbt mellan trådstorlekar behåller mer av skiftet i aktiv produktionstid jämfört med en som går snabbare men står stilla längre under installationen.
Bör tejpbredden vara densamma över alla spolstorlekar som produceras på en rad?
Inte alltid. Större, tyngre spolar drar i allmänhet fördel av bredare tejp eller extra tejppunkter för att förhindra att spolen springer upp, medan mindre, lättare spolar ofta kan fästas tillräckligt med smalare tejp och färre omslag, så många växter har mer än en tejpbredd till hands.
 Släkt Produkter








