 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Det direkta svaret: Vad definierar en bra tvärsnittsmaskin för koppartråd
A koppartråd tråd tvärsnitt maskin bedöms först efter dimensionell repeterbarhet, inte efter topphastighet. Det direkta riktmärket som används i de flesta ledarfabriker är ett färdigt tvärsnittsområde som hålls inom plus eller minus 1 procent av nominell över en hel produktionsspole, bekräftad av kontinuerlig laserdiametermätning snarare än periodisk handmätning. Allt annat i den här artikeln, från burdesign till slitagescheman, finns för att skydda det enda numret.
Trådad kopparkonstruktion är att föredra framför solid stång där en kabel behöver överleva upprepad böjning. Att dela upp en stor ledare i 7, 19 eller 37 finare trådar fördelar böjspänningen över många små radier istället för en stor, vilket är den mekaniska anledningen till att trådade ledare motstår utmattningssprickor mycket längre än solid tråd med samma tvärsnittsarea.
En kort historik om hur strandningsutrustning utvecklades
Tidig trådstranding förlitade sig på enkla reptillverkningsramar anpassade från textilmaskiner, där bobiner monterades på en manuellt roterad korg. Kopparsträngar lades ihop med låg hastighet, och tvärsnittskonsistensen berodde mycket på operatörens känsla för spänning snarare än någon uppmätt återkoppling.
Övergången till motordrivna styva ramburar i mitten av nittonhundratalet gjorde att flera bobiner kunde rotera som en balanserad enhet, vilket först gjorde ett riktigt runt, repeterbart tvärsnitt möjlig att uppnå i produktionshastighet. Rörformade och planetariska konstruktioner följde när lager- och motortekniken mognade tillräckligt för att stödja högre rotationshastigheter utan överdriven vibration.
Moderna linjer lägger till servodriven spänningskontroll och inline lasermätning, vilket stänger slingan mellan vad maskinen gör och vad det färdiga tvärsnittet faktiskt mäter, sekund för sekund, snarare än att förlita sig på provtagning vid slutet av körningen.

Grundläggande arbetsprincip bakom strandning och vridning
Oavsett maskinfamilj sker tre fysiska åtgärder i sekvens: trådar dras av tillförselspolarna under kontrollerad bakåtspänning, de konvergerar vid en formningsform eller vridningspunkt där läggningsgeometrin är inställd, och det färdiga knippet dras framåt av en kapstan med en hastighet som matchar vridningselementets rotationshastighet. Förhållandet mellan kapstanhastighet och rotationshastighet är det som bestämmer läggningslängden, och läggningslängden bestämmer både flexibiliteten och den slutliga packningsdensiteten för tvärsnittet.
Ryggspänning förtjänar särskild uppmärksamhet eftersom den verkar på varje enskild tråd oberoende av varandra. Om en spolbroms är till och med något stramare än sina grannar, kommer den tråden att sitta under mer spänning än resten, dra sig själv mot mitten av bunten och förvränga det yttre lagret till en oregelbunden, icke-rund form när ledaren är klar.
Fyra maskinfamiljer jämförda sida vid sida
Buntmaskiner
Buntningsmaskiner vrider en lös grupp av fina trådar, vanligtvis mellan 0,05 mm och 0,4 mm i diameter, utan en styv spolhållare som bär hela enheten. Denna design passar flexibla ledare som används i hörlurskabel, USB-kabel och tunna kontrollkablar, med rotationshastigheter vanligtvis mellan 2 000 och 6 000 rpm beroende på hur många trådar som kombineras.
Strandningsmaskiner för stel ram
Maskiner med stel ram monterar individuella bobiner på en bur som roterar som en enda balanserad enhet, vilket håller spänningen jämnt över varje tråd. Detta gör styv ramutrustning till standardvalet för medelstora och stora ledare, från cirka 6 kvmm upp till flera hundra kvm, där ett runt ytterskikt verkligen spelar roll för nedströms extrudering.
Rörformade strandningsmaskiner
Rörformade konstruktioner för tråd genom ett roterande rör istället för en hel burram, vilket minskar den roterande massan och tillåter högre linjehastighet för små och medelstora sektioner. Fabriker som kör hög volym, moderata ledare föredrar ofta rörformig utrustning för lägre buller och mindre golvavtryck.
Planetariska strandningsmaskiner
Planetmaskiner är byggda så att förtvinnade trådar aldrig roterar runt sin egen axel medan de fortfarande läggs ihop som en bunt. Detta är den föredragna metoden där trådutmattningslivslängden väger tyngre än den råa produktionshastigheten, såsom strömkabelkärnor avsedda för konstant böjningsservice.
Tvärsektionsgeometri: läggningslängd, skiktmönster och komprimering
Läggningslängden är avståndet längs den färdiga ledaren som behövs för att en enda sträng ska slutföra en hel 360 graders lindning. En kortare lägglängd ger bättre flexibilitet men förbrukar mer kopparlängd för att täcka samma löplängd, vilket minskar den effektiva tvärsnittsarean något om strängens diameter inte justeras för att kompensera.
| Lagerstruktur | Totalt antal strängar | Vanligt bruk |
|---|---|---|
| 1 center 6 | 7 | Styrkabel, apparatledningar |
| 1 center 6 12 | 19 | Strömfördelningskabel |
| 1 center 6 12 18 | 37 | Flexibel svetskabel, robotik |
| Flerlager, 61 trådar | 61 | Kraftig flexibel strömkabel |
Packningsrullar installerade direkt efter vridhuvudet pressar det runda knippet till en tätare profil, vilket tar bort luftgap mellan enskilda trådar. En komprimerad 19-trådig ledare visar vanligtvis en ytterdiameterminskning på ca 8 till 10 procent jämfört med samma tvärsnittsarea som lämnas okomprimerad, vilket spelar roll varhelst den färdiga kabeln måste passa in i en fast anslutningshylsa eller ledningsstorlek.
Där A Wire Pair Twist Machine Passar in i linjen
A Wire Pair Twist Machine är en separat kategori av utrustning från en maskin för trådtvärsnitt. Istället för att kombinera många kala koppartrådar till en ledare krävs två redan isolerade enstaka ledare och vrider dem runt varandra för att bilda ett balanserat par, den grundläggande byggstenen i de flesta data- och kommunikationskablar. Vridningen avbryter elektromagnetisk störning mellan de två ledarna, vilket är anledningen till att varje kategoriklassad Ethernet-kabel och de flesta instrumentkablar förlitar sig på tvinnade par snarare än en enkel parallell läggning.
Twist pitch är den parameter som ingenjörer spårar närmast på en trådpartvinningsmaskin. En snävare stigning, vilket innebär fler vridningar per meter, förbättrar ljudavvisningen men förbrukar mer isolerad tråd per färdig meter och ökar dämpningen något vid högre frekvens. Standardtillverkning av telekompar körs vanligtvis en pitch mellan 12 mm och 20 mm , och inuti en fyrparskabel är varje par vanligtvis inställt på en något annorlunda tonhöjd för att undvika överhörning mellan angränsande par.
Viktiga justerbara inställningar på en trådpartvinnamaskin
- Vridstigning, inställd oberoende för varje spindelposition
- Ryggspänning på varje enskild ledarmatning
- Capstan-upptagningshastighet, exakt anpassad till vridhuvudets varvtal
- Utbetalning av bromsspänning för att förhindra att snurr på tillförselrullen
- Par-till-par stigningsförskjutning i en flerpars kabelenhet
Många produktionsanläggningar kombinerar nu en tvärsnittsmaskin för koppartråd för ledarsteget med en trådpartvinningsmaskin för kabelsteget på en kontinuerlig linje. Detta minskar hanteringstiden mellan processer och minskar risken för ytoxidation på kala kopparsträngar som väntar mellan separata stationer.
Kopparkvalitet, teckning och glödgningseffekter på strandningskvalitet
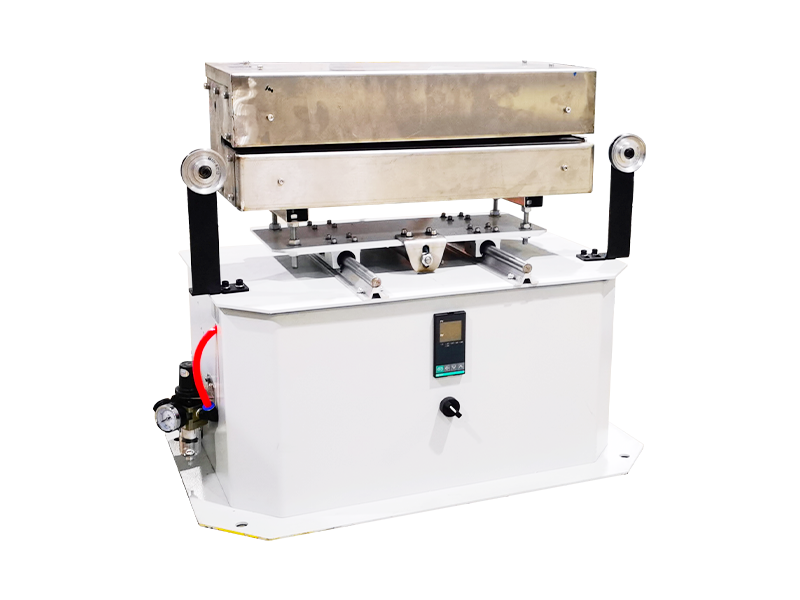
Kopparstaven som matar en maskin med tvinnad tvärsnitt är nästan alltid elektrolytiskt seg koppar med en renhet av 99,9 procent eller högre, reducerad genom en serie dragdynor innan den någonsin når vridhuvudet. Glödgningstemperaturen under dragningsstadiet påverkar direkt hur varje sträng beter sig när den väl träffar strängningsburen; Underglödgad koppar förblir styvare och fjädrar tillbaka efter vridningen, vilket förvränger ett runt tvärsnitt till en något oval form när ledaren lämnar formningsformen.
Konduktivitetstestning efter strandning riktar sig vanligtvis mot ett värde nära 100 procent IACS (Internationell glödgat kopparstandard). Varje uppmätt fall under ungefär 98 procent IACS pekar vanligtvis på antingen en överhettad dragdyna eller överdriven strängförlängning som introduceras under själva strängningspasset, som båda är värda att kontrollera innan man antar ett problem med råmaterialkvalitet.
Ytfinish spelar också en roll som är lätt att förbise. Trådar som dras med slitna stansar tar upp fina längsgående räfflor som ökar ytmotståndet något och kan påskynda lokalt slitage på strängmaskinens formningsverktyg när den slipande strängen börjar passera genom den tusentals gånger per skift.
Spänningskontrollsystem och varför de betyder mer än motorkraft
Köpare som är nya till strandningsutrustning fokuserar ofta på motorhästkrafter först, men spänningskontroll är det som faktiskt avgör tvärsnittskonsistensen. Mekaniska friktionsbromsar var den traditionella metoden, med en fjäderbelastad pad mot varje spolfläns, och även om de är billiga, slits de ojämnt över tiden och kräver frekventa manuella justeringar för att hålla sig balanserade över en hel spoluppsättning.
Magnetiska partikelbromsar ersatte friktionsbeläggen på de flesta mellanklass- och premiummaskiner eftersom de håller ett inställt spänningsvärde oavsett hur mycket tråd som finns kvar på spolen, vilket friktionsbromsar inte kan göra eftersom spolens diameter krymper under en körning. Servodriven aktiv spänningskontroll går ett steg längre, genom att använda en liten motor på varje spolposition för att aktivt lägga till eller ta bort spänning baserat på realtidsfeedback, vilket nu är vanligt på linjer som producerar snäva toleranstvärsnitt för bil- eller flygselestillämpningar.
In-line kvalitetskontroller Operatörer kör under ett produktionsskift
De flesta moderna linjer passar en lasermikrometer direkt efter strandningshuvudet för att registrera den yttre diametern kontinuerligt istället för att förlita sig på handprovtagning med några minuters mellanrum. Detta fångar avdrift i tvärsnitt innan en hel spole påverkas. Typiska kontrollpunkter under ett skift inkluderar följande.
- Ytterdiametermätning, loggas kontinuerligt med lasermätare
- Verifiering av läggningslängd med en markerad sträng och en fysisk linjalkontroll
- Visuell inspektion av strängens yta för skårmärken som lämnats av slitna stansar
- Resistansprovtagning per 500 meters sektion mot målvärdet för ohm per km
- Spolens spänningskontroll för att bekräfta jämn lindning utan att häcka fåglar
En plötslig förändring i läggningslängden halvvägs genom en spole leder nästan alltid tillbaka till ett glidande rullbälte eller en ojämn utdelningsspänning på en av spolarna, båda snabbfixarna flaggades en gång tidigt snarare än upptäcktes efter att spolen redan har rullats upp och skickats till en kund.
Vanliga tvärsnittsdefekter och deras grundorsaker
| Observerad defekt | Trolig grundorsak | Typisk fix |
|---|---|---|
| Ovalt tvärsnitt | Ojämn spänning på spolens baksida | Balansera om bromsinställningarna över buren |
| Löst, luddigt sträng låg | Sliten formverktyg | Byt ut formen på schemalagda tider |
| Diameter drivande mitt på spolen | Glidande kapstanbälte | Spänn om eller byt ut rem |
| Ytskåror på trådar | Sliten dragmatris uppströms | Inspektera och byt ut ritformsatsen |
| Inkonsekvent twist pitch på par | Slitet spindellager som orsakar vibrationer | Smörj eller byt ut lagret |
Automation, PLC-kontroll och dataloggning på moderna linjer
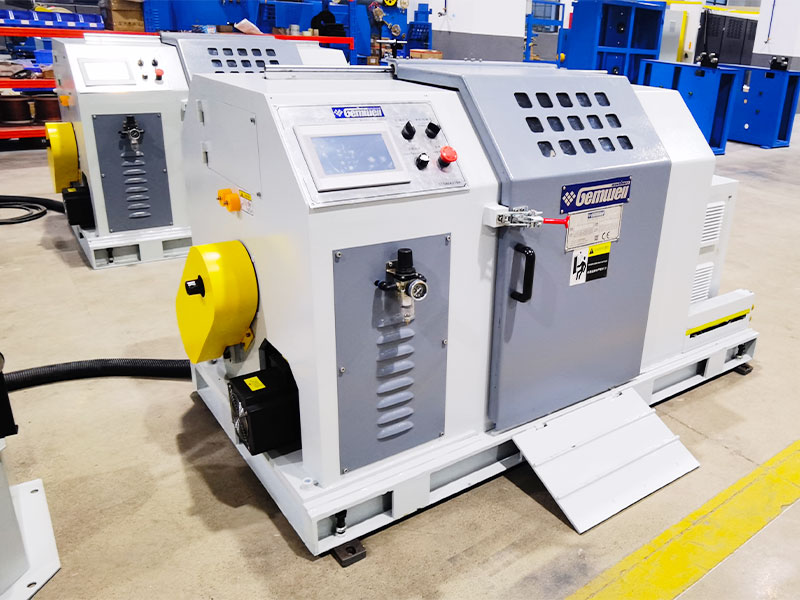
Nyare maskininstallationer för tvinnade koppartrådar körs under en programmerbar logisk styrenhet som lagrar ett recept för varje produktkod, som täcker läggningslängd, spänningsbörvärden och kapstanhastighet tillsammans i en fil. Att byta mellan produkter blir en fråga om att ladda ett lagrat recept snarare än att manuellt nollställa ett dussin rattar, vilket minskar växlingstiden och minskar risken för ett inställningsfel under en hel körning.
Dataloggning kopplad till PLC:n skapar också en spårbar post för varje producerad spol, märkningsdiameteravläsningar, körhastighet och alla larmhändelser mot ett spolserienummer. Denna spårbarhet blir värdefull närhelst en nedströmskund rapporterar ett problem, eftersom produktionsteamet kan dra den exakta loggen för den spolen istället för att lita på minne eller en pappersloggbok.
Industriapplikationer för strandade och tvinnade kopparledare
Trådade kopparledare och tvinnade par dyker upp i ett brett spektrum av industrier, och varje applikation prioriterar olika tvärsnittsmaskinens effekt.
| Industri | Prioritet | Typiskt tvärsnitt |
|---|---|---|
| Bilsele | Flex utmattningsmotstånd | 0,35 till 6 kvm |
| Data- och telekomkabel | Konsekvent twist pitch | 24 till 26 AWG per ledare |
| Bygga strömkabel | Rund, komprimerad profil | 6 till 240 kvm |
| Robotik och dragkedjekabel | Hög flexcykellivslängd | 0,14 till 2,5 kvadrat mm |
| Förnybar energikabel | Hög ledningsförmåga, väderbeständighet | 4 till 95 kvm |
Energiförbrukning och linjeeffektivitet
Roterande massa är den enskilt största drivkraften för energiförbrukningen på en strandlina, eftersom acceleration och inbromsning av en laddad spolbur tar mycket mer kraft än att bara dra tråden framåt med konstant hastighet. Rörformade konstruktioner, som bär mindre roterande massa än en hel styv rambur, förbrukar i allmänhet märkbart mindre effekt per kilogram färdig ledare vid jämförbara uteffekter.
Frekvensomriktare på kapstan- och burmotorer tillåter en linje att rampa hastigheten gradvis snarare än att hoppa rakt till fullt varvtal, vilket både skyddar mekaniska komponenter och jämnar ut strömspikar som annars dyker upp på en anläggnings elektriska behovsladdningar.
Underhållsvanor som håller tvärsnittsnoggrannheten stabil
Tvärsnittsavdrift på en strandningsmaskin orsakas sällan av ett dramatiskt fel; det är vanligtvis den långsamma ansamlingen av små slitpunkter. Formslitage är den vanligaste boven, eftersom en sliten formningsform gradvis låter strängknippet öppna sig något bredare än spec. Operatörer som loggar die-timmar och byter ut formverktyg enligt ett fast schema, snarare än att vänta på en synlig defekt, rapporterar mycket färre spolar utanför toleransen under ett helt produktionsår.
Lagersmörjning på den roterande hållaren eller röret påverkar också tvärsnittet indirekt. Ett torrt eller slitet lager introducerar vibrationer i vridhuvudet, vilket visar sig som inkonsekvent läggningslängd snarare än ett diameterproblem, så en tekniker som jagar ett diameterproblem bör fortfarande kontrollera lagrets kondition även när själva diameteravläsningen ser stabil ut på stocken.
Styrrullens inriktning är ett annat föremål som är värt en periodisk kontroll, eftersom en något felinriktad styrrulle kan introducera en subtil dragning i sidled på strängbanan som visar sig senare som ett ovalt tvärsnitt endast under noggrann inspektion.
Att välja mellan maskintyper för en ny produktionslinje
Köpare som jämför en tvärsnittsmaskin för koppartråd med en buntningsmaskin eller en trådpartvinnamaskin bör börja med den färdiga produktspecifikationen, inte utrustningskatalogen. Om utgången är en enda ledare på 6 kvm eller större avsedd för kraftdistribution, är en styv ram eller rörformad strander försedd med packningsrullar det praktiska valet. Om utgången är ett tvåledarkommunikationspar, krävs en dedikerad trådpartvinnamaskin med oberoende programmerbar stigning per spindel, eftersom en strandningsmaskin ensam inte kan producera ett kontrollerat tvinnat par från förisolerad tråd.
Linjehastighetskompatibilitet mellan uppströms och nedströms utrustning förtjänar också uppmärksamhet. Ett strandningshuvud som löper snabbare än den nedströms isoleringsextrudern kan hantera skapar helt enkelt ett problem med buffertslingor, så matchande kapstanhastigheter över hela linjen förhindrar onödiga spänningsspikar som förvränger tvärsnittet vid skarven mellan maskiner.
Golvyta och framtida produktsortiment är också värt att ta hänsyn till tidigt. En rörformig maskins mindre fotavtryck passar anläggningar som kör stora volymer av ett smalt spårvidd, medan en stel ramlinje erbjuder mer flexibilitet för att hantera en bredare spridning av tvärsnitt på samma utrustning över tiden.
Vanliga frågor
Vilken tvärsnittstolerans bör en kopparstrandingsmaskin hålla?
De flesta konduktörsköpare anger en tolerans kring plus eller minus 1 procent av den nominella tvärsnittsarean, verifierad genom kontinuerlig laserdiametermätning under produktion snarare än stickprovskontroller.
Är en trådpartvinnamaskin detsamma som en trådbuntningsmaskin?
Nej. En buntmaskin vrider många kala trådar till en ledare, medan en trådpartvinnamaskin vrider två redan isolerade ledare tillsammans för att bilda ett balanserat par som används i data- och telekomkabel.
Varför ändrar packning ytterdiametern på en tvinnad ledare?
Packningsvalsar pressar den runda trådbunten till en tätare form direkt efter vridning, vilket tar bort luftgap mellan trådarna. Detta minskar vanligtvis ytterdiametern med cirka 8 till 10 procent jämfört med ett okomprimerat knippe med samma tvärsnittsarea.
Vad orsakar ett ovalt tvärsnitt istället för runt efter strandning?
Ojämn ryggspänning över bobiner, underglödgad koppar som fjädrar tillbaka efter vridningen, eller en sliten formpress är de tre vanligaste orsakerna till ett orundat färdigt tvärsnitt.
Hur ofta ska formverktyg bytas ut på en strandlina?
Ett fast schema för byte av dygnet, snarare än att vänta på en synlig defekt, håller tvärsnittstoleransen stabil och undviker den gradvisa breddningen som kommer med slitna stansar.
Varför skiljer sig twistpitch mellan par inuti samma flerparkabel?
Att ge varje par en något annorlunda tonhöjd minskar chansen att två par tar upp störningar från varandra, eftersom matchande tonhöjder mellan närliggande par ökar risken för överhörning vid vissa frekvenser.
Vad är skillnaden mellan en friktionsbroms och en magnetisk partikelbroms?
En friktionsbroms använder en fjäderbelastad pad mot spolflänsen och behöver manuell omjustering när spolen töms, medan en magnetisk partikelbroms håller ett inställt spänningsvärde automatiskt oavsett återstående tråd på spolen.
 Släkt Produkter








