 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Hur fiberoptisk kabel är gjord: det korta svaret
Fiberoptisk kabel är byggd i fem huvudsteg: en glasförform är tillverkad av ultraren kiseldioxid, förformen dras in i en hårtunn fiber inuti ett dragtorn, den nakna fibern beläggs och buffras för skydd, flera fibrer är tvinnade runt en central styrka och den färdiga kärnan mantels genom en extruderingsprocess. Jacket-stadiet är där en tråd och kabelmantel extruderingsmaskin blir den centrala utrustningen , eftersom det smälter och applicerar det yttre polymerskiktet som skyddar fiberkärnan från fukt, krossning och UV-exponering. Vart och ett av dessa stadier är noggrant kontrollerade, eftersom en fiberkärna är ungefär 125 mikron bred, ungefär lika tjock som ett människohår, och även en liten avvikelse i temperatur, spänning eller linjehastighet kan förstöra en hel produktionsserie.
Det som ser ut som en enkel plastbelagd sladd på utsidan är i verkligheten slutprodukten av glaskemi, precisionsoptik, mekanisk strängsprutning och polymerextrudering som arbetar tillsammans på en enda kontinuerlig linje. En kanalkabel, en självbärande antennkabel och en patchkabel för inomhusbruk börjar alla från samma grundläggande fiber, men de avviker kraftigt när buffring, styrka och jackdesign kommer in i bilden. Att förstå var dessa skillnader kommer ifrån gör det mycket lättare att specificera rätt kabel och rätt produktionsutrustning för ett givet projekt.
Resten av den här guiden går igenom varje tillverkningsstadium i detalj, förklarar utrustningen som används vid varje steg, jämför mantelmaterialen som bestämmer fältprestanda och svarar på de frågor som oftast kommer upp från människor som köper kabel eller utvärderar en produktionslinje för första gången.
Råvarorna bakom varje optisk fiber
Optisk fiber börjar som kiseldioxid, en form av renad sand som måste vara nästan fri från metalliska föroreningar innan den kan sända ljus över långa avstånd. Även spårmängder av järn, koppar eller krom inuti glaset kommer att sprida och absorbera ljus, vilket förkortar det användbara överföringsavståndet dramatiskt. Kiseldioxiden som används för telekomfiber förädlas till renhetsnivåer långt utöver vanlig tillverkning av behållare eller fönsterglas, ofta mätt i delar per miljard för de föroreningar som betyder mest för optisk prestanda.
Tillverkare dopar denna kiseldioxid med små, exakt uppmätta mängder germanium, fosfor eller borföreningar. Doping ändrar glasets brytningsindex, vilket är det som gör att ljuset studsar ner längs fibern istället för att fly genom sidorna. Kärnan och den omgivande beklädnaden ges olika brytningsindex med avsikt , och den skillnaden är det som gör total intern reflektion, och därför långdistansdataöverföring, möjlig. En högre germaniumkoncentration höjer kärnans brytningsindex i förhållande till den rena kiseldioxidbeklädnaden runt den, medan bor och fluorföreningar ibland används för att sänka beklädnadens index istället för att höja kärnans, beroende på vilken tillverkningsväg en anläggning använder.
Bortom själva glaset drar en färdig kabel samman ett brett utbud av stödmaterial, vart och ett valt för ett specifikt mekaniskt eller miljömässigt jobb snarare än för utseende:
- Kiseldioxid (kiseldioxid) utgör basglaset för både kärna och beklädnad
- Germaniumtetraklorid höjer kärnans brytningsindex under ångavsättning
- Fosfor- och borföreningar finjusterar glasets viskositet och mjukningstemperatur under dragningen
- Akrylat- eller silikonhartser bildar de primära och sekundära beläggningarna som appliceras direkt efter ritning
- Glasfiberarmerad plaststav, ståltråd eller aramidgarn fungerar som centrala eller perifera hållfasthetselement
- Vattenblockerande gel eller torrt svällbart garn skyddar mot fuktinträngning inuti lösa rör
- Polyeten, PVC eller låg rökfri halogenföreningar bildar den extruderade yttermanteln
Att köpa konsekventa, batch-till-batch-stabila versioner av var och en av dessa ingångar är lika viktigt som själva tillverkningsprocessen. En hartsleverantör som ändrar sin formulering något mellan leveranserna kan tvinga en produktionslinje att justera sin extruderingstemperaturprofil, även när ingenting på själva maskinen har förändrats.
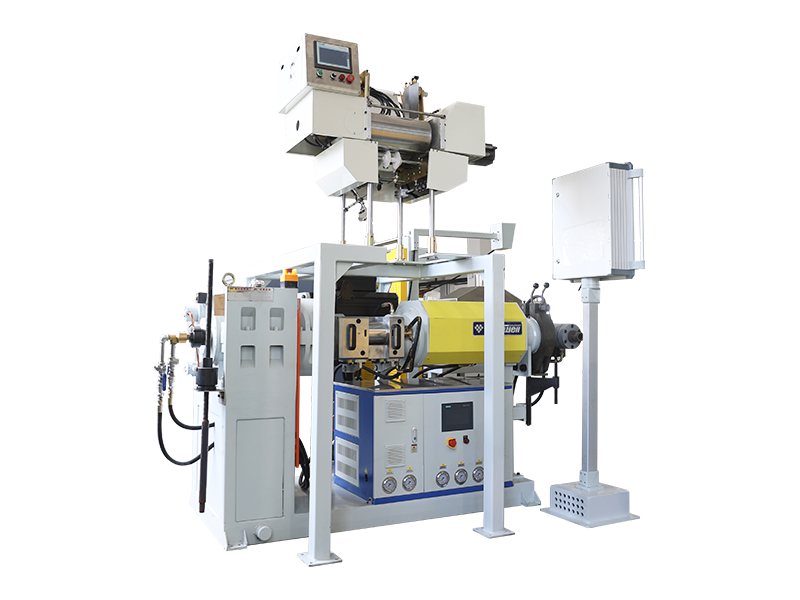
Tillverkning av preform: Bygga glasritningen
Innan någon fiber kan dras bygger tillverkarna först en förform, en massiv glasstav ungefär lika stor som ett kvastskaft som innehåller en miniatyrversion av den färdiga fiberns kärna och beklädnadsstruktur, uppskalad med en faktor tusentals. Den mest använda metoden är modifierad kemisk ångavsättning, vanligtvis förkortad till MCVD, även om yttre ångavsättning och axiell ångavsättning också används av vissa tillverkare beroende på fibertyp och målvolym.
- Ett ihåligt kiselrör monteras horisontellt på en glasbearbetande svarv och roteras kontinuerligt
- Kloridgaser, inklusive kiseltetraklorid, germaniumtetraklorid och syre, injiceras i det roterande röret
- En traverserande ficklampa värmer upp röret till ungefär 1500 grader Celsius, vilket får gaserna att reagera och avsätta extremt tunna glasskikt på innerväggen
- Facklan passerar fram och tillbaka dussintals gånger, och varje pass lägger till ytterligare ett tunt lager, som gradvis bygger upp kärnmaterialet med rätt dopningsprofil
- När tillräckligt många lager har avsatts, värms röret ytterligare och kollapsar under sin egen mjukhet till en solid glasstav, den färdiga förformen
- Förformen inspekteras optiskt och dimensionellt innan den godkänns för ritningsstadiet
En enda förform kan, när den är utsträckt, dras till många kilometer färdig fiber, så konsistens i detta skede har en överdriven effekt på kvaliteten på slutprodukten. Ett enda tillverkningsfel i förformen kommer att upprepa sig längs hela fiberlängden som dras från den , vilket är anledningen till att detta steg får den mest rigorösa processkontrollen av hela linjen. Vissa tillverkare använder nu överbeläggningstekniker och lägger till ett extra lager av ren kiseldioxid runt en mindre, mer snävt kontrollerad kärnstång, vilket gör att de kan skala upp förformens storlek och därför dra fiberlängden utan att offra precisionen i kärnavsättningssteget.
Förformens diameter, rakhet och inre spänning kontrolleras alla innan en förform frigörs för ritning. En lätt böjd förform kan fortfarande dras, men den behöver vanligtvis en långsammare draghastighet och hårdare spänningskontroll för att kompensera, vilket minskar den totala linjens genomströmning.
Fiberritning: Förvandla glasstavar till hårtunna trådar
Förformen laddas, tippad ned, i ett rittorn som kan stå flera våningar högt i en stor produktionsanläggning. En ugn på toppen av tornet mjukar upp spetsen av förformen till någonstans mellan 2000 och 2200 grader Celsius, tillräckligt varmt för att gravitationen ensam börjar dra en tunn filament av smält glas nedåt. Från den tidpunkten existerar hela tornet för att hantera en kontinuerlig, oavbruten glassträng när den faller, svalnar och hårdnar.
Diameterkontroll
Ett beröringsfritt lasermätsystem kontrollerar fiberdiametern tusentals gånger per sekund, och håller den inom cirka 1 mikron från målet på 125 mikron när draghastigheten justeras i realtid för att kompensera för eventuell drift.
Kylning
Den nydragna fibern passerar genom en kylkammare, ibland med hjälp av heliumgas för snabbare, jämnare värmeöverföring, omedelbart efter att ha lämnat ugnen, eftersom applicering av en beläggning på glas som fortfarande är mjukt skulle deformera strängen.
Beläggning
En akrylatbeläggning med två skikt, ett mjukare inre skikt och ett hårdare yttre skikt, appliceras och härdas med ultraviolett ljus innan fibern någonsin vidrör en styrrulle, vilket skyddar glaset från ytrepor som kan försvaga det.
Upptagning
Den färdiga fibern lindas på en spole under noggrant kontrollerad spänning, eftersom ojämn spänning i detta skede visar sig senare som inkonsekvent dämpning eller, i extrema fall, en dold spricka som misslyckas månader efter installationen.
Draghastighet är ett av de mest övervakade siffrorna på hela linjen. Moderna torn drar vanligtvis fiber någonstans mellan 10 och 30 meter per sekund, och att pressa den hastigheten högre utan att uppgradera kylnings- och beläggningskapaciteten är ett av de snabbaste sätten att introducera diametervariationer eller beläggningsdefekter i en annars bra fibersats.
Enkelläge vs Multi-läge: Hur tillverkningsprocessen skiljer sig
Single-mode och multi-mode fiber ser identiska ut från utsidan, men kärnstorlekarna, och därför preformdepositionsrecepten bakom dem, är ganska olika. Single-mode fiber använder en mycket liten kärna, vanligtvis runt 9 mikron, som bara tillåter en enda ljusväg att färdas nerför fibern. Den smala kärnan kräver en extremt exakt, hårt kontrollerad dopningsgradient under MCVD-avsättningssteget, eftersom även en liten variation i kärndiameter förändrar hur fibern hanterar spridning över långa avstånd.
Multi-mode fiber använder en mycket större kärna, vanligtvis 50 eller 62,5 mikron, vilket gör att flera ljusbanor, eller lägen, kan färdas samtidigt. Den större kärnan är mer förlåtande under både förformstillverkning och dragning, vilket är en del av varför multimodefiber historiskt har varit lättare och billigare att producera, även om den är begränsad till kortare överföringsavstånd innan dessa flera ljusvägar börjar sudda ut signalen.
| Attribut | Single-Mode | Multi-Mode |
|---|---|---|
| Typisk kärnstorlek | Cirka 9 mikron | 50 eller 62,5 mikron |
| Dopingprecision krävs | Mycket hög | Måttlig |
| Typiskt användningsfall | Långdistans- och stamnät | Kortsiktiga datacenter och campuslänkar |
Beläggning och buffring av bar fiber
En bar glasfiber har enorm draghållfasthet, men nästan ingen motståndskraft mot ytnötning. Beläggnings- och buffertstegen existerar enbart för att skydda den ytan.
Två olika skyddsmetoder används beroende på kabelns slutanvändning. Tättbuffrad fiber har ett tjockt polymerskikt, typiskt 900 mikron i diameter, extruderat direkt över den primära beläggningen, vilket gör fibern lättare att hantera och avslutas i patchsladdar och inomhuskablar. Lösrörsfiber sitter istället inuti ett litet plaströr fyllt med en vattenblockerande gel eller torrt vattensvällbart garn, vilket gör att fibern kan röra sig något när kabeln böjer sig eller när temperaturen ändras, vilket är den föredragna designen för långa körningar utomhus och under jord.
Att välja fel buffringsmetod för applikationen är ett av de vanligaste designfelen i kabelspecifikationen. Tight-buffrade konstruktioner hanterar upprepad böjning mycket bättre, medan design med lösa rör klarar temperatursvängningar och långa intervall mycket bättre. En tätt buffrad fiber som dras genom en lång, ouppvärmd utomhuskanal i ett kallt klimat kan utveckla mikroböjningsförluster eftersom buffertskiktet drar ihop sig snabbare än glaset inuti det, vilket är exakt det felläge lösa rördesigner skapades för att undvika.
Fiberöverskottslängd, den lilla mängden slack som medvetet lämnas inuti ett löst rör, är en annan parameter som justeras noggrant i detta skede. För lite överskottslängd och fibern kan sträckas under termisk sammandragning; för mycket och fibern kan utveckla mikroböjningar när den spänns inuti röret. Producenterna siktar vanligtvis på en överlängd på några tiondelar av en procent, justerat utifrån rörmaterialet och den klimatzon kabeln är designad för.
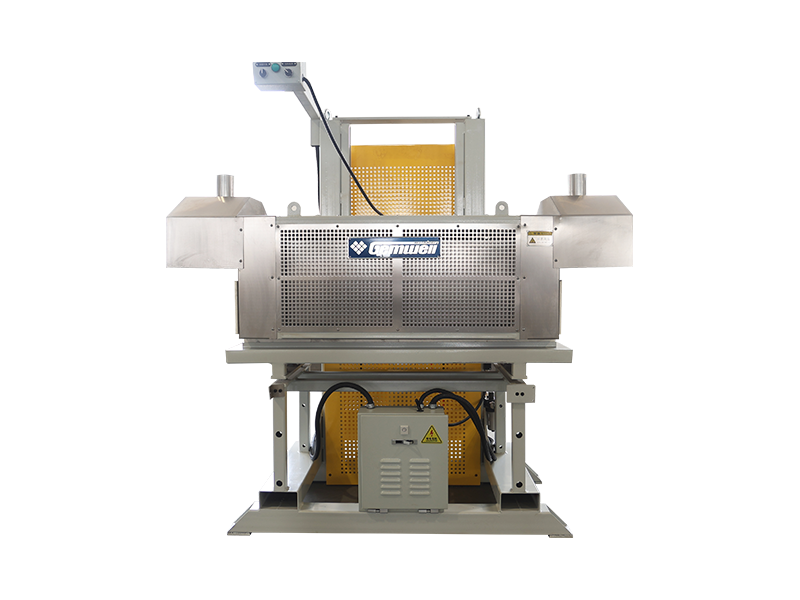
Stranding och Core Assembly
När enskilda fibrer eller fiberfyllda rör är klara, tvinnas de runt ett centralt hållfast element, vanligtvis en glasfiberarmerad plaststav eller en ståltråd, beroende på hur mycket dragbelastning den färdiga kabeln behöver för att överleva under installationen och hur mycket metallfri konstruktion som applikationen kräver.
De flesta produktionslinjer använder SZ-trådning, där fibrerna lindas först i en riktning och sedan vänds om i ett kontrollerat oscillerande mönster. Denna fram och tillbaka läggning gör att enskilda fibrer eller rör kan nås var som helst längs kabeln utan att linda av hela längden, vilket är enormt viktigt under skarvnings- och reparationsarbeten i fält. Bindegarn eller omslagstejp håller ihop den tvinnade bunten och håller dess geometri stabil innan nästa steg börjar. Vissa konstruktioner använder istället ett centralt löst rör som håller ihop alla fibrer, vilket förenklar trådning men begränsar det totala fiberantalet jämfört med en tvinnad konstruktion med flera rör.
Kabelkärnans diameter, rundhet och förläggningslängd mäts alla kontinuerligt under strängning, eftersom någon av dessa tre som går utanför toleransen senare kommer att visa sig som en ojämn mantelvägg när kärnan når extruderingsstadiet.
| Styrka medlem | Typisk användning | Nyckelfördel |
|---|---|---|
| Glasfiberarmerad plaststav | Antenn och kanalkabel | Lätt och helt dielektrisk |
| Ståltråd | Direkt nedgrävningskabel | Högre drag- och krossmotstånd |
| Aramidgarn | Inomhus- och patchkabel | Smidig med bra dragstyrka |
Armering: Lägger till gnagare och krossskydd
Kabel avsedd för direkt begravning, eller för regioner där gnagarskador är en känd risk, får ett extra pansarlager mellan den tvinnade kärnan och den yttre manteln. Det vanligaste tillvägagångssättet lindar en korrugerad stål- eller aluminiumtejp i längdriktningen runt kärnan och formar den till en tät rörform innan manteln extruderas över toppen.
Detta pansarsteg sker in-line, omedelbart innan kärnan når extrudern, med hjälp av en formningsanordning som viker metalltejpen till form och överlappar dess kanter för att helt omsluta kärnan. Att få överlappningen och forma radien rätt spelar roll: en för snäv formradie kan skära fibrerna inuti, medan en för lös överlappning lämnar ett gap som undergräver hela spetsen av pansaret. Vissa konstruktioner använder två korrugerade tejper, en stål och en bunden med en sampolymerbeläggning, för att kombinera mekaniskt skydd med en fuktspärr i en enda passage.
- Korrugerad ståltejprustning för maximal kross- och gnagarmotstånd
- Armering av aluminiumpolymerlaminat där en helt dielektrisk design inte krävs men vikten spelar roll
- Aramid- eller glasgarnlindningar används istället för metallpansar för helt dielektriska, blixtsäkra konstruktioner
Mantel och hölje: där extruderingstekniken tar över
Det sista steget i kabelproduktionen är mantelning, och det är den punkt där en strängpressningsmaskin för tråd och kabelmantel gör det tyngsta lyftet på hela linjen. Den sammansatta fiberkärnan matas genom en utbetalningsanordning, eventuellt erforderligt stål- eller aluminiumpansartejp lindas och formas runt den, och kärnan passerar sedan genom ett tvärhuvud på extrudern, där smält polymer appliceras jämnt runt hela omkretsen.
En typisk strängsprutningsmaskin för tråd och kabelmantel som används för optisk kabel inkluderar en matnings- och torkningsenhet för hartset, en skruv- och cylinderenhet som smälter och trycksätter polymeren, ett 90-graders eller in-line strängsprutningshuvud, ett vattenkylningstråg omedelbart nedströms, en gnistprovare och en rem eller kapstan som drar av styrkabeln med konstant hastighet genom kontrollkabeln. Linjehastighet och kylhastighet måste matchas exakt , eftersom en jacka som svalnar för snabbt kan krympa ojämnt, medan en som svalnar för långsamt kan deformeras av sin egen vikt innan den stelnar.
Moderna extruderingslinjer som används för detta steg löper vanligtvis ytterdiametrar från cirka 3 millimeter upp till 90 millimeter eller mer, beroende på om målprodukten är en liten inomhuskabel eller en kanal med stor diameter eller pansarkabel, med linjehastigheter som sträcker sig från cirka 20 meter per minut för tjocka pansarjackor upp till långt över 100 meter per minut för dörrvägg för tunn kabel.
Inuti en strängpressningsmaskin för tråd och kabelmantel
Att förstå de individuella komponenterna i en tråd- och kabelmantlad extruderingsmaskin gör det mycket lättare att diagnostisera ett mantelproblem eller att jämföra två konkurrerande maskincitat på lika villkor. Varje extruder är byggd kring en skruv som svänger inuti en uppvärmd tunna, men detaljerna i den skruv- och trumdesignen har en direkt effekt på smältkvaliteten och i slutändan på hur konsekvent den färdiga manteln kommer att vara.
Skruvdesign
Pipdiametrar för optisk kabelmantel sträcker sig vanligtvis från cirka 45 millimeter upp till 120 millimeter, med ett L till D-förhållande, trumlängden dividerad med dess diameter, vanligtvis mellan 24 till 1 och 30 till 1 för att ge hartset tillräckligt med uppehållstid för att smälta jämnt.
Uppvärmningszoner
Pipan är uppdelad i flera oberoende kontrollerade uppvärmningszoner, så hartset kan bringas upp till smälttemperatur gradvis snarare än allt på en gång, vilket minskar risken för nedbruten eller ojämnt smält polymer.
Crosshead dö
Tvärhuvudet omdirigerar smältflödet nittio grader runt den rörliga kabelkärnan, och dess inre geometri måste centreras exakt för att undvika en excentrisk, ojämnt tjock mantelvägg.
Kylning trough
Ett vattentråg i flera steg, ibland med separata varma och kalla sektioner, ställer in de slutliga mantelmåtten och ytfinishen när kabeln lämnar formen.
Nedströms själva extrudern matar en diametermätare, vanligtvis en laserbaserad beröringsfri sensor, data tillbaka till avlämnings- och extruderkontrollerna i en sluten slinga, som automatiskt knuffar skruvhastigheten eller linjehastigheten för att hålla den yttre diametern inom ett snävt toleransband utan att en operatör ingriper på varje meter kabel som produceras.
Jämföra material för fiberoptisk kabelmantel
Polymeren som väljs för yttermanteln har en direkt inverkan på var en kabel kan installeras och hur länge den kommer att hålla där. Tabellen nedan jämför de material som oftast körs genom en strängsprutningsmaskin för tråd och kabelmantel vid produktion av optiska kablar.
| Material | Bäst lämpad för | Anmärkningsvärd egenskap |
|---|---|---|
| Polyeten (PE) | Utomhus, direkt begravning, kanal | Stark fukt- och UV-beständighet |
| PVC | Allmän inomhuskabel | Kostnadseffektiv och flexibel |
| Låg rökfri halogen (LSZH) | Stigrör inomhus, plenumutrymmen | Låg giftig rökutveckling vid uppvärmning |
| Medium density polyeten (MDPE) | Självbärande antenn och figur-8 kabel | Balans mellan flexibilitet och seghet |
| Polyuretan | Robust, böjlig eller taktisk fältkabel | Hög motståndskraft mot nötning och flex-utmattning |
Hartsval handlar inte enbart om den färdiga kabelns miljö heller. Vissa polymerer bearbetas vid ett smalare smälttemperaturfönster än andra, vilket ändrar hur förlåtande en given tråd- och kabelmantelsträngsprutningsmaskin måste vara i sitt temperaturkontrollsystem. Speciellt LSZH-föreningar tenderar att vara mer känsliga för överhettning än standard PE, eftersom bränt LSZH-harts förlorar en del av sin flamskyddande prestanda.
Vad du ska titta efter när du väljer en extruderingslinje för optisk kabel
Köpare som utvärderar en strängsprutningsmaskin för tråd och kabelmantel för produktion av optiska kablar tenderar att fokusera på pris och rubrikhastighet först, men en handfull mindre uppenbara specifikationer spelar vanligtvis större roll för den långsiktiga utskriftskvaliteten.
- Slitstyrka på skruv och cylinder, eftersom abrasiva, fyllda föreningar som LSZH bryter ned en standard stålpipa mycket snabbare än vanlig PE
- Closed-loop diameterkontroll, så att linjen justerar sig själv i realtid istället för att bara förlita sig på operatörsövervakning
- Antal och oberoende av värmezoner, vilket påverkar hur väl linjen hanterar temperaturkänsliga hartser
- Kyltråglängd och etappantal, eftersom underdimensionerad kylning är en av de vanligaste flaskhalsarna på höghastighetslinjer
- Kompatibilitet med befintlig payoff-, pansar- och upptagningsutrustning som redan är installerad på fabriksgolvet
En linje som går snabbt på papper men inte kan hålla en snäv diametertolerans på en temperaturkänslig förening kommer att producera mer skrot, inte mer användbar kabel, när den väl sätts i daglig produktion.
Automation och in-line övervakning på moderna produktionslinjer
Nyare optiska kabellinjer binder allt mer samman varje steg, från strandning till mantel, till ett enda kontrollsystem snarare än att köra varje maskin oberoende. Linjehastighet, spänning och temperaturdata från extrudern kan loggas automatiskt och korsreferens mot den färdiga kabelns senare testresultat, vilket gör det mycket lättare att spåra en defekt tillbaka till den exakta produktionskörningen och maskininställningen som orsakade den.
Laserdiametermätare, gnisttestare som kontrollerar mantelns integritet vid hög spänning när kabeln rör sig och automatiska längdräknare är nu standard på de flesta medelstora till stora produktionslinjer, och ersätter manuella stickprovskontroller som brukade ske några gånger per skift. Kontinuerlig, automatiserad övervakning fångar en driftparameter inom några sekunder snarare än efter att en hel rulle redan har producerats utanför tolerans , vilket är en av de största kvalitetsförbättringarna som branschen har gjort de senaste åren.
Kvalitetstestning innan kabeln skickas
Färdig kabel lämnar inte fabriksgolvet förrän den har klarat en serie fysiska och optiska kontroller. Dessa tester bekräftar att varje steg i processen, från förform till mantel, utfördes inom tolerans.
- Dämpningstest, som mäter hur mycket signalstyrka som går förlorad per kilometer fiber
- Draghållfasthetstestning, dra den färdiga kabeln för att bekräfta att den kan överleva installationsbelastningar
- Kross- och slagprovning, simulerar den mekaniska påfrestningen vid nedgrävning eller installation av ledningar
- Temperaturcykling, kontrollera jackan och bufferten för sprickbildning över extrem värme och kyla
- Vattengenomträngningstestning som bekräftar gelen eller torrt blockerande material stoppar fuktmigrering
- Gnisttesta jackan vid hög spänning för att fånga upp hål eller tunna fläckar som blivit över från extrudering
En kabel som klarar dämpningstestet men misslyckas med ett kross- eller böjtest är fortfarande inte klar , eftersom verkliga installationer utsätter kabel för mekanisk belastning mycket oftare än för ren optisk belastning. Rullar provtas också och korskontrolleras mot produktionsloggen för den satsen, så alla avvikelser som flaggats under testning kan spåras tillbaka till en specifik strandning, armering eller extrudering snarare än att behandlas som ett isolerat, oförklarat fel.
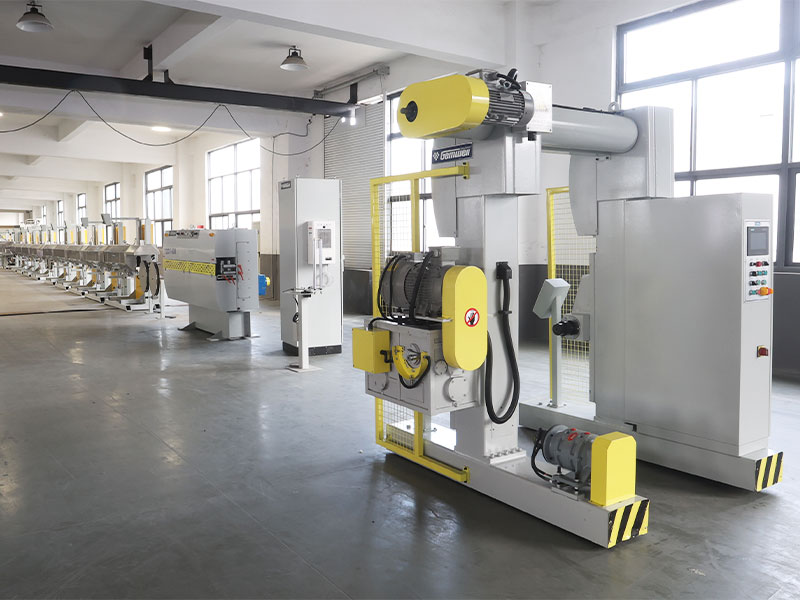
Vanliga tillverkningsfel och hur de förebyggs
De flesta optiska kabelfel kan spåras tillbaka till en liten handfull processvariabler. Att förstå dem hjälper köpare att ställa skarpare frågor när de utvärderar en produktionslinje eller en färdig kabelsats.
| Defekt | Rotorsak | Förebyggande |
|---|---|---|
| Ojämn jacka väggtjocklek | Inkonsekvent extruderskruvhastighet eller formcentrering | Laserdiametermätning med automatisk återkopplingskontroll |
| Höga dämpningsfläckar | Mikroböjning vid strandning eller överdriven fiberspänning | Kontrollerad fiberöverskottslängd och spänningsövervakning |
| Vatten tränger in med tiden | Ofullständig gelfyllning eller luckor i blockerande tejp | Precisionsutrustning för fettpåfyllning och inspektion efter påfyllning |
| Nålhål i jackans yta | Fukt i harts eller förorenat fodermaterial | Hartstorkning före matning och inline gnisttestning |
| Kabelstyvhet eller sprickbildning i kallt väder | Fel jacka harts valt för klimatzonen | Matchande hartsklassning för låg temperatur till utbyggnadsområdet |
Vanliga frågor
Vad är fiberoptisk kabel gjord av
Kärnan och beklädnaden är gjorda av ultrarent dopat kiselglas. Fibern skyddas sedan med en akrylatbeläggning, ett buffertskikt, en hållfasthetsdel såsom glasfiberstav eller aramidgarn och en yttre polymermantel såsom polyeten, PVC eller låg rökfri halogenförening.
Hur tunn är en optisk fiber jämfört med ett människohår
En standard optisk fiberkärna och beklädnad mäter tillsammans cirka 125 mikron i diameter, vilket är ungefär samma tjocklek som ett genomsnittligt människohår, även om den färdiga kabeln runt det kan vara många gånger större när buffring, styrka och jacka har lagts till.
Varför behöver mantlingsstadiet en dedikerad extruderingsmaskin
Jackan måste appliceras runt den färdiga fiberkärnan i en enda kontinuerlig passage, med en kontrollerad temperatur och linjehastighet, utan att röra eller komprimera fibrerna inuti. En specialbyggd strängsprutningsmaskin för tråd och kabelmantel är speciellt utformad för att smälta, applicera och kyla det polymerskiktet jämnt runt en rörlig kabelkärna.
Vad är skillnaden mellan tätbuffrad och lösrörsfiber
Tättbuffrad fiber har ett tjockt polymerskikt extruderat direkt på den belagda fibern, vilket gör den lättare att hantera inomhus. Lösrörsfiber sitter inuti ett gelfyllt eller torrt rör med utrymme att röra sig, vilket bättre absorberar temperaturdriven expansion och kontraktion över långa utomhusspann.
Hur verifieras kvaliteten på en färdig kabel
Färdig kabel genomgår dämpningstestning, drag- och krosstestning, temperaturcykling, gnisttestning och vattengenomträngningstestning innan den godkänns för transport, vilket bekräftar att varje steg från förform till mantel uppfyllde specifikationen.
Varför kräver enkelläges- och multilägesfiber olika tillverkningsprecision
Single-mode fiber använder en mycket mindre kärna, runt 9 mikron, vilket kräver en mycket mer exakt dopningsgradient under förformtillverkning än den större 50 eller 62,5 mikron kärna som används i multi-mode fiber.
Hur snabbt går en kabelmantellinje vanligtvis
Linjehastigheterna varierar kraftigt beroende på manteltjocklek och diameter, från cirka 20 meter per minut för tjocka, bepansrade utomhusjackor upp till långt över 100 meter per minut för tunnväggig inomhuskabel.
Vad orsakar ojämn väggtjocklek i en kabelmantel
Ojämna mantelväggar kommer oftast från inkonsekvent extruderskruvhastighet eller en dåligt centrerad tvärhuvudsform, vilket är anledningen till att mätning av sluten slinga laserdiameter kopplad till extruderns kontroller har blivit standard på moderna produktionslinjer.
 Släkt Produkter








