 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Om du köper eller specificerar en storskalig trådextruderingsmaskin , det korta svaret är detta: uteffekt, munstycksprecision, skruvgeometri och kylledningslängd är de fyra variablerna som skiljer en maskin som betalar sig själv på arton månader från en som är underutnyttjad. En tråd- och kabelextruder byggd för produktion av stora volymer måste bibehålla snäva väggtjocklekstoleranser – vanligtvis ±0,05 mm eller bättre – över flerskiftskörningar samtidigt som skrotmängden hålls under 1 %. Allt annat – märke, färg, skåpsfinish – är sekundärt. Avsnitten nedan bryter ner varje dimension av urval, drift och optimering så att ditt inköpsteam har det tekniska djupet att ställa de rätta frågorna.
Vad är en storskalig trådextruderingsmaskin?
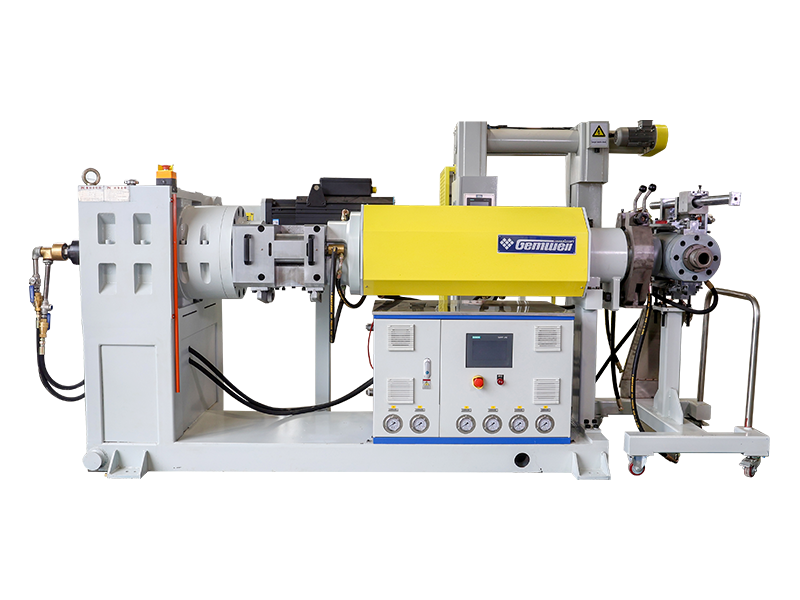
En storskalig trådextruderingsmaskin är en kontinuerlig bearbetningslinje som tvingar en smält termoplast eller härdplastförening genom ett tvärhuvud, belägger en rörlig ledare - koppar, aluminium eller optisk fiber - med ett isolerande eller mantelskikt. Till skillnad från små bänkenheter som används i laboratorier är tråd- och kabelextrudersystem av industrikvalitet konstruerade för att köras med linjehastigheter från 100 m/min upp till 2 500 m/min för tunn emaljisolering, samtidigt som de bibehåller konsekventa dielektriska egenskaper av elektrisk kvalitet över kilometers utgång.
Maskinen i sig är en tätt integrerad produktionslinje snarare än en enda utrustning. Den består av ett utbetalningsställ, en förvärmnings- eller glödgningsstation, extruderns cylinder- och skruvenhet, en tvärhuvudsform, en gnisttest- eller kapacitansmonitor, ett kyltråg, en larv- eller kapstan-upptagning och en haspel- eller upprullningsstation. Varje delsystem måste matchas till de andra i genomströmningskapacitet, annars blir flaskhalsen taket för hela linjen.
Kärnmaskinkategorier och utgångsintervall
Inte alla tråd och kabel extruder fungerar i samma skala. Att förstå segmenteringen hjälper köpare att matcha maskinklass till produktionsvolym innan de pratar med leverantörer.
| Maskinklass | Skruvdiameter (mm) | Typisk effekt (kg/h) | Målapplikation | Ca. Linjehastighet (m/min) |
|---|---|---|---|---|
| Mikro / Precision | 20–45 | 5–60 | Medicinsk tråd, magnettråd, datakablar | 200–2 500 |
| Medium industri | 45–90 | 60–300 | Byggtråd, bilsele, kontrollkabel | 50–400 |
| Storskalig/Tung | 90–150 | 300–1 200 | Strömkablar, sjökablar, HV/EHV-mantel | 5–80 |
| Tandem / Trippellager | Flera fat | 400–2 000 | XLPE-isolerad MV/HV-kabel, co-extruderingsmantel | 3–30 |
Skiljelinjen mellan "medelindustriell" och "stor skala" är allmänt accepterad i branschen vid cirka 90 mm skruvdiameter för enskruvsmaskiner, eftersom över den tröskeln hoppar motordrivpaketet, växellådans vridmoment och trumvärmekapaciteten in i en annan ingenjörsklass. Många kinesiska tillverkare, europeiska OEM-tillverkare som Rosendahl Nextrom och amerikanska byggare som Davis-Standard definierar sina storskaliga tråd- och kabelextruderportföljer från denna diameter.
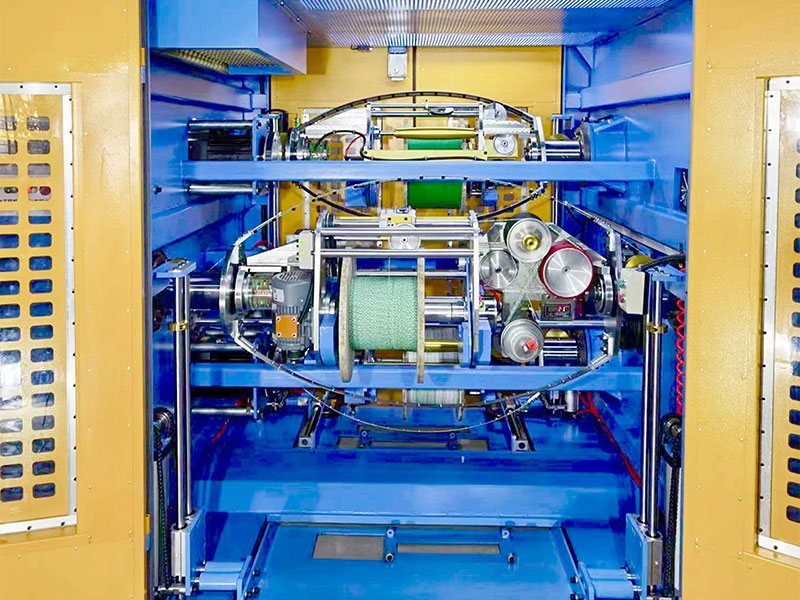
Skruvdesign: Motorn för genomströmning och smältkvalitet
Extruderingsskruven är hjärtat i alla storskaliga trådextruderingsmaskiner. Dess geometri – kompressionsförhållande, L/D-förhållande och flygprofil – bestämmer smälttemperaturens enhetlighet, utmatningsstabilitet och risk för nedbrytning av sammansättningen. Att få dessa parametrar fel är den vanligaste orsaken till isoleringshål, ytdefekter och excentriska beläggningar.
L/D-förhållande
Längd-till-diameter-förhållandet (L/D) definierar hur mycket tid polymeren tillbringar i cylindern som mjukas och homogeniseras innan den når formen. För tråd- och kabelblandningar är sortimentet av industristandard 20:1 till 30:1 . PVC-isoleringslinjer löper ofta i 20:1 till 24:1 eftersom PVC är termiskt känsligt - längre uppehållstid riskerar nedbrytning. XLPE- och HDPE-linjer kan använda 24:1 till 30:1 för att säkerställa fullständig spridning av tvärbindningsinitiator. Vissa specialhalogenfria flamskyddsföreningar (HFFR) kräver nu L/D upp till 35:1 på grund av deras höga fyllmedelsbelastningar (ATH eller MDH vid 60–65 viktprocent), vilket kräver mer skjuvarbete för att uppnå enhetlig smälta.
Kompressionsförhållande
Kompressionsförhållande är förhållandet mellan matningszonens kanaldjup och mätzonens kanaldjup. En tråd- och kabelsträngsprutmaskin som bearbetar ofylld polyeten använder vanligtvis ett kompressionsförhållande på 3,0:1 till 3,5:1. Fyllda föreningar med ATH-belastningar över 55 % kräver lägre kompressionsförhållanden – vanligtvis 2,2:1 till 2,8:1 – för att förhindra skruvöverbelastning och överdriven skjuvupphettning som skulle aktivera tvärbindningsmedel i förtid eller bryta ned flamskyddsmedel.
Barriär- och blandningssektioner
Moderna högeffektsskruvar för storskaliga trådsträngsprutningsmaskiner innehåller ofta barriärflygningar i övergångszonen för att separera smältpoolen från osmälta fasta ämnen, vilket förbättrar smälthomogeniteten utan att höja smälttemperaturen. En nedströms distribuerande blandningssektion - såsom en Maddock- eller Egan-blandare - homogeniserar färgämnen och stabilisatorförpackningar ytterligare. Kombinationen av en barriärskruv med en Maddock-blandare har visat sig i publicerade fallstudier av skruvtillverkare som Xaloy och Reiloy för att minska smälttemperaturvariationen från ±8°C ner till ±2°C, vilket direkt översätts till snävare kapacitans- och isolationsresistansvärden på den färdiga kabeln.
Branschriktmärke: En 120 mm skruv med 28:1 L/D och barriärgeometri bearbetning XLPE-blandning vid 150 rpm levererar vanligtvis 800–950 kg/h utgång med smälttemperaturvariation under ±3°C över munstyckshuvudet.
Crosshead Die Technology och Concentricity Control
Tvärhuvudet är där den smälta sammansättningen möter den rörliga ledaren och formas till en exakt cylindrisk beläggning. På en storskalig trådextruderingsmaskin styr formkonstruktionen direkt excentriciteten - det primära kvalitetsmåttet för isolerad tråd. Dålig koncentricitet slösar material, orsakar dielektriska fel och utlöser kundretur.
Pressure-Type vs Tube-Type Die
En trycktyp (även kallad en "fyllnings"-matris) bygger smälttryck bakom spetsen så att blandningen fäster tätt mot ledaren under positivt tryck. Den används för byggtråd, anslutningstråd och de flesta PVC-applikationer. Ett munstycke av tubtyp skapar ett polymerrör som dras ned på ledaren under spänning - föredraget för PTFE, ETFE och vissa XLPE-applikationer där bindningsstyrkan medvetet minimeras för att tillåta strippning.
Matriskroppens material och temperaturlikformighet
Storskaliga tvärhuvuden bearbetas vanligtvis av verktygsstål (H13 eller P20) med krom eller titannitrid (TiN) beläggning på flödesytor för att motstå nötning från fyllda föreningar. Enhetlig temperatur över formkroppen är väsentlig: en 5°C skillnad mellan toppen och botten av en 150 mm formkropp kan ge 0,08 mm excentricitet på en 6 mm² byggtråd, vilket är utanför de flesta internationella standarder. Ledande tillverkare bäddar nu in flera oberoende motståndsvärmare och termoelement i formkroppen, med sluten PID-kontroll i varje zon.
Automatiska centreringssystem
Högproducerade tråd- och kabelsträngsprutningslinjer integrerar i allt högre grad automatisk koncentricitetskontroll. En ultraljuds- eller röntgenväggtjockleksmonitor placerad omedelbart efter formen skickar tjockleksdata i realtid till ett servodrivet formjusteringssystem som flyttar spetspositionen med 0,001 mm upplösning. Automatiska centreringssystem från leverantörer som Sikora AG och Zumbach Electronic kan minska excentriciteten från en manuellt justerad baslinje på 8–12 % ner till 2–4 %, vilket vid volymer på 50 000 km/år översätts till mätbara besparingar av sammansättning.
Flerlagers co-extruderingshuvuden
För medel- och högspänningskablar som kräver en halvledarinnerskärm, XLPE-isolering och halvledaryttre skärm i en enda passage, används ett trippelt co-extruderingstvärhuvud. Dessa huvuden har tre separata smältflödeskanaler som konvergerar i en enda formkropp och avsätter alla tre skikten samtidigt. Detta tillvägagångssätt – ibland kallat "torrhärdning" eller "CCV" (kontinuerlig vulkanisering) i kombination med ett härdningsrör med förhöjd temperatur – eliminerar risken för kontaminering mellan skikten och upprätthåller de renhetsnivåer som krävs enligt IEC 60840 för kablar klassade över 30 kV.
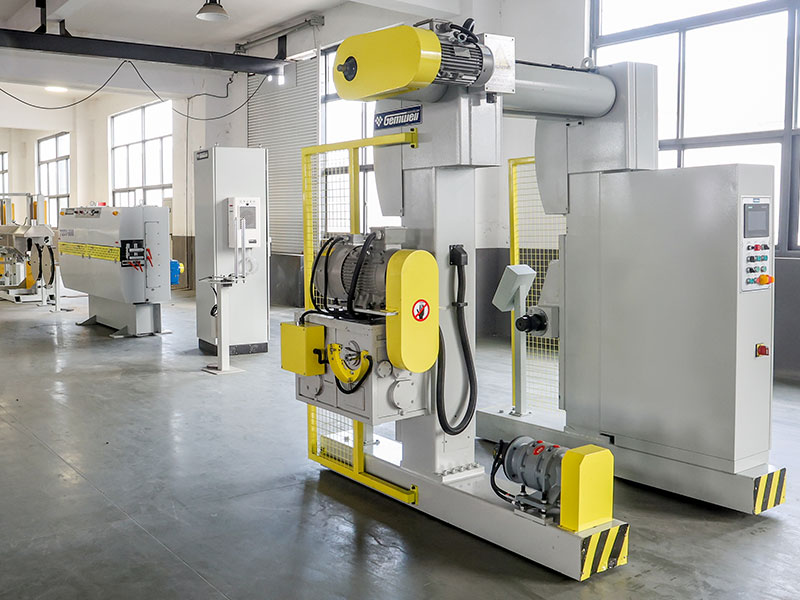
Kyllinjedesign: varför längden bestämmer hastigheten
Efter formen måste den varma isolerade tråden kylas från smälttemperaturen (vanligtvis 180–230°C för PE-föreningar, 170–200°C för PVC) ner till under 60°C innan den kommer i kontakt med dragledaren eller larven, för att förhindra deformation under avdragsspänning. Kyltrågets längd är därför den primära bestämningsfaktorn för maximal uppnåelig linjehastighet på alla storskaliga trådsträngsprutningsmaskiner.
Storleksregel för vattentråg
En förenklad ingenjörsregel som används inom trådindustrin: kyltrågs längd (i meter) dividerat med ledningshastighet (m/min) måste vara tillräcklig för att sänka isoleringsytans temperatur under 60°C. För en 2,5 mm² PVC-byggnadstråd med 200 m/min krävs vanligtvis ett 30-meters tråg med 18–22°C inloppsvatten. För en 50 mm² XLPE-strömkabel vid 40 m/min är ett 60-meters tråg med stegvis vattentemperaturzoner vanligt. Moderna linjer för storskalig produktion installerar tråg i sektioner om 6–10 meter vardera, vilket möjliggör stegvis kylning och möjlighet att variera antalet aktiva sektioner efter produkt.
Spray vs. Nedsänkningskylning
Dyktankar är standard för kablar över 4 mm². Höghastighetstrådar med precision för tunn isolering (AWG 28 och finare) använder ofta en första zon med luftkyld gnisttestare följt av en vattenspraybox, eftersom full nedsänkning vid hastigheter över 1 000 m/min skapar turbulens som kan få tråden att svänga och vidröra trågväggar. Spraylådor med munstycken med laminärt flöde kontrollerar detta problem samtidigt som de uppnår tillräcklig värmeavlägsnande.
Kylvattensystem
Storskaliga tråd- och kabelextruderlinjer för kablage för bilar som går med 600–800 m/min ansluts vanligtvis till ett centralt kylvattensystem som levererar 8–12°C vatten. Vatteninloppstemperaturen påverkar direkt den minsta tråglängden. Att gå från 22°C kranvatten till 10°C kylt vatten kan minska den erforderliga tråglängden med 25–35 % för samma produkt och hastighet, en betydande besparing av golvyta för stora växter.
Vattenrecirkulation och kvalitet
Kylvatten på en trådsträngsprutningslinje samlar sammansatta rester, släppmedel och mikrobiell tillväxt. Moderna storskaliga linjer innehåller återcirkulation med sluten slinga med en central kylare, filtrering till 50 mikron och UV-sterilisering. Vattenledningsförmågan måste kontrolleras under 50 µS/cm för högspänningsledningar för att förhindra galvanisk korrosion på kopparledare som passerar genom rännan. Anläggningar som försummar vattenkvalitetshantering upptäcker ofta att oxidation av ledareytan skapar vidhäftningsproblem vid gränssnittet mellan isolering och ledare.
Drivsystem, vridmoment och energieffektivitet
Drivsystemet på en storskalig trådsträngsprutningsmaskin – motorn, växellådan och frekvensomriktaren (VFD) – måste leverera stabilt vridmoment över hela varvtalsområdet för att förhindra stötar och jakt, vilket visar sig som diametervariationer i den färdiga tråden. Under det senaste decenniet har växelströmsvektordrivenheter och permanentmagnet (PM) direktdrivna system avsevärt förskjutit äldre DC-tyristordrivningar på nya installationer.
AC Vector Drive spiralväxellåda
Den mest använda konfigurationen på medelstora till stora tråd- och kabelextruderlinjer. AC-motorn (typiskt IE3 eller IE4 effektivitetsklass) är kopplad till en härdad spiral- eller spiralformad växellåda. Hastighetsregleringsnoggrannheten är typiskt ±0,05 % med en bra vektordrift, tillräckligt för de flesta byggnadsledningar och kraftkabelapplikationer. Motorstorlekar sträcker sig från 75 kW för en 90 mm extruder till 630 kW eller mer för en 150 mm maskin som bearbetar fyllda föreningar.
PM Direct Drive
Permanentmagnetmotorer med enstegsreduktion eller ingen växellåda alls är allt vanligare på höghastighetsprecisionstrådsträngsprutmaskiner. Utan växellåda sjunker de mekaniska förlusterna till nära noll, och systemet uppnår hastighetsreglering bättre än ±0,01 %. PM-frekvensomriktare minskar också ljudnivåerna från de typiska 82–86 dB(A) för en växlad maskin till under 75 dB(A), en meningsfull förbättring i förarmiljöer som körs 24/7.
Specifik energiförbrukning
Ett viktigt inköpsmått är specifik energiförbrukning (SEC) i kWh per kilogram produktion. En välkonfigurerad 120 mm tråd- och kabelextruder som bearbetar XLPE med hög genomströmning bör uppnå 0,12–0,20 kWh/kg enbart för extruderingsdelen. Äldre maskiner med likströmsdrift och dålig fatisolering kan köra 0,35–0,50 kWh/kg. Vid en årlig produktion på 5 000 ton uppgår skillnaden mellan 0,15 och 0,40 kWh/kg till 1 250 MWh/år – vid industriella elpriser på 0,08–0,12 USAD/kWh är detta 100 000–150 000 USD i årlig energikostnadsskillnad.
Fatisolering och zonuppvärmning
Uppvärmning av fatet står för 20–40 % av den totala extruderenergiförbrukningen under produktionen. Keramiska bandvärmare med 94–96 % verkningsgrad, i kombination med mineralullsisoleringshylsor monterade över banden, minskar utstrålad värmeförlust och sänker zonuppvärmningsenergin med 15–30 % jämfört med oisolerade bandvärmare av gjutet aluminium. Flera storskaliga maskinbyggare erbjuder nu isolerad fatvärme som standard på maskiner över 90 mm.
Hantering av fat och temperaturzoner
Exakt trumtemperaturkontroll är inte förhandlingsbar i en tråd- och kabelextruder av produktionskvalitet. De flesta storskaliga maskiner delar upp trumman i fyra till sex oberoende värme- och kylzoner, var och en med sin egen motståndsbandvärmare, kylfläkt (eller vattenmantel) och PID-temperaturregulator. Möjligheten att självständigt ställa in och hålla varje zon inom ±1°C från börvärdet är baslinjekravet.
- Zon 1 (matning): Ställ vanligtvis in 20–40°C under smälttemperaturen för att förhindra överbryggning och säkerställa transport av fast bädd
- Zon 2–3 (övergång): Gradvis ramp mot smälttemperatur, vilket möjliggör kontrollerad mjukning utan att överhetta smältan
- Zon 4–5 (mätning): Ställ in på eller något under formtemperaturen för stabilt smälttryck och utmatningshastighet
- Adapter- och formzoner: Ofta oberoende styrda; enhetlighet i formzonen över kroppen inom ±2°C är avgörande för koncentricitet
- Kylmedium: Kylning av tryckluft eller vattenmantel för att förhindra överhettning vid höga skruvhastigheter
Temperaturöverskridande under uppstart är en frekvent källa till nedbrytning av föreningen och förorening av formen. Moderna storskaliga styrenheter för trådsträngsprutningsmaskiner använder auto-tune PID-algoritmer och modellförutsägande kontroll (MPC) för snabbare uppvärmning av fatet med minimal översvängning – vilket ger en 120 mm maskin till produktionstemperatur på 45–60 minuter med mindre än 3°C översvängning jämfört med 20–30°C översvängningstorstyrd maskin.
Inline kvalitetsövervakningssystem
Moderna tråd- och kabelextruderlinjer med stora volymer integrerar flera inline mät- och övervakningssystem som genererar data som används för både omedelbar processkontroll och långsiktig statistisk kvalitetshantering. Detta är ett av de snabbast utvecklade områdena inom trådsträngsprutningsindustrin, driven av Industry 4.0-anslutningskrav från Tier 1-tillverkare av fordonstillverkare och nätoperatörer.
Lasermikrometrar som skannar vid 2 000 Hz mäter ytterdiametern och upptäcker ovalt tvärsnitt. Enheter från Zumbach, Sikora och Beta LaserMike bibehåller ±0,001 mm upplösning. Data matar styrslingan för avståndshastigheten för diameterkorrigering i realtid.
Ultraljudsmätare (för ogenomskinliga kablar) eller röntgensystem (för alla kabeltyper) ger 360° väggtjockleksmätning. Sikoras CENTERVIEW 8000-serie ger excentricitetsdata i realtid med ±0,01 mm mätosäkerhet för kablar upp till 60 mm OD.
Kontinuerliga kapacitansmonitorer upptäcker isoleringshålrum och inneslutningar som inte kan ses av lasermätare. Högspänningsgnisttestare applicerar 0,5–25 kV (beroende på isoleringstjocklek) för att upptäcka hål. Moderna system uppnår 100 % detektering av nålhål över 50 µm i diameter vid hastigheter upp till 1 000 m/min.
Smälttrycksgivare vid adaptern och munstycksinloppet mäter processstabilitet. Utmatningshastigheten är direkt proportionell mot formtrycket vid konstant temperatur; en tryckavvikelse på mer än 5 % under 30 minuter signalerar ett processproblem som kräver utredning. Smälttermoelement tillhandahåller den faktiska smälttemperaturen snarare än trumytans temperatur.
Material som bearbetas på storskaliga trådextruderingsmaskiner
En storskalig trådextruderingsmaskin måste konfigureras specifikt för den sammansättningsfamilj den kommer att köra. Olika polymerer har radikalt olika reologiskt beteende, termisk stabilitet och nötningsegenskaper som påverkar skruvdesign, cylindermetallurgi, formmaterial och kylningskrav.
| Förening | Bearbetningstemperatur (°C) | Nyckelskruvfunktion | fatmetallurgi | Huvudapplikation |
|---|---|---|---|---|
| PVC (flexibel) | 160–185 | Låg skjuvning, låg kompression (2,5:1) | Förkromad eller nitrerad | Byggtråd, biltråd |
| XLPE (tvärbindbar PE) | 120–135 (matrisutgång) | Spärrskruv, låg skjuvning | Bimetallic (Xaloy 306 typ) | MV/HV-strömkabelisolering |
| HDPE | 180–230 | Hög kompression (3,5:1), barriär | Standard nitrerad | Telekomkabel, lågspänningsmantel |
| HFFR (ATH/MDH fylld) | 190–220 | Låg kompression (2,2:1), hög L/D | Bimetalliska, härdade flyglar | Järnväg, marin, tunnelkabel |
| TPE / TPU | 170–210 | Blandningssektion för allmänt bruk | Standard nitrerad | Fordon, robotteknik flexkabel |
| Fluoropolymerer (FEP, ETFE) | 300–380 | Kort L/D (16:1), korrosionsbeständig | Inconel eller Hastelloy fodrad | Aerospace, instrumentering tråd |
Hur man utvärderar och väljer en storskalig trådextruderingsmaskin
Att välja en produktionstråd- och kabelsträngsprutmaskin kräver mer än att jämföra angivna produktionshastigheter. Följande strukturerade utvärderingsprocess hjälper inköpsingenjörer att undvika de vanligaste köpmisstagen.
Definiera produktmatrisen först
Lista varje trådmätare, isoleringsmaterial och linjehastighet du behöver under de första tre åren. Det bredaste produktsortimentet – inte den vanligaste produkten – definierar maskinspecifikationen. En linje som är optimerad för 2,5 mm² PVC-byggnadstråd vid 300 m/min kanske inte kan dra 95 mm² XLPE-strömkabel alls, och en linje byggd för HV-kabel kan inte dra tunn anslutningstråd ekonomiskt. Många köpare underspecificerar genom att bara citera sin produkt med högsta volym.
Begär dokumenterad skruvprestandadata
Fråga leverantörerna om skruvkarakteristikkurvor: effekt (kg/h) kontra skruvhastighet (RPM) vid din specifika blandning och bearbetningstemperatur. Ansedda tillverkare av tråd- och kabelsträngsprutmaskiner kommer att ha dessa data från fabriksacceptanstestning eller publicerade testrekord. En påstådd utgångshastighet utan skruvhastighet och temperaturkontext är meningslös.
Inspektera växellådans vridmoment
Växellådan är ofta den begränsande komponenten på storskaliga maskiner. Begär det nominella vridmomentet i Nm och säkerhetsfaktorn i förhållande till motorns maximala vridmoment. En växellåda klassad för 1,0× motortoppmoment utan säkerhetsmarginal kommer att misslyckas i förtid vid bearbetning av högviskösa fyllda föreningar. Branschpraxis är en säkerhetsfaktor på 1,5× eller högre på växellådans vridmoment i förhållande till motortopp.
Granska styrsystemets arkitektur
Bestäm om linjens PLC- och HMI-system är byggt på en öppen arkitektur (Siemens S7, Allen-Bradley ControlLogix, Beckhoff TwinCAT) eller en egenutvecklad plattform. Proprietära kontrollsystem skapar ett långsiktigt beroende av originalutrustningstillverkaren för programuppdateringar, reservdelar och modifieringar. Öppen arkitektur gör att ditt ingenjörsteam kan modifiera recept och lägga till sensorer oberoende.
Genomför ett fabriksacceptanstest (FAT)
Insistera på ett fabriksacceptanstest med din förening och din ledare. Kör maskinen i minst fyra timmar med nominell hastighet och mät diametervariation (CV%), excentricitet och smälttrycksstabilitet. Begär att all FAT-data ingår i leveransdokumentationen. Leverantörer som motsätter sig FAT-villkor på storskaliga beställningar av trådsträngsprutningsmaskiner är en betydande risksignal.
Automation and Industry 4.0 Integration
Tråd- och kabelindustrin är under ihållande press för att minska operatörsberoendet och öka dataspårbarheten. Moderna storskaliga trådsträngsprutningsmaskiner levereras i allt högre grad som helautomatiska linjer som kan hantera recept, fjärrdiagnostik och produktionsrapportering utan manuella ingrepp mellan byten.
Recepthantering och bytestid
En välkonfigurerad storskalig tråd- och kabelextruder med digital recepthantering kan utföra en produktbyte – växla från en trådmätare och blandning till en annan – på under 20 minuter när alla parametrar (skruvhastighet, trumtemperatur, avdragningshastighet, upptagningsspänning) lagras och laddas som en enda receptfil. Utan recepthantering kan omställningar som kräver manuell justering av 30–50 parametrar ta 90–120 minuter, vilket motsvarar 12–20 % kapacitetsförlust på en upptagen treskiftslinje med 15 produktbyten per vecka.
OPC-UA-anslutning och MES-integration
OPC Unified Architecture (OPC-UA)-protokollet är den nuvarande standarden för att ansluta extruderingslinjedata till fabriksnivå Manufacturing Execution Systems (MES), ERP-system och molnanalysplattformar. En storskalig trådextruderingsmaskin utrustad med OPC-UA kan strömma skruvhastighet, genomströmning, smälttemperatur, diameter och gnisttestresultat i realtid till en central databas, vilket möjliggör processanalys skift-för-skift och förutsägande underhållstriggers. Leverantörer av fordonskabel som betjänar Tier 1-kunder i Europa kräver i allt högre grad kundernas kvalitetskrav att ha 100 % OPC-UA-spårbarhet till mätaren.
Förutsägande underhåll på komponenter med hög slitage
Slitage av skruv och cylinder är den primära underhållskostnaden på en storskalig trådsträngsprutningsmaskin. Vibrationssensorer på växellådan, motorströmtrend och smälttrycksdriftalgoritmer kan ge 200–400 timmars förvarning innan skruvslitage når punkten för utgångsinstabilitet. Flera wire extruder OEM-tillverkare erbjuder nu fjärrövervakningsabonnemang där deras ingenjörsteam granskar maskindata varje vecka och flaggar avvikelser innan de blir produktionsstopp.
Dokumenterat fall: En medelstor trådtillverkare i Sydostasien rapporterade en 34 % minskning av oplanerad stilleståndstid efter implementering av OPC-UA-anslutning och ett fjärrövervakningsabonnemang på en flotta av tre storskaliga extruderlinjer. Återbetalningsperioden uppskattades till under 8 månader baserat enbart på undvikade stilleståndskostnader.
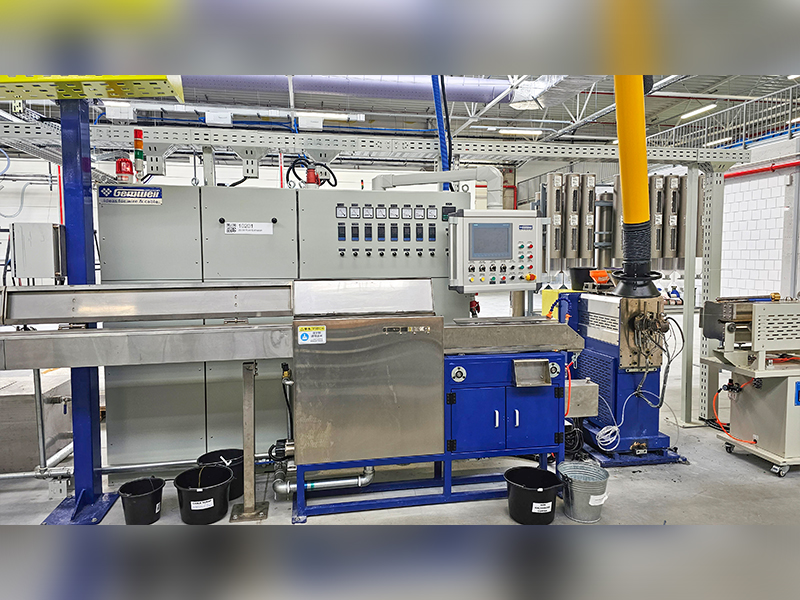
Underhållsscheman och planering av slitdelar
En storskalig trådsträngsprutningsmaskin som kör tre skift, sex eller sju dagar i veckan kommer att ackumulera 7 000–8 000 drifttimmar per år. Strukturerat förebyggande underhåll är den enskilt viktigaste faktorn för att upprätthålla den produktionshastighet och produktkvalitet som motiverade kapitalinvesteringen.
Dagliga och veckovisa uppgifter
- Kontrollera och logga fatzonens temperaturer och jämför med börvärdena
- Registrera smälttrycket vid adaptern och formen; trend för drift
- Inspektera kylvattens klarhet och ledningsförmåga
- Rengör gnisttestelektroden och kontrollera elektrodgapet
- Smörj larv/capstan-lager enligt OEM-schema
- Kontrollera växellådans oljenivå och temperatur
Månatliga uppgifter
- Dra i skruven för visuell inspektion vid bearbetning av slipmedelsfyllda föreningar
- Kalibrera temperaturregulatorer mot ett certifierat referenstermoelement
- Testa alla säkerhetsspärrar (nödstopp, överbelastningsskydd)
- Spola och byt kylvattenfilter
Årliga uppgifter och slitage del liv
- Mät skruvens flygavstånd mot cylinderns hål; byt ut när spelrummet överstiger 0,2–0,3 % av cylinderdiametern
- Full växellådsolja dränera och fyll på med OEM-specificerad kvalitet
- Byt ut fatvärmarband (normal livslängd: 18 000–25 000 timmar)
- Byt ut alla termoelementsensorer (avdriften blir betydande efter 2–3 år)
- Inspektera axiallagrets skick (fel är vanligtvis den dyraste reparationen på en storskalig maskin)
Livslängden på skruvar och cylinder på en storskalig trådextruderingsmaskin som kör ofyllda PE-blandningar kan överstiga 30 000–40 000 timmar. Samma maskin som kör 60 % ATH-fyllda HFFR-föreningar kan kräva byte av skruvar efter 4 000–6 000 timmar om bimetallcylinder och härdade flygskruvar inte specificeras. Kostnadsskillnaden mellan en standardskruv (~$8 000 för 120 mm) och en helt bimetallisk slitstark skruv (~$22 000) återvinns vanligtvis på mindre än ett år genom minskad utbytesfrekvens vid körning av abrasivt fyllda föreningar.
Ledande tillverkare och globalt utbudslandskap
Den globala marknaden för storskaliga trådextruderingsmaskiner tillhandahålls av en blandning av europeiska, nordamerikanska och asiatiska tillverkare. Att förstå leverantörslandskapet hjälper inköpsteam att jämföra pris, tekniknivå och eftermarknadskapacitet.
Prisriktmärken för storskaliga tråd- och kabelextrudermaskiner (skruvdiameter 90–120 mm, komplett linje inklusive kylning, upptagning och kontroller): Kinesiska linjer börjar på cirka $180 000–$450 000 USD för en komplett byggnadstrådlinje. Motsvarande europeiskt byggda linjer är vanligtvis $600 000–$1 500 000 USD. För CCV eller trippel co-extruderingslinjer för HV-kabel, europeiska paket börjar på $3 000 000 USD och kan nå $25 000 000 för kompletta nyckelfärdiga HV-undervattenskabelextruderingssystem.
XLPE och högspänningskabelsträngsprutning: Specialiserade krav
Medel- och högspännings XLPE-isolerad kabelsträngsprutning representerar det mest tekniskt krävande segmentet av den storskaliga marknaden för trådsträngsprutningsmaskiner. Kraven skiljer sig så väsentligt från strängpressning av byggnadstrådar att en anläggning som avser att producera kablar över 12 kV måste behandla den som en helt separat teknikkategori.
Renlighetskrav
XLPE-blandning för kablar klassade 30 kV och högre måste bearbetas i renrumsmiljö. Enligt IEC 60840 får isolering för kablar över 30 kV inte ha några kontamineringspartiklar större än 0,125 mm i tvärsnittet. Detta kräver att hela extruderingslinjen – från den sammansatta silon till formen – är innesluten i ett klass 10 000 (ISO 7) renrum, med filtrerad lufttillförsel, övertryck upprätthålls hela tiden och all personal bär luddfria plagg. Sammansatt hantering använder slutna överföringssystem för att förhindra kontaminering från omgivande damm. Dessa krav ökar avsevärt de anläggningstekniska och mekaniska kraven för linjeinstallationen jämfört med byggnadstrådsproduktion.
System för kontinuerlig vulkanisering (CV).
XLPE kräver tvärbindning efter extrudering, som åstadkommes genom att exponera den isolerade kabeln för hög temperatur och tryck i ett härdningsrör med kvävetryck (CCV: kontaktledningskontinuerlig vulkanisering, eller VCV: vertikal kontinuerlig vulkanisering). CCV-rör för HV-kabel är vanligtvis 80–200 meter långa, hålls vid 300–400°C och 10–20 bars kvävetryck. Kabelns hängledning genom detta rör måste kontrolleras exakt för att förhindra oval deformation av den mjuka ohärdade isoleringen. En VCV-linje använder ett vertikalt rör (upp till 300 meter högt, kräver en dedikerad tornbyggnad) som helt eliminerar kontaktledningsnedhängning, vilket gör den till den föredragna tekniken för kablar 132 kV och högre. VCV-ledningar för EHV-kabel kan kosta 15–30 miljoner euro för hela installationen.
Avgasning efter tvärbindning
Tvärbunden XLPE-isolering innehåller biprodukter från peroxidnedbrytningsprocessen (metan, acetofenon och kumylalkohol för DCP-tvärbundna system). Dessa biprodukter måste spridas ut ur isoleringen i uppvärmda avgasningskammare (vanligtvis 70–80°C i 5–30 dagar beroende på kabeldiameter) innan kabeltillbehör (skarvar, avslutningar) kan appliceras. Underlåtenhet att avgasa XLPE-isolering på ett tillfredsställande sätt resulterar i ackumulering av rymdladdning som kan orsaka för tidigt dielektriskt fel. Avgasning är ofta produktionshastighetens flaskhals för HV-kabeltillverkare – att bygga tillräckligt med kammarkapacitet för att matcha extruderingseffekten kräver betydande kapitalinvesteringar i temperaturkontrollerad lagerhållning.
Marknadstrender driver investeringar i storskalig trådsträngsprutningsmaskin
Att förstå makrodrivkrafterna för efterfrågan hjälper anläggningsplanerare att dimensionera och tidsätta investeringar i nya linjer på rätt sätt.
Nätmodernisering och förnybar energi
Den globala energiomställningen driver en oöverträffad efterfrågan på högspännings- och extrahögspänningskabel. Internationella energibyrån (IEA) uppskattade i sin rapport för elnät och säkra energiövergångar för 2023 att för att uppnå nettonollutsläpp till 2050 krävs 80 miljoner km ny nätkabel år 2040 – ungefär dubbelt så lång längd på alla kablar som hittills har installerats. Detta skapar investeringar i nya HV- och EHV-kabellinjer hos tillverkare i Europa, Nordamerika och Asien.
Expansion av elfordon
EV-produktion driver efterfrågan på högtemperatur, tunnväggig biltråd som kan hantera högre strömtätheter i lättare kablar. Trådföreningar som tvärbunden ETFE och silikonisolerad tråd med en klassificering av 175°C och högre växer med tvåsiffriga hastigheter. Linjer för strängsprutmaskiner för fordon som är optimerade för dessa specialblandningar är en prioriterad investering för seletillverkare i Mexiko, Marocko och Östeuropa som levererar europeiska och amerikanska OEM-tillverkare.
Fiberoptisk infrastruktur
Globala fiber-to-the-premises (FTTP)-utbyggnadsprogram i USA (BEAD-program: 42,45 miljarder USD), EU (mål för Gigabit Infrastructure Act: 1 Gbps till alla EU-hushåll senast 2030) och utvecklingsmarknader driver på utökad kapacitet för kabelmantel och buffertrörsextrudering. Dessa linjer använder en tråd- och kabelextruder anpassad för fiberoptiska buffert- och mantelapplikationer, som vanligtvis kör HDPE- eller LSZH-föreningar med 200–600 m/min.
Återupptagning och lokalisering av försörjningskedjan
Störningar i försörjningskedjan efter 2020 och geopolitiska farhågor har fått tråd- och kabeltillverkare i Nordamerika och Europa att investera i inhemsk produktionskapacitet som tidigare varit offshore. Denna trend skapar en våg av nya storskaliga installationer av trådsträngsprutningsmaskiner på marknader som inte sett investeringar i gröna trådfabriker på två decennier.
 Släkt Produkter








