 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Compact Extrusion Wire Machine: Det direkta svaret
En kompakt strängpressningsmaskin är en utrymmesbesparande kabelsträngsprutningsmaskin byggd för att applicera isolerings- eller mantelskikt på ledningar och kabelledare utan golvavtrycket från en traditionell produktionslinje. De flesta kompakta enheter ryms inom 8 till 15 kvadratmeter samtidigt som den levererar utgångshastigheter mellan 80 och 400 meter per minut, beroende på ledardiameter och material. För verkstäder med begränsat golvutrymme, körningar med låg till medelstor volym eller frekventa materialbyten är en kompakt strängpresstrådsmaskin det praktiska svaret eftersom den förkortar inställningstiden, minskar materialspillan under uppstart och låter en operatör hantera hela linjen istället för att behöva en besättning på flera personer.
Resten av den här guiden beskriver hur dessa maskiner är uppbyggda, vad som skiljer en pålitlig kompakt kabelsträngpressningsmaskin från en undermotoriserad, och hur man matchar maskinspecifikationer till dina faktiska produktionsbehov.
Hur en kompakt extruderingsmaskin är byggd
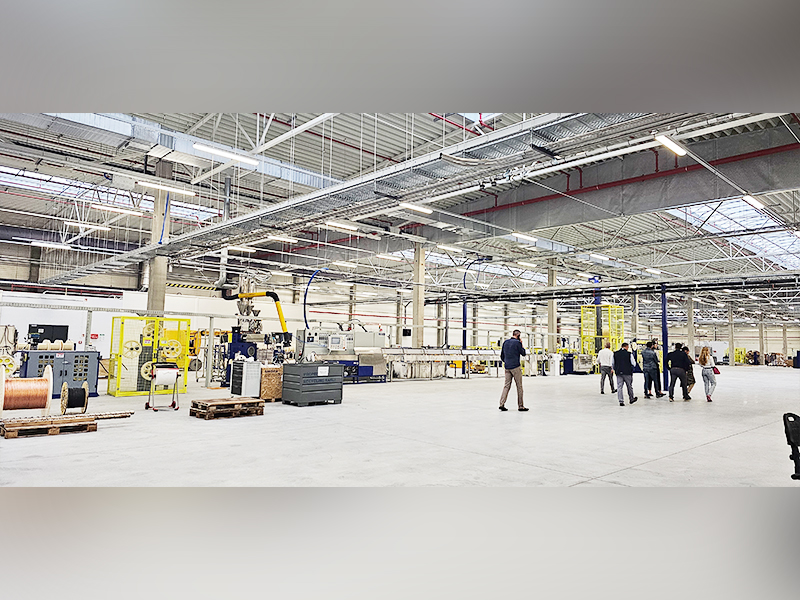
Varje kompakt strängpresstrådsmaskin delar samma kärnsekvens som större kabelextruderingsmaskin linjer, precis förtätade till en tightare mekanisk layout. Ledaren betalar sig från ett rullstativ, passerar genom en förvärmare, går in i extruderns tvärhuvud där smält polymer appliceras, rör sig sedan genom kylning, en gnisttestare eller diametermätare och slutligen en upprullningsrulle.
Det som gör en enhet "kompakt" är inte en minskning av funktionssteg utan en omdesign av hur dessa steg ansluter. Kompakta maskiner integrerar vanligtvis förvärmaren och extruderbasen i en delad ram, använder ett vertikalt eller staplat kyltråg istället för ett långt horisontellt och kombinerar avdragning och upptagning i ett enda drivskåp. Detta minskar linjens längd med ungefär 40 till 60 procent jämfört med en standardkonfiguration som hanterar samma ledningsmåttområde.
| Linjetyp | Längd | Operatörer behövs | Wire Range |
|---|---|---|---|
| Kompakt extruderingstrådmaskin | 3 till 6 meter | 1 | 0,1 mm till 6 mm |
| Standard kabelextruderingsmaskin | 10 till 18 meter | 2 till 3 | 0,1 mm till 25 mm |
Skruvdesign och varför den avgör utdatakvalitet
Extruderskruven är den enda komponenten som avgör om en kompakt extruderingstrådsmaskin producerar konsekvent väggtjocklek eller utvecklar excentricitetsproblem vid hastighet. Kompakta maskiner använder vanligtvis en enkelskruvsextruder med ett L/D-förhållande mellan 20:1 och 25:1, kortare än förhållandet 25:1 till 30:1 som finns på linjer i full storlek, eftersom den kortare cylindern matchar det mindre motorhuset utan att offra smältlikformigheten för trådmått under 6 mm.
Tre zoner som betyder något
- Matningszon: drar fast pellets framåt och börjar packa
- Kompressionszon: smälter gradvis materialet samtidigt som kanaldjupet minskas
- Doseringszon: stabiliserar trycket och levererar konsekvent smältflöde till tvärhuvudet
En dåligt matchad skruvdesign orsakar böljande , som visar sig som en tråddiameter som fluktuerar med mer än 0,02 mm längs samma spole. Köpare som jämför maskiner bör be om en provrulle som klipps och mäts vid tre punkter för att bekräfta överensstämmelse innan de förbinder sig till ett köp.
Kyltrågskonfigurationer för trånga utrymmen
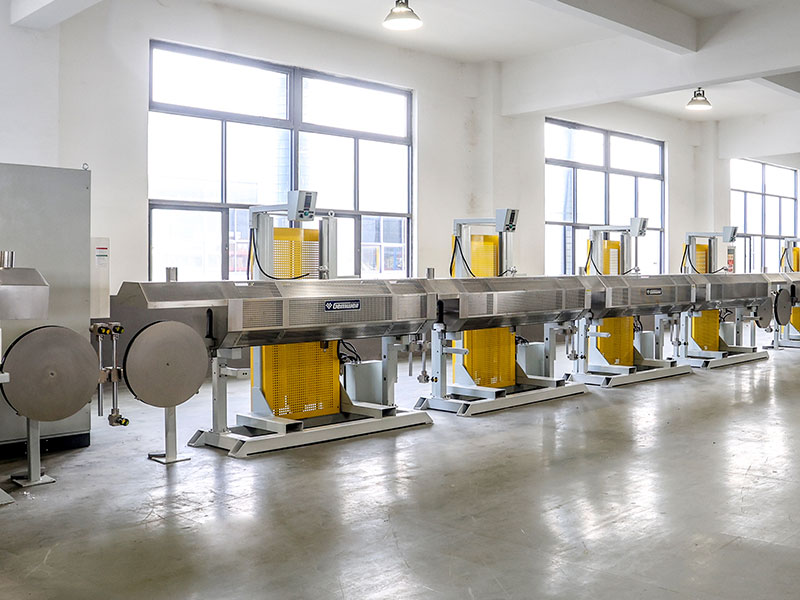
Kylning är där designen av kompakta strängsprutningstrådmaskiner avviker mest synligt från konventionella layouter. Eftersom horisontella tråg behöver längd för att avleda värme gradvis, förlitar sig kompakta enheter istället på en av tre metoder:
- Kort tråg med flera zoner med separerade varm- och kallvattensektioner för att påskynda temperaturfallet inom ett kortare avstånd
- Spraykyltunnlar som använder munstycksmatriser istället för ett nedsänkt bad, vilket skär den nödvändiga längden med upp till 50 procent
- Vertikal droppkylning, där tråden går nedåt genom en staplad kammare snarare än horisontellt
För PVC- och PE-isolerad tråd under 4 mm kan en spraykyltunnel på 2 till 3 meter uppnå samma kyleffekt som ett 5-meters nedsänkningstråg, enligt typiska riktmärken för linjehastighet som används av kabelmaskinintegratörer. Detta är huvudorsaken till att kompakta kabelextruderingsmaskiner kan matcha utmatningshastigheter nära standardlinjer trots den mindre ramen.
Styrsystem: Vad som skiljer grundläggande från pålitligt
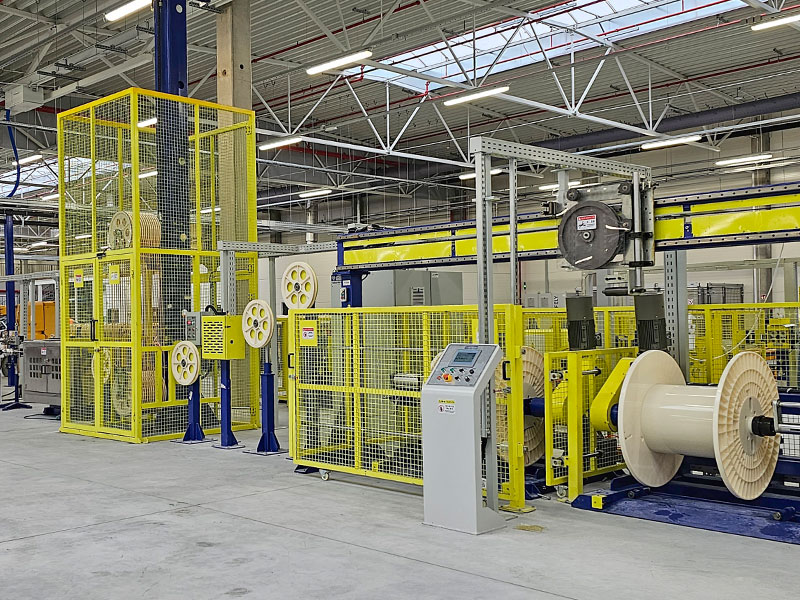
Styrarkitektur är ofta den mest förbisedda faktorn när man utvärderar en kompakt extruderingstrådmaskin. En basenhet körs på relälogik med manuella rattjusteringar för temperatur och linjehastighet. En pålitlig enhet körs på en PLC med pekskärms-HMI, vilket gör att operatörer kan lagra recept för olika trådmätare och återkalla dem direkt under byten.
| Tier | Justeringsmetod | Receptförvaring | Bytestid |
|---|---|---|---|
| Grundläggande relälogik | Manuella rattar | Inga | 25 till 40 minuter |
| PLC på mellannivå | Digital pekskärm | Upp till 10 recept | 8 till 12 minuter |
| Avancerad PLC med sluten slinga diameterkontroll | Automatisk korrigering | Obegränsad, nätverksansluten | Under 5 minuter |
Diameterkontroll med sluten slinga förtjänar särskild uppmärksamhet. Detta system använder en lasermätare placerad efter kylningssteget för att mäta tråddiametern i realtid och justerar automatiskt avlämningshastighet eller extruderns varvtal för att korrigera driften innan den blir skrot. Linjer utan den här funktionen har vanligtvis skrothastigheter på mellan 3 och 6 procent , medan linjer med sluten kretsstyrning minskar det till under 1 procent i de flesta rapporterade fall från kabeltillverkningsanläggningar.
Materialkompatibilitet över vanliga applikationer
En kompakt strängpresstrådsmaskin är inte ett verktyg i ett material. Samma korshuvud- och skruvkonfiguration som fungerar perfekt för PVC kommer att underprestera på material med olika smältegenskaper. Att matcha material till maskininställning är viktigt innan produktionsplaneringen påbörjas.
PVC isolering
PVC är fortfarande det vanligaste materialet som körs på kompakta linjer eftersom dess bearbetningstemperaturfönster, vanligtvis 160°C till 190°C, är förlåtande och tolererar mindre skruvhastighetsvariationer utan större defekter. Det är standardutgångspunkten för allmänna byggnadstrådar och lågspänningstillämpningar.
Polyeten och tvärbunden polyeten
PE och XLPE behöver hårdare temperaturkontroll, vanligtvis inom ett 5°C-band, eftersom dessa material är mer känsliga för skjuvvärme. En kompakt extruderingstrådmaskin som kör XLPE bör ha en dedikerad kylzon skild från huvudtråget för att hantera tvärbindningsprocessen om linjen inkluderar det steget.
TPE och lågrökande föreningar
Termoplastiska elastomerer och lågrökfria halogenfria föreningar som används i transporter och marinkabel kräver lägre skjuvningsskruvprofiler för att undvika nedbrytande flamskyddande tillsatser. Att köra dessa föreningar på en skruv designad för standard PVC orsakar ofta synliga streck eller missfärgning i den färdiga jackan.
Dimensionera en maskin till din faktiska produktionsvolym
Överköp av kapacitet är ett av de vanligaste misstagen när man väljer en kompakt strängpresstrådsmaskin. Att matcha maskingenomströmning till realistisk daglig produktion förhindrar både slöseri med kapital och underdrivna flaskhalsar.
Som en planeringsreferens: en liten verkstad som producerar 1 000 till 3 000 meter per dag av tunn tråd (under 2 mm) är väl betjänad av en 65 mm eller 75 mm enkelskruvs kompakt enhet. En anläggning som är inriktad på 5 000 till 10 000 meter per dag i intervallet 2 mm till 6 mm behöver vanligtvis en skruvdiameter på 90 mm till 100 mm med en starkare drivmotor, vanligtvis i intervallet 30 kW till 45 kW, för att upprätthålla den genomströmningen utan att överhetta smältan.
Enbart linjehastighet är ett missvisande tal utan sammanhang. En maskin som annonseras i 300 meter per minut på en 0,5 mm tråd kommer inte att köras i närheten av den hastigheten på en 4 mm ledare, eftersom större diametrar kräver tjockare isoleringsväggar och därför långsammare avdrag för att upprätthålla korrekt kylning. Begär alltid hastighetssiffror kopplade till en specifik trådmått och väggtjocklek, inte ett enda filtnummer.
Underhållsmönster som förlänger livslängden
Kompakta maskiner går varmare i förhållande till sin ramstorlek eftersom komponenterna sitter närmare varandra, vilket innebär att värmehantering och rutinunderhåll väger mer än på utplacerade standardlinjer.
- Rengör silpaketet och brytplattan varje materialbyte för att förhindra tryckuppbyggnad som belastar drivmotorn
- Inspektera korshuvudets och spetsinriktningen varje vecka, eftersom kompakta ramar har mindre tolerans för termisk expansionsdrift
- Kontrollera kylvattenflödet varje månad, eftersom avlagringar i ett kortare tråg har en proportionellt större inverkan på kyleffektiviteten
- Byt ut avdragsbälten eller larvband baserat på slitage, inte ett fast kalenderschema, eftersom slitagehastigheten i hög grad beror på trådens ytfriktion
Anläggningar som följer en dokumenterad omställningsrengöringsrutin rapporterar färre oplanerade stopp än de som förlitar sig på reaktivt underhåll, baserat på vanliga mönster som observerats i små till medelstora trådproduktionsverksamheter.
Vanliga frågor
Vilket tråddiameterområde kan en kompakt extruderingstrådmaskin hantera?
De flesta kompakta enheter täcker 0,1 mm till 6 mm ledardiameter, vilket passar de flesta applikationer för byggnadstrådar, biltrådar och lågspänningsledningar. Större diameterintervall kräver i allmänhet en standard, icke-kompakt linje.
Hur mycket golvyta behöver egentligen en kompakt kabelextruderingsmaskin?
En typisk kompakt linje, inklusive utbetalningsstativ, extruder, kylsektion och upptagning, behöver cirka 8 till 15 kvadratmeter golvyta, jämfört med 25 till 40 kvadratmeter för en standardkonfiguration som täcker samma mätområde.
Kan en operatör köra en kompakt strängpresstrådsmaskin ensam?
Ja. Det integrerade styrskåpet och den förkortade linjelängden är speciellt utformade så att en enda utbildad operatör kan övervaka utdelning, extruderingsparametrar och upptagning utan att behöva en andra person stationerad vid en separat kontrollpunkt.
Vad är det typiska motoreffektområdet för dessa maskiner?
Mindre 65 mm skruvenheter använder vanligtvis 15 kW till 22 kW huvuddrivmotorer, medan 90 mm till 100 mm skruvenheter som används för tjockare tråd vanligtvis kräver 30 kW till 45 kW för att bibehålla stabil effekt under belastning.
Offrar en kompakt maskin utgående hastighet jämfört med en standardlinje?
Inte nämnvärt för tunnare mätare. Med spraykylning eller flerzonstråg kan kompakta ledningar som löper med ledningar under 4 mm nå 80 till 400 meter per minut, jämförbart med standardlinjer i samma mätområde, även om större diametrar över 10 mm fortfarande gynnar längre standardkylsektioner.
Hur lång tid tar en typisk material- eller färgbyte?
Med en mellannivå PLC och lagrade recept tar övergången i allmänhet 8 till 12 minuter. Maskiner med avancerad sluten-loop-kontroll och nätverksreceptlagring kan ta detta under 5 minuter.
 Släkt Produkter








