Hem / Nyheter / Mediainformation / Extruderingsmaskin för tråd och kabel: hur det fungerar och hur man väljer

Mediainformation

Extruderingsmaskin för tråd och kabel: hur det fungerar och hur man väljer

Mediainformation 2026-06-15
Kärnteknik

Vad är en extruderingsmaskin i tråd- och kabelproduktion

En extruderingsmaskin - närmare bestämt en tråd och kabel extruder — är den centrala utrustningen som används för att applicera ett kontinuerligt lager av isolerings- eller mantelmaterial på en metallledare. I praktiska termer betyder det att man smälter en termoplastisk förening som PVC, XLPE eller LSZH inuti en uppvärmd tunna, och sedan tvingar det smälta materialet genom en korshuvud som lindar det jämnt runt en rörlig koppar- eller aluminiumtråd. Resultatet är en isolerad ledare som produceras i ett enda, oavbrutet pass med hastigheter som kan överstiga 1 200 meter per minut på finmätiga datakabellinjer.

Extruderingsmaskinen är ryggraden i varje tråd- och kabelfabrik över hela världen. Utan den kan råkoppar- eller aluminiumledare inte isoleras, och ingen färdig kabel - oavsett om det är en nätsladd, en Cat 6A Ethernet-kabel eller en undervattens-högspänningsledning - kan tillverkas. Varje tråd- och kabelextruder utför samma grundläggande uppgift: att omvandla solida plastpellets eller pulver till ett exakt kontrollerat smältflöde, och sedan avsätta det flödet på en ledare med konsekvent väggtjocklek, koncentricitet och ytkvalitet.

Den kritiska skillnaden mellan en tråd- och kabelextruder och en generisk plastextruderingsmaskin är tvärhuvudsformaggregatet. Medan en standardprofilextruder trycker material rakt genom en fast form, omdirigerar en tråd- och kabelextruder smältan 90 grader (eller in-line i vissa konfigurationer) för att omge en rörlig ledare. Denna korshuvuddesign är vad som gör trådisolering möjlig vid produktionshastigheter - och vad som gör konstruktionen av en tråd- och kabelsträngsprutmaskin både mer komplex och mer specialiserad än någon annan kategori av plastmaskin.

1 200 m/min Max linjehastighet för finmätad datakabel
±0,01 mm Måtttolerans på premiumkabelprodukter
35–40 % Andel av kabelisoleringsvolymen med PVC globalt

Hur a Extruder för tråd och kabel Fungerar: Den kompletta processen

Att förstå hur en extruderingsmaskin fungerar från början till slut är viktigt för alla som utvärderar, köper eller underhåller en tråd- och kabelextruderingslinje. Processen är kontinuerlig - till skillnad från formsprutning, stoppar en korrekt körande extruder aldrig mitt i produktionen - och varje delsystem matas direkt in i nästa.

01

Pay-Off och Conductor Feed

Den blottade koppar- eller aluminiumledaren spolar ut från en rulle på avbetalningsenheten, passerar genom en plattång för att ta bort spoluppsättningen och valfritt genom en förvärmare som värmer ledarytan till 60–120°C. Förvärmning förbättrar vidhäftningen mellan isolering och ledare, vilket är särskilt viktigt för XLPE-strömkabel där blandningen måste binda till metallytan.

02

Matning och mjukgöring i fatet

Pellets eller pulver faller från behållaren in i matarhalsen på baksidan av extrudercylindern. Den roterande skruven transporterar materialet framåt genom gradvis hetare cylinderzoner - för standard PVC sträcker sig dessa från 150°C vid matningszonen till 180°C nära formen. Skruvgeometrin avgör hur noggrant blandningen smälts och homogeniseras. För PVC är en skruv med ett L/D-förhållande på 20:1 till 25:1 och ett kompressionsförhållande nära 3:1 standard. XLPE för mellanspänningskabel kräver en längre 30:1 L/D-skruv för att förhindra för tidig tvärbindning i pipan.

03

Crosshead Die — Applicering av isolering på ledaren

Den smälta föreningen lämnar pipan och går in i tvärhuvudet, där den omdirigeras runt den inkommande ledaren. En torped eller deflektor inuti tvärhuvudet delar upp smältflödet och konvergerar det jämnt runt tråden. Det finns två verktygssätt: tryckverktyg , där smältan kommer i kontakt med ledaren inuti formen under tryck (används för isoleringsapplikationer som kräver vidhäftning, såsom XLPE-strömkabel), och rörverktyg , där smältan kommer ut som ett rör som dras ner på ledaren efter formen (vanligt för löst sittande mantel på flerkärniga kablar).

04

Kylning, mätning och upptagning

Den nyisolerade ledaren går in i ett vattenkylningstråg. En 1 mm vägg PVC-ledare som går med 200 m/min kräver vanligtvis 20–30 meter aktiv kylning för att stelna helt utan dimensionsavdrift. Laserdiametermätare, gnisttestare (1 kV till 15 kV beroende på isoleringsklass) och kapacitansmonitorer körs kontinuerligt inline. En kapstan-haul-off-enhet styr linjehastigheten med ±0,1 % hastighetsprecision innan den färdiga kabeln lindas upp på en upprullningsrulle.
Typer av tråd- och kabelextruderkonfigurationer

Alla extruderingsmaskiner är inte konstruerade på samma sätt. Konfigurationen av tråd- och kabelextrudern - enkelskruv, tandem, samextrudering - bestämmer direkt vilka produkter som kan tillverkas, med vilken hastighet och till vilken kapitalkostnad. Att välja fel konfiguration för ett produktsortiment leder till kvalitetsproblem, överdriven stilleståndstid eller onödiga investeringar.

Vanliga tråd- och kabelextruderkonfigurationer och typiska driftsparametrar (Källa: industritekniska specifikationer från Davis-Standard, Rosendahl Nextrom och Gemwell)
Extruder typ Skruvdiameter Primär tillämpning Typisk Max linjehastighet
Enkelskruv (slät hål) 25–150 mm PVC-isolering och mantel Upp till 800 m/min (fin mätare)
Enkelskruv (räfflade matning) 45–120 mm HDPE, LSZH, PP-föreningar Upp till 600 m/min
Tandem dubbel extruder Två skruvar, 45–90 mm vardera Dubbelskiktsisolering och jacka Upp till 500 m/min
Trippel co-extruderingslinje Tre extrudrar, 60–200 mm MV/HV XLPE med halvledande skärmar 3–10 m/min (stor strömkabel)
Höghastighets fin tråd (parade extrudrar) 30–45 mm per huvud Cat 6A, Cat 8, koaxialkabel Över 1 000 m/min

Single-Screw Extruder: The Industry Workhorse

Den enskruvade tråd- och kabelextrudern står för huvuddelen av den globala isoleringsproduktionen i volym. En 60 mm enkelskruvsextruder som körs med 120 rpm kan leverera 180–220 kg/h PVC-blandning, tillräckligt för att belägga 1,5 mm² byggtråd med 400 m/min. Enkelheten med ett arrangemang med en enda skruv och cylinder innebär snabbare skruvbyte för produktövergångar, lägre reservdelslager och okomplicerad felsökning – fördelar som tillverkare av stora volymer av byggnadstråd värdesätter högt.

Co-Extrusion och Tandem Lines: Multi-Layer Efficiency

För kablar som kräver två eller flera diskreta lager – XLPE-isolering med en sammanfogad PVC-mantel, eller en bilkabel med en färgad identifieringsremsa över en vit basblandning – matar tandem- eller samextruderingskonfigurationer separata föreningar till ett dubbelkanals- eller trippelkanaligt tvärhuvud. Detta eliminerar behovet av en omspolningspassage mellan skikten, vilket minskar bearbetningskostnaderna med 15–25 % på flerskiktsprodukter. Trippel samextrudering är obligatoriskt för mellanspännings XLPE-kabel, där de inre och yttre halvledande skärmarna måste binda till isoleringen medan de fortfarande är smälta, utan föroreningar vid gränssnitten.

Material bearbetade på en tråd- och kabelextruder

Sammansättningsfamiljen som bearbetas definierar extruderingsmaskinens hela specifikation - skruvgeometri, fatmetallurgi, temperaturprofil och kylkapacitet. Olika isoleringsmaterial beter sig väldigt olika under extrudering och att köra fel blandning på en oförberedd tråd- och kabelsträngsprutmaskin resulterar i försämrad produktion, höga skrothastigheter eller skador på utrustningen.

PVC

Polyvinylklorid (PVC)

PVC står för ungefär 35–40 % av all kabelisoleringsvolym globalt. Den bearbetas lätt mellan 160–190°C och accepterar ett brett utbud av mjukgörare och flamskyddade förpackningar. Nyckelutmaningen är termisk känslighet — över 200°C eller under överdriven skjuvning bryter PVC ned och frigör väteklorid, vilket fräter på cylindern och tvärhuvudet. Standardskruvar för PVC använder ett kompressionsförhållande på 2,5–3,0:1 med polerade krompläterade gängor.

XLPE

Tvärbunden polyeten (XLPE)

XLPE är standardisoleringen för mellanspänning (1–35 kV) och högspänningskablar. Tvärbindningsreaktionen måste ske efter munstycket - inte inuti extrudercylindern - vilket begränsar skruvdesign för att undvika överdriven skjuvupphettning. Torrhärdande kväverör håller temperaturer över 200°C för peroxidsystem. Silane-XLPE-system använder en enklare tråd- och kabelextruder men kräver en postextruderingsbastu eller varmvattenbad för att slutföra tvärbindningsreaktionen.

LSZH

Låg rök noll halogen (LSZH)

LSZH-föreningar innehåller mineralfyllmedel - aluminiumtrihydrat (ATH) eller magnesiumhydroxid - vid belastningar på 50–65 viktprocent, vilket gör dem mycket nötande med betydligt högre smältviskositet än PVC. Tråd- och kabelsträngsprutmaskiner som kör LSZH kräver bimetalliska trummor (minst 60 HRC slityta), härdade legeringsskruvar och större korshuvuden. Produktionshastigheterna är 20–30 % lägre än motsvarande PVC-körningar. LSZH är obligatoriskt enligt IEC 60332 och EN 50266 brandstandarder för tunnlar, marina fartyg och offentliga byggnader.

TPU

TPE och termoplastisk polyuretan (TPU)

TPE och TPU har vuxit snabbt inom fordonsindustrin, robotteknik och bärbara verktygskabelapplikationer, och ersätter vulkaniserat gummi i många högflexibla användningsområden. De är extruderbara på vanliga tråd- och kabelsträngsprutmaskiner med blygsam skruvmodifiering, bearbetas vid 190–220°C och eliminerar vulkaniseringssteget helt. TPU erbjuder enastående nötningsbeständighet - 10 till 50 gånger högre än PVC - vilket gör den till den föredragna manteln för dragkedjekablar och industriella robotkablar som böjer miljontals cykler under livslängden.

FEP

Fluoropolymerer (FEP, ETFE, PTFE)

Fluoropolymerisolerade kablar tjänar flyg-, militär- och högtemperaturindustritillämpningar som kräver kontinuerlig service vid 150–260°C. FEP och ETFE är smältbearbetningsbara på specialiserade tråd- och kabelsträngsprutmaskiner med PTFE-fodrade smältbanor eller nickellegeringskonstruktion, eftersom fluorpolymerer är korrosiva för standardstål vid bearbetningstemperaturer på 340–380°C. PTFE i sig kräver ram (klistra) extrudering snarare än skruvextrudering. Davis-Standards dedikerade fluorpolymerlinjer hanterar ledarstorlekar från 10 AWG till 30 AWG med väggtjocklekar från 0,076 till 0,30 mm.

HDPE

HDPE och skummade dielektriska föreningar

Högdensitetspolyeten – både fast och fysiskt skummad – är den isolering som väljs för strukturerad datakabel (Cat 5e, Cat 6, Cat 6A, Cat 8) och koaxialkabel. Skumning med kväveinjektion eller ett kemiskt jäsmedel minskar dielektricitetskonstanten från 2,3 (fast HDPE) till 1,5–1,8, vilket är det som gör att Cat 6A-kabeln når 500 MHz bandbredd. Diameterkontroll på en skummad isoleringstråd och kabelextruder måste vara tätare än ±0,005 mm för att bibehålla kabelimpedansen inom ±3 ohm-toleransen enligt TIA-568-standarderna.

Kritiska kvalitetsparametrar som definierar extruderingsmaskinens prestanda

Kvalitet i tråd- och kabelsträngsprutning är inte en enda variabel – det är den samtidiga styrningen av flera inbördes beroende parametrar, ofta genom automatisering med sluten slinga på moderna extruderingsmaskiner. Att förstå vilka parametrar som betyder mest, och hur de förhåller sig till varandra, är nyckeln till att köra en högavkastande tråd- och kabelextruderoperation.

Excentricitet och väggtjocklekslikformighet

Excentricitet — ledarens off-center position i isoleringen — bestämmer direkt kabelns dielektriska hållfasthet och dess förmåga att klara högspänningsmotståndstester. IEC 60227 specificerar att för en 1,5 mm² PVC-byggnadstråd med 0,7 mm nominell väggtjocklek, får den minsta väggen vid någon punkt inte falla under 80 % av nominellt . Detta innebär att maximal tillåten excentricitet är ±0,14 mm på en 0,7 mm vägg. För att uppnå detta konsekvent vid 500 m/min krävs ett koncentricitetskontrollerat tvärhuvud med stansande bultar, en uppströms ledarstyrning och en in-line kapacitansmonitor som matar tillbaka till tvärhuvudets ställdon.

Smälttemperatur och smälttrycksstabilitet

Smälttrycket vid formhuvudet är den primära realtidsindikatorn för processstabilitet på en tråd- och kabelextruder. Tryckfluktuationer orsakade av skruvförslitning, inkonsekvent pelletsmatning eller slitna skruvgångar uppträder direkt som diametervariation i den färdiga kabeln. En stabil extruderingsmaskin håller smälttrycksvariationen under ±2 bar vid stationärt tillstånd. Vissa precisionslinjer installerar en kugghjulspump mellan extrudern och tvärhuvudet för att frikoppla skruvens utmatningsvariation från munstyckstrycket, vilket möjliggör diameterkontroll till ±0,003 mm - ett krav för precisionskoaxial- och fiberoptiska kabelapplikationer.

Barrel Zone Temperature Control

En typisk tråd- och kabelextrudercylinder har fyra till sex oberoende kontrollerade temperaturzoner. För PVC stiger dessa från cirka 150°C vid matningszonen till 180°C nära munstycket. Precisions-PID-regulatorer håller varje zon inom ±1°C, eftersom en 5°C drift i smälttemperatur översätts direkt till viskositetsvariationer och väggtjockleksspridning. Felaktiga värmeband och termoelement är en vanlig orsak till temperaturzonavvikelser som ofta feldiagnostiseras som sammansatta eller skruvproblem - förebyggande byte av termoelement var 12–18:e månad är bästa praxis.

Line Speed och Capstan Control

Capstan-avdragningsenheten ställer in neddragningsförhållandet och styr direkt den slutliga isoleringsdiametern. En servodriven kapstan med återkoppling av dansrullens spänning reagerar på diametermätaravläsningar inom 50–100 ms på moderna CNC-linjekontroller. Hastighetsreglering bättre än ±0,1 % hastighetsvariation är avgörande för tunnväggig isolering, där en 0,5 % hastighetsförändring ger mätbar diameterändring. Linjehastigheten är också den primära genomströmningsspaken: en fördubbling från 200 till 400 m/min fördubblar produktionen på samma strängsprutningsmaskin, så kapstanstabiliteten påverkar direkt produktionsekonomin.

Ytkvalitet och gnisttest

Ytdefekter - bubblor, gropar, ränder eller grov textur - kan resultera i elektriska fel vid gnisttestning. Bubblor orsakas oftast av sammansatt fuktighet över 0,05 % (löses genom att förtorka pellets vid 70–80°C i 2–4 timmar) eller flyktiga tillsatser i substansen. Ränder indikerar vanligtvis nedbrutet material eller förorening i korshuvudets döda zoner. Branschens riktmärke för volymisoleringslinjer är en kontinuerlig gnisttest genomgångshastighet ovan 99,8 % av alla testade längder.

Komplett tråd- och kabelextruderlinjelayout: Från pay-off till take-up

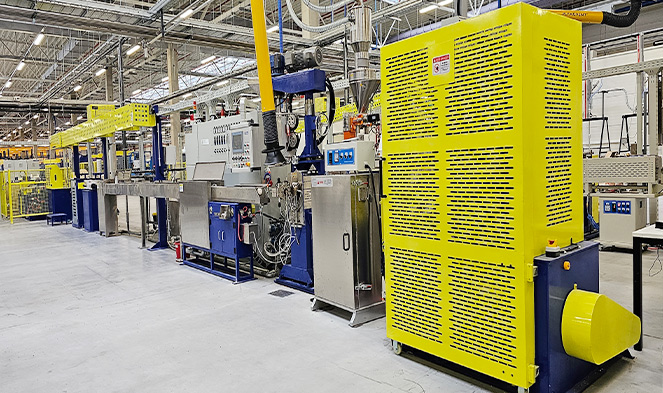
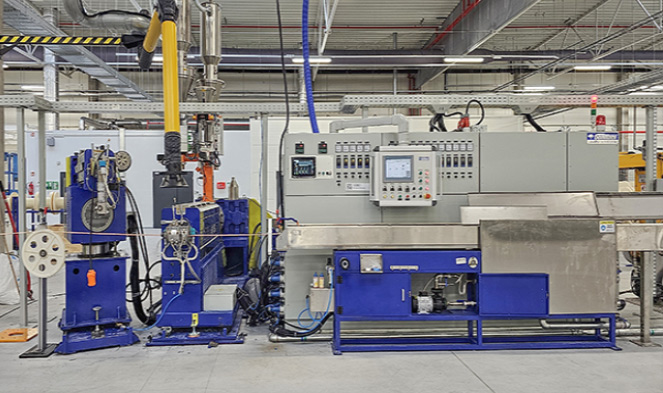
En tråd- och kabelextruder är aldrig en fristående maskin. Den sitter i mitten av en komplett extruderingslinje vars layout - från pay-off rulle till färdig kabelupptagning - bestämmer startskrot, bytestid och slutlig dimensionell konsistens. Den totala ledningslängden sträcker sig från 20 meter för en isoleringsledning för en liten byggnadstråd till över 150 meter för en mellanspännings XLPE-ledning med kvävehärdningsrör.

  1. Pay-off enhet — håller den nakna ledarrullen (upp till 3 000 kg för stora strömkablar) med en spänningskontrollerad dansarm. Aktiva utdelningar med servodrift bibehåller konstant spänning även under haspelacceleration.
  2. Plattång och förvärmare — rätar ut lindad ledare och tar bort ytoxidation. Förvärmning till 60–120°C är standard för XLPE-strömkabel för att förbättra isoleringens vidhäftning.
  3. Tråd- och kabelextruder med tvärhuvud — kärnenheten. Cylinderlängd, skruvdiameter och tvärhuvudshål dimensioneras för den specifika blandningen och produktsortimentet som tillverkas.
  4. Kyltråg — typiskt två till tre seriella vattenkylningssektioner med sjunkande temperatur (varm, varm, kall) för att undvika termisk chock och kvarvarande spänning i isoleringsväggen.
  5. Inline mätning — laser OD-mätare, kapacitansmonitor, gnisttestare och valfritt en röntgenväggtjockleksskanner för precisionskabelprodukter. Alla instrument matar data till linje-PLC för sluten kretsstyrning.
  6. Capstan och dansare — Servodriven avdragning som bibehåller linans spänning och hastighet till bättre än ±0,1 % hastighetsvariation.
  7. Markeringsenhet — bläckstråle- eller graveringsenhet applicerar mätmärken, spänningsklasser, färgkodning och identifieringstext på isoleringens eller mantelns yttre yta.
  8. Upptagning och upprullning — spolupprullare eller trumvridare, med automatisk kapning och överföring på ackumulatorförsedda linjer för att undvika produktionsstopp vid haspelbyte.

Felinriktning mellan pay-off och tvärhuvud med så lite som 2–3 mm vid hög hastighet orsakar ledarvibrationer och excentricitetsspikar som är svåra att korrigera utan en linjeavstängning. Alla enheter måste monteras på en styv stålbasram och noggrant inriktad under installationen.

Extruderingsdefekter på tråd- och kabelsträngsprutarlinjer: Orsaker och korrigeringar

Även välskötta tråd- och kabelsträngsprutningslinjer stöter på produktionsdefekter. Att identifiera feltypen och snabbt identifiera dess grundorsak är skillnaden mellan ett kort korrigeringsintervall och timmars skrotproduktion. Tabellen nedan täcker de vanligaste defekterna på extruderingsmaskiner i branschen.

Vanliga tråd- och kabelsträngsprutningsdefekter, grundorsaker och korrigerande åtgärder (Källa: Gemwell Electrical Machinery teknisk referens, 2026)
Defekt Vanligaste orsaken Korrigerande åtgärd
Diametervariation (cyklisk) Skruvsvall, sliten skruvspets, instabilt smälttryck Installera kugghjulspump; inspektera och byt ut slitna skruvkomponenter
Bubblor och hålrum i isolering Föreningens fuktighet över 0,05%; nedbrytning av flyktiga mjukgörare Förtorkad blandning 2–4 timmar vid 70–80°C; granska tillsatspaket
Grov yta (hajskinn) Smältbrott på grund av överdriven skjuvhastighet i formväggen Öka formtemperaturen; minska linjehastigheten; lägga till processhjälpmedel
Hög excentricitet Ledarvibrationer; felinriktad formspets; slitet styrrör Återcentrera tvärhuvudet; byt ut styrröret; kontrollera ledarspänningen
Ränder och missfärgning Nedbrutet material i crosshead-döda zoner Rensa tvärhuvudet; demontera och rengöra; inspektera döda zoner
Gnisttestfel (nålhål) Kontaminering i förening; bubblor; tunn fläck från excentricitet Skärmblandning; ta itu med excentricitetsfrågan; förbättra materialhanteringens renhet

Hur man väljer rätt extruderingsmaskin för din tråd- och kabelproduktion

Att välja en tråd- och kabelextruder kräver att man arbetar igenom en strukturerad uppsättning specifikationer innan man kontaktar någon tillverkare. Fel maskinval – underdimensionerad skruv, felaktigt L/D-förhållande, otillräcklig kylning eller otillräcklig linjehastighet – kan inte helt kompenseras av driftsjusteringar. Definiera följande parametrar innan du begär offerter:

Konduktörens storleksområde

Definiera minsta ledartvärsnitt (t.ex. 0,1 mm² för datakabel) och maximum (t.ex. 300 mm² för strömkabel). Detta intervall bestämmer den erforderliga hålstorleken för tvärhuvudet, valet av form och spets, och om ett enda tvärhuvud kan täcka hela området eller om flera tvärhuvuden behövs.

Sammansatt familj och väggtjocklek

PVC, LSZH och XLPE kräver var och en olika skruvgeometri. Den minsta väggtjockleken i produktsortimentet driver valet av form- och spetsgeometri och målet för neddragningsförhållandet (DDR). Om DDR 2.5 överskrids på LSZH kan det leda till smältbrott, vilket resulterar i ytfel vid gnisttestning.

Måleffekt i kg/h

Beräkna måleffekt från linjehastighet multiplicerat med den linjära vikten av den isolerade kabeln vid nominella dimensioner. Denna beräkning dimensionerar extruderskruvens diameter och drivmotor. En 60 mm tråd- och kabelextruder som körs med 120 rpm levererar cirka 180–220 kg/h PVC-blandning – tillräckligt för 1,5 mm² byggtråd med 400 m/min.

Erforderliga dimensionstoleranser

Standardtoleranser för byggnadstrådar enligt IEC 60227 kan uppnås med återkoppling av grundläggande diametermätare. Fordonskabel enligt ISO 6722 eller krav på ledningar för flygindustrin kräver en kugghjulspump och röntgenväggstjockleksmätning. Definiera den snästa toleransen i produktsortimentet och dimensionera instrumenteringen därefter - eftermontering av en kugghjulspump efter installationen är möjlig men ökar kostnaden och stilleståndet.

Antal lager som krävs

Enskiktsisolering använder en extruder. Dubbla lager (isolering plus mantel) kräver antingen en tandemlinje med två strängsprutmaskiner i sekvens eller ett korshuvud för samextrudering. Trippel samextrudering för mellanspännings XLPE-kabel med halvledande skärmar kräver tre extruderare som matar ett enda trekanaligt tvärhuvud - en helt annan plattform än en byggnadskabel.

Automationsnivå och budget

En helautomatiserad tråd- och kabelextruderlinje med diameterkontroll med sluten slinga, automatiskt rullbyte och recepthantering minskar startskrot och arbetskostnad med 30–60 % jämfört med manuell drift. Priserna på installerade linjer för en allmän PVC/LSZH-byggnadstrådlinje (60 mm extruder, 25:1 L/D, kugghjulspump, lasermätare) sträcker sig från 300 000 USD till 800 000 USD. XLPE-mellanspännings-trippelsamsträngsprutningslinjer börjar från 2 miljoner USD och överstiger 8 miljoner USD för vertikala vertikala konfigurationer med fullständig torrhärdning av VCV. (Källa: Gemwell industrireferens, 2026)

Tråd- och kabelextrudertillämpningar inom viktiga industrisektorer

Samma grundläggande extruderingsmaskinsteknik tjänar radikalt olika branscher, var och en med sina egna blandningskrav, dimensionstoleranser och produktionsekonomi. Att förstå applikationskontexten är lika viktigt som att förstå själva maskinen.

Automotive

Kablar för fordonsledningar

Kabelnätsanläggningar för fordon är bland de mest krävande miljöerna för tråd- och kabelextruderlinjer, med trådmått från 0,13 mm² till 6 mm² och linjehastigheter på 600–1 200 m/min på finmätare. Väggtjocklekar så låga som 0,15 mm på 0,13 mm² ledare kräver diameterkontroll till ±0,005 mm eller bättre. Blandade val inkluderar PVC (standard), XLPE och ETFE för zoner nära motorn som kräver kontinuerliga 125°C eller 150°C. Färgkodad isolering är avgörande för montering av kabelnät, vilket kräver inline kolorimetrisk verifiering. Davis-Standards extruderingslinjer för fordonstråd täcker ledare från 19 till 24 gauge för lågspänningssignaler och styrtrådar.

Kraftinfrastruktur

Medel- och högspänningskabel

I motsatt skala använder undervattensströmkabel och extrahögspänningskabel de största tråd- och kabelextruderkonfigurationerna som finns tillgängliga. Ledartvärsnitt från 500 mm² till 2 500 mm² kräver trippel co-extruderingslinjer som applicerar den inre halvledande skärmen, XLPE-isoleringsväggen (15–25 mm tjock) och den yttre halvledande skärmen i en enda passage med 3–10 m/min. Isoleringsrenhet vid 220–525 kV kabelklass är extraordinär – metalliska partiklar större än 125 mikron i XLPE är förbjudna, vilket kräver ultraren blandningshantering och renrumsmonteringsområden runt tvärhuvudet. Med över 250 installerade byggtrådsystem över hela världen är Davis-Standard en av de erkända ledarna för detta segment.

Data och telekom

Data och telekommunications Cables

Strukturerad kablage för Cat 6A och Cat 8 Ethernet, och koaxialkabel för bredbandsdistribution, prioriterar kapacitanslikformighet och impedanskontroll snarare än spänningsmotstånd. Solid-core Cat 6A använder skummad FEP eller solid HDPE-isolering vid 0,25–0,35 mm vägg på 0,57 mm ledare, producerad i 800–1 000 m/min. Skumningsprocessen – fysisk skumning med kväveinjektion eller kemisk skumning med azodikarbonamid – reducerar dielektricitetskonstanten från 2,3 (fast HDPE) till 1,5–1,8, vilket möjliggör en bandbredd på 500 MHz. Diameterkontroll på en skummad isoleringstråd och kabelextruder måste uppnå bättre än ±0,005 mm för att hålla impedansen inom ±3 ohm-toleransen enligt TIA-568-standarder.

EV-laddning

Laddningskablar för elfordon

EV DC snabbladdningskablar hanterar kontinuerlig ström upp till 500 A vid 1 000 V DC, med böjradier under 30 mm vid -40°C — en kombination som kräver flexibla TPU- eller silikonhöljen applicerade på flerskikts tråd- och kabelextruderlinjer. Vätskekylda konstruktioner lägger till en skiktkomplexitet, med isolering extruderad över ett kopparrör som bär kylvätska. Extruderingsmaskinlinjerna för denna produkt måste hantera flera samtidiga lager samtidigt som de bevaras flexibilitetsegenskaperna som gör att kabeln kan hänga, rygga tillbaka och böjas tusentals gånger vid fältanvändning. Den globala efterfrågan på laddningskabel för elbilar förväntas växa med över 20 % CAGR fram till 2030, vilket driver på betydande nya investeringar i tråd- och kabelextruderkapacitet över hela världen.

Underhållspraxis som förlänger tråd- och kabelextruderns livslängd

En tråd- och kabelextruder är en kapitalintensiv tillgång, med installationskostnader från 300 000 USD till över 8 miljoner USD beroende på konfiguration. Korrekt underhåll översätts direkt till drifttid, produktkvalitet och livslängd mätt i år snarare än månader. Tillvägagångssätten nedan representerar den standard som används av tillverkare av högkapacitetsledningar och kablar globalt.

Övervakning av skruv- och fatslitage

Mät cylinderhålets diameter och skruvens diameter var 6–12:e månad med hjälp av kalibrerade instrument. När det diametrala spelet mellan skruv och cylinder överstiger 0,4–0,6 mm (beroende på skruvdiameter), sjunker utgångskonsistensen och läckageflödet ökar, vilket orsakar tryckfluktuationer som uppträder som diametervariationer i den färdiga kabeln. Att byta skruven innan cylindern når samma slitage är vanligtvis mer kostnadseffektivt än att byta ut båda samtidigt.

Korshuvudrengöringsfrekvens

LSZH och pigmenterade föreningar kräver demontering och rengöring var 8–24:e produktionstimme för att avlägsna nedbrutet material från döda zoner i formen och torpeden. Standard PVC naturlig blandning på en ren linje kan köra 200–500 timmar mellan fullständiga rengöringar. En schemalagd spolcykel med en värmestabil spolmassa före varje avstängning tar bort rester utan demontering och förlänger serviceintervallet avsevärt.

Inspektion av värmeband och termoelement

Felaktiga värmeband och termoelement orsakar temperaturzonavvikelser som ofta feldiagnostiseras som sammansatta eller skruvproblem på tråd- och kabelextrudern. Inspektera värmarklämmorna för att lossna och varma punkter varje kvartal. Byt ut termoelement förebyggande var 12–18:e månad — kostnaden för ett termoelement är trivial jämfört med skrotet som genereras av en enda temperaturzon som går utom kontroll på en XLPE-linje.

Drive och växellåda Service

Extruderväxellådor arbetar under höga, cykliska vridmomentbelastningar. Följ OEM-specificerade växellådsoljebytesintervall, vanligtvis var 4 000–8 000 drifttimme. Vibrationsanalys på växellådan två gånger per år identifierar lagerslitage före katastrofala fel. Ett fel på växellådan på en höghastighetskabel- och kabelsträngsprutningslinje orsakar timmar till dagar av oplanerad stilleståndstid och potentiell skada på skruvaxeln.

Kalibrering av mätare och verifiering av gnisttestare

Laserdiametermätare kräver kalibrering mot spårbara referensmål varje månad. Gnisttestare måste verifieras mot en känd konstgjord defekt (ett kontrollerat nålhål i isoleringen) i början av varje produktionsskift. En okalibrerad gnisttestare som missar verkliga misslyckanden är farligare än ingen testare alls, eftersom den skapar falskt förtroende för produktkvaliteten vid leverans av defekt kabel.

Kylning genom vattenkvalitet

Kylvatten ackumulerar biologisk tillväxt, kalkavlagringar och extraherbara mjukgörare över tiden. Bioförorening inuti ett kyltråg kan förorena kabelytan med organiska avlagringar som visar sig som ytränder eller vidhäftningsfel. Håll vattenledningsförmåga, pH och biocidnivåer inom specifikationen. Genomför tömnings- och rengöringscykler på trågsystemet kvartalsvis, eller oftare på PVC-ledningar där mjukgörarextraktionen i vattnet är hög.

Skruv- och cylinderspecifikation för olika kabelföreningar

Skruven och cylindern är de mest mekaniskt kritiska komponenterna i alla tråd- och kabelsträngsprutmaskiner. Deras geometri, metallurgi och ytbehandling avgör produktionshastighet, sammansättningshomogenitet, tryckstabilitet och livslängd. Att specificera rätt skruv för målblandningsfamiljen är inte valfritt – att köra en PVC-skruv på en XLPE-blandning eller en LSZH-blandning ger kvalitetsproblem som inte kan lösas genom att justera temperatur- eller hastighetsprofiler.

Rekommenderade skruv- och cylinderspecifikationer efter blandningsfamilj för tråd- och kabelextruderapplikationer
Compound L/D-förhållande Kompressionsförhållande Fatfoder Skruvyta Processtemperaturintervall
PVC 20:1 till 25:1 2,5–3,0:1 Standard bimetall Kromad, polerad 150–190°C
XLPE 25:1 till 30:1 2,0–2,5:1 Standard bimetall Nitridbehandlad legering 200–220°C
LSZH/HFFR 25:1 till 36:1 2,0–2,8:1 Hög slitage bimetallic (60 HRC min) Härdat höglegerat stål 180–210°C
TPU/TPE 20:1 till 24:1 2,5–3,5:1 Standard bimetall Nitridbehandlad 190–220°C
FEP/ETFE 20:1 till 24:1 3,0–4,0:1 PTFE-fodrad eller nickellegering Nickellegering 340–380°C

L/D-förhållandet (längd-till-diameter) är en av de mest omdiskuterade parametrarna i tråd- och kabelextruderspecifikationer. Längre skruvar ger längre uppehållstid för smältning och homogenisering, vilket är fördelaktigt för svåra föreningar som LSZH med 50–65 % fyllmedelsbelastning. Men längre skruvar ökar också skjuvvärmetillförseln, vilket kan utlösa för tidig tvärbindning i XLPE eller nedbrytning i värmekänslig PVC. Vissa leverantörer erbjuder skruvar med en L/D på 36:1 speciellt för fysiska skumningstillämpningar där exakt materialblandning och smältning är avgörande. Rätt val beror alltid på den specifika föreningen som bearbetas, inte på en enda universell rekommendation.

v