 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Vad betyder tråd och kabel egentligen?
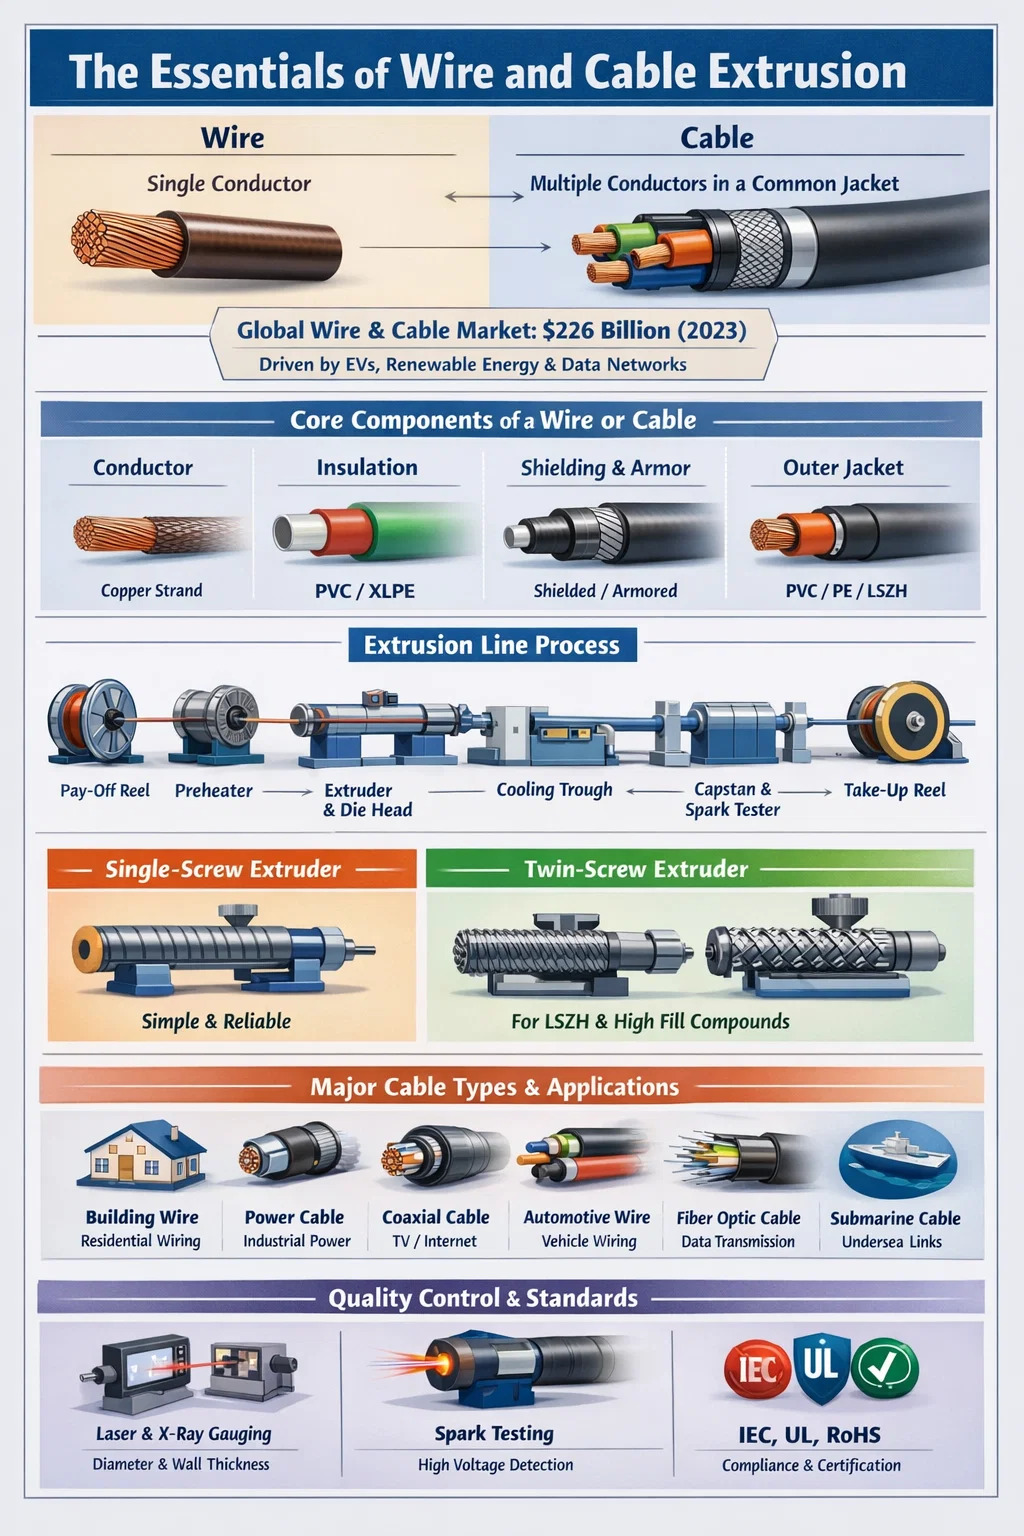
Tråd och kabel är ryggraden i modern elektrisk infrastruktur, men många använder dessa två termer omväxlande när de är tekniskt åtskilda. En tråd är en enda ledare - vanligtvis en metallsträng, oftast koppar eller aluminium - medan en kabel är en sammansättning av två eller flera ledare grupperade i en gemensam mantel eller mantel. Denna distinktion har enorm betydelse för tillverkning, installation och efterlevnad av regelverk.
Rent praktiskt kan en blank koppartråd användas för jordning, medan en flerkärnig PVC-isolerad kabel bär ström i ett bostadshus. Den globala tråd- och kabelmarknaden värderades till ungefär 226 miljarder USD 2023 och förväntas växa stadigt, driven av urbanisering, utbyggnad av elbilsinfrastruktur och projekt för förnybar energi. Att förstå skillnaden mellan tråd och kabel är grundläggande för att välja rätt material, tillverkningsprocess och utrustning – inklusive rätt tråd- och kabelextruder.
Kärnkomponenter: Vad utgör en tråd eller kabel
Oavsett om du tittar på en enkel anslutningskabel eller en högspänningskabel, följer den grundläggande strukturen ett konsekvent mönster. Varje lager har en specifik skyddande eller funktionell roll.
Konduktör
Ledaren är den elektriskt aktiva kärnan. Koppar är fortfarande det dominerande materialet på grund av dess konduktivitet (cirka 58 MS/m), men aluminium används ofta i luftledningar på grund av dess lägre kostnad och lägre vikt. Ledare kan vara solida eller tvinnade. Trådade ledare ger bättre flexibilitet och är att föredra i applikationer där kablar ofta böjs eller flyttas.
Isolering
Isolering omger varje ledare för att förhindra elektriskt läckage och kortslutning. Vanliga isoleringsmaterial inkluderar PVC (polyvinylklorid), XLPE (tvärbunden polyeten), LSZH (halogen med låg rökhalt) och gummiblandningar. Valet beror på driftspänning, temperaturområde och miljöförhållanden. XLPE-isolering kan hantera temperaturer upp till 90°C kontinuerligt och upp till 250°C under kortslutningsförhållanden , vilket gör den till standard i mellan- och högspänningskablar.
Skärmning och rustning
Vissa kablar har metallisk skärmning (koppartejp, aluminiumfolie eller flätade ledningar) för att blockera elektromagnetiska störningar. Pansarkablar lägger till ett lager ståltråd eller ståltejp för mekaniskt skydd i underjordiska eller industriella applikationer.
Ytterjacka
Ytterjackan är det sista skyddsskiktet som håller ihop allt och ger motstånd mot fukt, kemikalier, UV-strålning och mekanisk nötning. PVC är det vanligaste mantelmaterialet globalt, även om PE (polyeten) och TPU (termoplastisk polyuretan) växer och används för specialtillämpningar.
Huvudtyper av tråd och kabel och deras tillämpningar
Tråd- och kabelindustrin täcker ett enormt utbud av produkttyper. Varje kategori är designad för en specifik uppsättning av elektriska, mekaniska och miljökrav.
| Kabeltyp | Typisk tillämpning | Isolering Material | Spänningsintervall |
|---|---|---|---|
| Byggtråd (NM-B, THHN) | Kabeldragning för bostäder | PVC/nylon | Upp till 600V |
| Strömkabel | Industriell kraftdistribution | XLPE / EPR | 1kV – 500kV |
| Koaxialkabel | TV, internet, RF-signal | Skum PE / Solid PE | Låg spänning |
| Biltråd | Kabelnät för fordon | PVC / XLPE / TPU | 12V – 800V (EV) |
| Fiberoptisk kabel | Dataöverföring | LSZH / PE | N/A (optisk) |
| Ubåtskabel | Undervattenskraft/datalänkar | XLPE | Upp till 525kV (HVDC) |
Var och en av dessa kategorier kräver en specifik extruderingsprocess, och den tråd- och kabelextruder som används måste anpassas till materialets viskositet, erforderlig väggtjocklek och produktionshastighet.
Rollen för en Extruder för tråd och kabel inom tillverkning
Tråd- och kabelextrudern är den centrala utrustningen i produktionslinjen. Dess primära funktion är att applicera isolering, mantel eller andra polymerskikt på en ledare genom att smälta termoplast eller härdplastmaterial och trycka det genom ett munstycke runt tråden med hög hastighet. Utan en korrekt konfigurerad extruder är det omöjligt att uppnå konsekvent väggtjocklek, god vidhäftning och de mekaniska egenskaper som krävs av standarder som IEC 60228, UL 44 eller RoHS.
En typisk tråd- och kabelsträngsprutningslinje inkluderar följande komponenter som arbetar i sekvens: en utbetalningsrulle som matar den nakna ledaren, en förvärmare, själva extrudern med sitt munstyckshuvud, ett kyltråg, en kapstan eller avlägsningsenhet, en gnisttestare för detektering av defekter och en upptagningsrulle. Varje station måste vara exakt synkroniserad. Även en variation på 5 % i linjehastighet kan orsaka väggtjockleksavvikelser som inte uppfyller kraven på dimensionstolerans.
Single Screw vs. Twin Screw Extruders
Den vanligaste konfigurationen i tråd- och kabeltillverkning är enkelskruvsextruder , som gynnas för sin enkelhet, tillförlitlighet och låga underhållskostnad. Enskruvsmaskiner hanterar PVC, PE, XLPE och de flesta vanliga mantelmaterial effektivt. Skruv L/D-förhållanden (längd-till-diameter) sträcker sig vanligtvis från 20:1 till 30:1 för tråd- och kabelapplikationer.
Tvillingskruvextrudrar, både samroterande och motroterande, används när blandningen kräver intensiv blandning - till exempel vid framställning av LSZH (low-smoke zero-halogen) föreningar som innehåller höga laddningar av mineralfyllmedel som ATH (aluminiumtrihydrat). Dessa fyllmedel kan överstiga 60 viktprocent i blandningen, vilket gör en noggrann dispergering avgörande för att uppfylla brandprestandastandarder som EN 60332.
Tandem och Dual-Layer Extrusion
För kablar som kräver två distinkta polymerskikt - såsom ett halvledande skikt plus ett isoleringsskikt i mellanspänningskablar - används tandemsträngsprutning (två strängsprutmaskiner i serie) eller trippelskikts strängsprutning (tre strängsprutmaskiner som matar ett gemensamt munstyckshuvud samtidigt). Trippel samextrudering säkerställer att de tre skikten är sammanfogade medan de fortfarande är varma, vilket är viktigt för XLPE-kablar där gränssnitten måste vara rena och fria från tomrum för att förhindra partiell urladdning vid hög spänning.
Viktiga tekniska parametrar för en tråd- och kabelextruder
Vid specificering eller utvärdering av en tråd- och kabelextruder avgör flera tekniska parametrar om maskinen är lämplig för en given produkt och genomströmningskrav.
- Skruv diameter: Spänner från 30 mm för isolering av fin tråd till 150 mm eller större för tung kabelmantel. Större skruvdiametrar ger högre genomströmning men kräver mer drivkraft.
- L/D-förhållande: Ett högre L/D-förhållande ger bättre mjukning och blandning. För PVC är 24:1 till 28:1 typiskt; för PE och XLPE är 25:1 till 30:1 vanligt.
- Skruvvarvtal och uteffekt: Moderna höghastighetsextrudrar för telekomtråd kan köras med skruvhastigheter som överstiger 200 rpm, vilket uppnår linjehastigheter på 1 000 m/min eller mer för tunnväggig isolering på små ledare.
- Temperaturzoner: Pipan är uppdelad i flera oberoende kontrollerade uppvärmningszoner (vanligtvis 4 till 8). Exakt zonkontroll förhindrar termisk nedbrytning av värmekänsliga material som PVC, som börjar brytas ned över 200°C.
- Formhuvudets design: Tryckdyshuvuden och rörformhuvuden tjänar olika syften. Tryckformar skapar intim kontakt mellan isolering och ledare; rörformar lämnar ett litet luftgap och används där isoleringen inte får binda till ledaren.
- Drivsystem: AC-vektordrivningar med återkoppling med sluten slinga är nu standard, vilket möjliggör exakt hastighetskontroll och energieffektivitetsförbättringar på 15–25 % jämfört med äldre DC-drivsystem.
Materialvalet påverkar också extruderns design. PVC är skjuvkänsligt och kräver noggrann skruvgeometri för att undvika lokal överhettning. XLPE avsedd för tvärbindning via CV-rör (kontinuerlig vulkanisering) måste bearbetas vid kontrollerade smälttemperaturer för att förhindra för tidig tvärbindning inuti extrudern - ett fenomen som kallas "scorch".
Tvärlänkningstekniker inom kabelsträngsprutning
För medel- och högspänningskablar, tvärbindning av polyetenisoleringen förvandlar den från en termoplast till en härdplast, vilket dramatiskt förbättrar dess värmebeständighet och långsiktiga elektriska prestanda. Tråd- och kabelextrudern måste vara kompatibel med den valda tvärbindningsmetoden.
Peroxidtvärlänkning (CV-linjer)
Den mest använda metoden för högspänningskablar. Efter att extrudern applicerat XLPE-blandningen passerar kabeln genom ett kontinuerligt vulkaniseringsrör (CV) fyllt med kväve vid förhöjt tryck (vanligtvis 6–12 bar) och temperaturer upp till 300°C. Peroxiden sönderdelas och bildar kovalenta tvärbindningar mellan polyetenkedjor. CV-ledningar för EHV (extra högspänning) kablar kan vara 200 meter långa eller mer för att tillhandahålla tillräcklig uppehållstid för fullständig tvärbindning före kylning.
Silan tvärbindning (Monosil och Sioplas)
En mer ekonomisk metod som används för låg- och mellanspänningskablar. I Monosil-processen sker silanympning inuti en specialdesignad extruder, och tvärbindningen fullbordas genom att den färdiga kabeln sänks ned i varmt vatten eller ånga. Detta undviker behovet av ett CV-rör och är väl lämpat för mindre produktionsvolymer.
Elektronstråle (EB) Tvärlänkning
Används för tunnväggig trådisolering i bil-, rymd- och militärapplikationer. Efter extrudering passerar kabeln genom en elektronaccelerator som bombarderar isoleringen med högenergielektroner, vilket orsakar tvärbindning utan användning av kemikalier. EB tvärbindning producerar trådar som är klassade för temperaturer upp till 150°C eller högre, vilket är viktigt för fordonstillämpningar nära värmekällor.
Isolering and Jacketing Materials: How They Affect Extruder Selection
Materialvalet bestämmer direkt vilken typ och konfiguration av tråd- och kabelextrudern som krävs. Varje polymer har olika smältbeteende, bearbetningstemperaturfönster och känslighet för skjuvning och nedbrytning.
PVC (polyvinylklorid)
PVC står för mer än 40 % av det isolerings- och mantelmaterial som konsumeras globalt inom tråd- och kabelindustrin. Den är kostnadseffektiv, flamskyddad i sammansatt form och lätt att bearbeta. Bearbetningstemperaturer sträcker sig vanligtvis från 160°C till 190°C. PVC-blandningar finns tillgängliga i ett brett utbud av Shore A-hårdhetsvärden (från 60 för flexibla kvaliteter till 95 för styva typer). Skruvarna som används för PVC är vanligtvis lågkompressionsdesigner för att undvika överdriven skjuvvärme.
PE och HDPE
Polyeten erbjuder utmärkta dielektriska egenskaper och fuktbeständighet, vilket gör det till standardvalet för telekomkablar och underjordiska distributionskablar. HDPE-jackor är vanliga på mellanspänningskablar och fiberoptiska kablar för sin kombination av styvhet och kemisk beständighet. Bearbetningstemperaturer för PE sträcker sig från 180°C till 230°C beroende på smältindex.
LSZH-föreningar
Halogenfria material med låg rökhalt är obligatoriska i applikationer som tunnlar, offentliga byggnader och marinfartyg där giftig rök från brinnande PVC kan vara livshotande. LSZH-föreningar är vanligtvis baserade på EVA (etylenvinylacetat) eller polyolefinblandningar tungt laddade med ATH eller MDH (magnesiumdihydroxid) som flamskyddsmedel. Dessa fyllmedel gör LSZH-föreningar betydligt svårare att bearbeta , som kräver dubbelskruvsextrudrar eller specialdesignade enskruvsmaskiner med spärrskruvar och högt vridmoment växellådor.
TPU och specialelastomerer
Termoplastisk polyuretan erbjuder exceptionell nötningsbeständighet och flexibilitet, vilket gör det till ett föredraget mantelmaterial för dragkedjor, robotkablar och offshoreapplikationer. TPU kräver exakt temperaturkontroll eftersom dess bearbetningsfönster är smalt – vanligtvis 180 °C till 210 °C – och överhettning orsakar hydrolytisk nedbrytning om materialet inte har torkats ordentligt i förväg. Fukthalten måste vara under 0,02 % innan bearbetning.
Kvalitetskontroll i tråd- och kabelsträngsprutning
Kvalitetskontroll i tråd- och kabeltillverkning är inte frivillig – den är obligatorisk enligt internationella standarder och är direkt kopplad till säkerheten. En kabel med underdimensionerad isolering kan misslyckas katastrofalt i drift, vilket kan orsaka elektriska bränder eller dödsfall.
Inline mätsystem
Moderna extruderingslinjer är utrustade med inline-diametermätare som använder laser- eller röntgenteknik. Lasermätare mäter ytterdiametern i två eller tre axlar samtidigt och matar tillbaka data till linjehastigheten och extruderns utgångskontroller. Toleranskraven för många kabeltyper är ±0,05 mm eller hårdare , som kräver sluten-loop-kontroll i realtid snarare än periodisk manuell mätning.
Röntgenväggtjockleksmätare går längre genom att mäta isoleringsväggtjocklek i fyra eller flera plan samtidigt, detekterar excentricitet - ett tillstånd där ledaren är utanför mitten av isoleringen. Excentricitet utanför specificerade gränser kan orsaka dielektriskt genombrott vid hög spänning.
Gnisttestning
Varje isolerad ledare passerar genom en gnisttestare (även kallad semesterdetektor) på produktionslinjen. En högspänningselektrod omger kabeln och applicerar en DC- eller AC-testspänning. Pinholes, tomrum eller föroreningar som bryter isoleringen orsakar en gnisturladdning, utlöser en räknare och ibland stoppar ledningen. Gnisttestspänningar sträcker sig vanligtvis från 1 kV för lågspänningsledningar till 25 kV eller högre för mellanspänningskabelisolering , i enlighet med standarder som IEC 60885-2.
Konduktör Resistance and Insulation Resistance Testing
Off-line-tester inkluderar DC-resistansmätningar av ledaren (för att verifiera tvärsnitt och materialrenhet mot IEC 60228) och isolationsresistanstestning med en megohmmeter. En bra PVC-isolerad kabel bör visa isolationsresistansvärden i hundratals megaohm per kilometer vid omgivningstemperatur.
Standarder och certifieringar för tråd och kabel
Tråd- och kabelindustrin styrs av ett omfattande ramverk av nationella och internationella standarder. Efterlevnad krävs för marknadstillträde i de flesta länder och verifieras av tredje parts testlaboratorier.
- IEC-standarder (International Electrotechnical Commission): IEC 60228 täcker ledarspecifikationer; IEC 60502 täcker strömkablar upp till 30kV; IEC 60332 täcker flamutbredningstester.
- UL-standarder (Underwriters Laboratories, USA): UL 44 täcker värmehärdande isolerade ledningar och kablar; UL 83 täcker termoplastisk isolerad tråd; UL 1581 är referensstandarden för elektriska ledningar och kablar.
- RoHS och REACH: Miljöbestämmelser som begränsar farliga ämnen, inklusive blystabilisatorer i PVC – en utmaning i efterlevnad som har drivit omformulering av många trådblandningar i Europa och alltmer i Asien.
- CPR (Construction Product Regulation, EU): Sedan 2017 måste kablar som används i konstruktion i EU bära en CE-märkning och vara klassificerade för reaktion vid brand (Aca till Fca klasser).
- Fordonsstandarder: ISO 6722 och LV 216 reglerar fordonsledningar som används i 12V och 48V system; för EV-högspänningskablar refereras alltmer till ISO 19642 och USCAR-2.
Tillverkare måste dokumentera att deras extruderingsprocess, materialformulering och slutprodukt alla uppfyller tillämplig standard. Detta kräver detaljerade processregister, bibehållna provkablar och regelbundna granskningar från tredje part.
Tillväxtfaktorer: där efterfrågan på tråd och kabel ökar
Flera stora globala trender skapar en ihållande och accelererande efterfrågan på tråd- och kabelprodukter, och följaktligen på högpresterande tråd- och kabelsträngsprutmaskiner som kan producera de erforderliga produkttyperna till konkurrenskraftiga kostnader.
Elfordons ledningsnät
Ett konventionellt fordon med förbränningsmotor innehåller cirka 1,5 till 2 kilometer kabel i sitt ledningsnät. Ett elfordon med full batteri, med dess extra högspänningsfördelning, batterihanteringssystem och laddningsinfrastruktur, kan kräva 3 till 4 kilometer tråd per fordon . Med en global försäljning av elbilar som beräknas nå 30 miljoner enheter per år år 2030, representerar detta en massiv och växande efterfrågan på tråd av fordonskvalitet och extruderarna som tillverkar den.
Infrastruktur för förnybar energi
Vindkraftsparker till havs kräver undervattenskablar med stor diameter för att ansluta turbiner till varandra och till land. Ett enskilt vindkraftsprojekt till havs kan kräva hundratals kilometer av 33kV inter-array-kablar och en högspänningsexportkabel som kan sträcka sig 100 km eller mer till en anslutningspunkt för nät på land. Materialen och processerna som är involverade – särskilt trippel samextrudering av XLPE-isoleringssystem – kräver de mest sofistikerade tråd- och kabelextruderkonfigurationerna som finns tillgängliga.
Datacenter och 5G-nätverksexpansion
Den explosiva tillväxten av cloud computing och AI-infrastruktur driver en oöverträffad efterfrågan på datacenters ström- och signalkablar. Samtidigt kräver utbyggnaden av 5G-nätverk enorma mängder fiberoptisk kabel och koaxialkabel för basstationsanslutningar. Båda produkterna kräver precisionsextrudering av tunnväggig isolering vid höga linjehastigheter.
Nätmodernisering och elektrifiering
Regeringar världen över investerar kraftigt i att uppgradera åldrande infrastruktur för elektrisk överföring och distribution. Enbart USA har identifierat över 65 miljarder dollar i investeringsbehov i nät under den senaste infrastrukturlagstiftningen. En stor del av denna investering går direkt in i underjordiska mellanspänningsdistributionskablar och högspänningskablar – alla producerade på tråd- och kabelsträngsprutningslinjer.
Att välja rätt tråd- och kabelextruder: praktiska överväganden
Att välja en tråd- och kabelsträngsprutmaskin är en betydande kapitalinvestering – maskiner från välrenommerade tillverkare sträcker sig från 100 000 USD för en grundläggande enkelskruvsinstallation till flera miljoner dollar för en komplett högspänningskabelsträngsprutningslinje. Beslutet måste ta hänsyn till aktuella produktkrav, förväntade produktmixförändringar och långsiktig servicesupport.
Matcha extrudern till ditt material
En enda extruder kan inte konfigureras optimalt för både PVC- och LSZH-blandningar utan skruvbyten. Om din produktion involverar flera material, planera antingen för dedikerade linjer eller investera i snabbväxlingsskruv- och fatsystem. Många tillverkare erbjuder modulära strängsprutningshuvuden och flera skruvkonfigurationer för att ge flexibilitet utan full linje duplicering.
Överväg Automation och Industry 4.0 Integration
Moderna tråd- och kabelextrudrar kommer i allt högre grad med OPC-UA-anslutning, vilket möjliggör datautbyte i realtid med MES (tillverkningssystem) och kvalitetshanteringsplattformar. Automatiserad kontroll med sluten slinga baserad på inline mätdata minskar skrothastigheter och operatörens skicklighetsberoende. Vissa tillverkare rapporterar skrotminskningar på 30–50 % efter implementering av sluten slinga diameterkontroll jämfört med manuell justering.
Utvärdera kundsupport och reservdelstillgänglighet
En extruder som inte kan servas snabbt när en skruv eller pipa slits är ett produktionsansvar. Slitagekomponenter - skruvar, trummor, tvärhuvudsspetsar och matriser - är förbrukningsvaror vid trådextrudering, särskilt när man använder slipmedelsfyllda föreningar. Bekräfta att tillverkaren eller en regional distributör har dessa delar i lager och räkna in ledtider i din totala ägandekostnadsberäkning.
Ledande tillverkare av tråd- och kabelextruder inkluderar Maillefer (en del av Nextrom), Troester, Rosendahl Nextrom, Davis-Standard och flera kinesiska tillverkare som Taiyuan Heavy Industry och Dalian Rubber & Plastics Machinery. Var och en erbjuder olika balanser mellan tekniknivå, prisnivå och regional servicekapacitet.
 Släkt Produkter








