 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Det korta svaret: Det är säkert att linda kablar - men bara när det är gjort på rätt sätt
Att slå ihop elkablar och förlängningskablar orsakar inte i sig skador eller säkerhetsrisker. Hur du lindar in dem gör dock en enorm skillnad. Tät lindning, böjning i skarpa vinklar eller buntning av kablar medan de är under belastning kan generera värme, försämra isoleringen och förkorta trådens livslängd. Grundorsaken till de flesta kabelrelaterade fel är inte själva lindningen, utan felaktig lindningsteknik i kombination med kabelkonstruktion av låg kvalitet.
För att förstå varför vissa kablar håller i decennier medan andra slits, överhettas eller misslyckas inom ett år, måste man titta på två sammankopplade faktorer: hur kablar lagras och hanteras i dagligt bruk, och hur kabeln tillverkades i första hand - särskilt rollen som tråd- och kabelextrudern spelar för att bestämma slutproduktens strukturella integritet.
Varför spelar det roll hur du lindar kablar
Elkablar och förlängningsledningar är inte bara metallledare. De är skiktade system - en ledarkärna omgiven av isolering, ibland med extra skärmning eller mantel - och varje lager har fysiska toleranser. När du lindar en kabel lägger du mekanisk belastning på alla dessa lager samtidigt.
Värmeuppbyggnad i lindade förlängningsledningar
En av de mest dokumenterade riskerna med att linda kablar är termisk ackumulering. När en förlängningskabel är lindad och fortfarande ansluten till en strömkrets, beter den sig som en induktor - värme som genereras av elektriskt motstånd kan inte försvinna lika effektivt som det skulle göra i ett upprullat tillstånd. En helt lindad 13-amps förlängningskabel som bär nära sin nominella belastning kan nå temperaturer som är 30–50°C högre än samma kabel lagt platt. Det är därför förlängningsvajerrullar som säljs i Storbritannien och EU bär uttryckliga varningar att rullas upp helt innan de används under tung belastning.
Värmeuppbyggnaden påskyndar nedbrytningen av isoleringen. De flesta standard PVC-isolering är klassad att fungera kontinuerligt vid 70°C. Upprepade överhettningscykler gör att PVC blir spröd, spricker och så småningom exponerar ledaren - vilket skapar en chock- och brandrisk som verkar komma från ingenstans år efter den första skadan.
Mekanisk påfrestning på ledare och isolering
Böjradie är en kritisk specifikation för alla kablar. Varje trådtyp har en minsta böjningsradie - den snävare kurva den kan hålla utan permanent deformation. Att linda kablar hårt runt en liten krok, ett kabelupprullningsnav med en smal kärna eller till och med din egen arm kan bryta mot denna minsta böjradie. Konsekvenserna inkluderar:
- Mikrofrakturer i enskilda trådtrådar i ledaren
- Sprickbildning i isoleringsmanteln, särskilt i kalla miljöer
- Delaminering av manteln från isoleringen i flerskiktskablar
- Ökat motstånd vid skadade punkter, vilket leder till lokal uppvärmning
För standard 1,5 mm² flexibel kabel som vanligtvis används i hushållsförlängningskablar är den rekommenderade minsta böjningsradien vanligtvis 15–20 mm. De flesta lindar in kablar i slingor som är mycket mindre än så här utan att inse vilken långvarig skada de orsakar.
Rollen för Extruder för tråd och kabel i kabelkvalitet
Innan någon kabel når en konsuments händer, passerar den genom en tillverkningsprocess där tråd- och kabelextrudern är den centrala utrustningen. Extrudern applicerar isolerings-, mantel- och mantelskikten på ledaren genom att tvinga smält polymer - vanligtvis PVC, XLPE, LSZH eller TPE - genom en exakt konstruerad form vid kontrollerad temperatur, tryck och hastighet. Kvaliteten på denna extruderingsprocess avgör direkt hur väl en kabel tolererar de fysiska påfrestningarna från vardaglig omlindning, böjning och lindning.
Hur extruderingsparametrar påverkar hållbarheten
En tråd- och kabelextruder arbetar inom ett snävt fönster av parametrar. Avvikelse från optimala inställningar introducerar defekter som kanske inte är synliga för blotta ögat men som avsevärt minskar kabelns mekaniska och termiska prestanda:
| Extruderingsparameter | Om för lågt | Om för högt | Inverkan på omslagstolerans |
|---|---|---|---|
| Smälttemperatur | Dåligt polymerflöde, hålrum i isoleringen | Polymernedbrytning, missfärgning | Tomrum orsakar sprickbildning vid upprepad böjning |
| Linjehastighet | Tjock, ojämn vägg — slöseri med material | Tunn vägg, under spec — reducerad isolering | Tunna väggar misslyckas snabbare under mekanisk påfrestning |
| Tryck på munstyckshuvudet | Lös, dåligt sammanfogad jacka | Överdriven belastning på ledaren vid matrisutgången | Lösa mantellister när kabeln är lindad |
| Kylhastighet | Mjuk, deformerbar isolering | Inre spänningar låsta i polymer | Kvarvarande stress orsakar spontan sprickbildning |
Det är därför kablar från välrenommerade tillverkare – vars tråd- och kabelextruderlinjer övervakas med in-line gnisttestning, väggtjockleksmätare och kontinuerlig diametermätning – konsekvent överträffar billiga importer som hoppar över dessa kvalitetskontroller. En kabel med konsekvent 0,8 mm isoleringsvägg hela vägen runt kommer att böjas tusentals gånger mer innan den går sönder än en med en 0,4 mm tunn fläck på ena sidan.
Val av isoleringsmaterial och deras effekt på flexibiliteten
Polymerblandningen som matas in i tråd- och kabelextrudern spelar också en stor roll för hur en färdig kabel reagerar på omslag. Olika isoleringsmaterial har väldigt olika flexibilitetsprofiler:
- Standard PVC: Låg kostnad, används ofta, men blir styv och spröd vid temperaturer under 0°C. Att linda in PVC-isolerade kablar i kalla miljöer ökar risken för isoleringssprickor avsevärt.
- Flexibel PVC (med mjukgörare): Mycket följsammare vid låga temperaturer, mer förlåtande när den lindas tätt. Används vanligtvis i hushållsförlängningskablar.
- XLPE (korsbunden polyeten): Utmärkt värmebeständighet upp till 90°C kontinuerligt, bättre mekaniska egenskaper än PVC, men mindre flexibel vid rumstemperatur. Används i tyngre kablar.
- TPE (termoplastisk elastomer): Överlägsen flexibilitet och prestanda vid kalla temperaturer. Kablar med TPE-mantel kan lindas tätt och förbli oskadade, vilket är anledningen till att de är att föredra för bärbara verktyg och utomhusutrustning.
- LSZH (Low Smoke Zero Halogen): Används i miljöer där giftiga ångor är ett brandsäkerhetsproblem, såsom tunnlar och datacenter. Generellt styvare än PVC-ekvivalenter.
Att veta vilket material din kabels isolering är gjord av hjälper dig att fatta ett mer välgrundat beslut om hur tätt den kan lindas och under vilka omgivande temperaturförhållanden.
Rätt teknik för att linda elkablar och förlängningsledningar
När vi känner till riskerna är nästa praktiska fråga hur man lindar kablar ordentligt så att de håller längre, förblir säkrare och förblir lätta att installera. Det finns flera etablerade metoder som används av yrkesverksamma inom den audiovisuella, elektriska och byggnadsindustrin som perfekt översätts till vardaglig hem- och arbetsplatsanvändning.
Över-Under-metoden
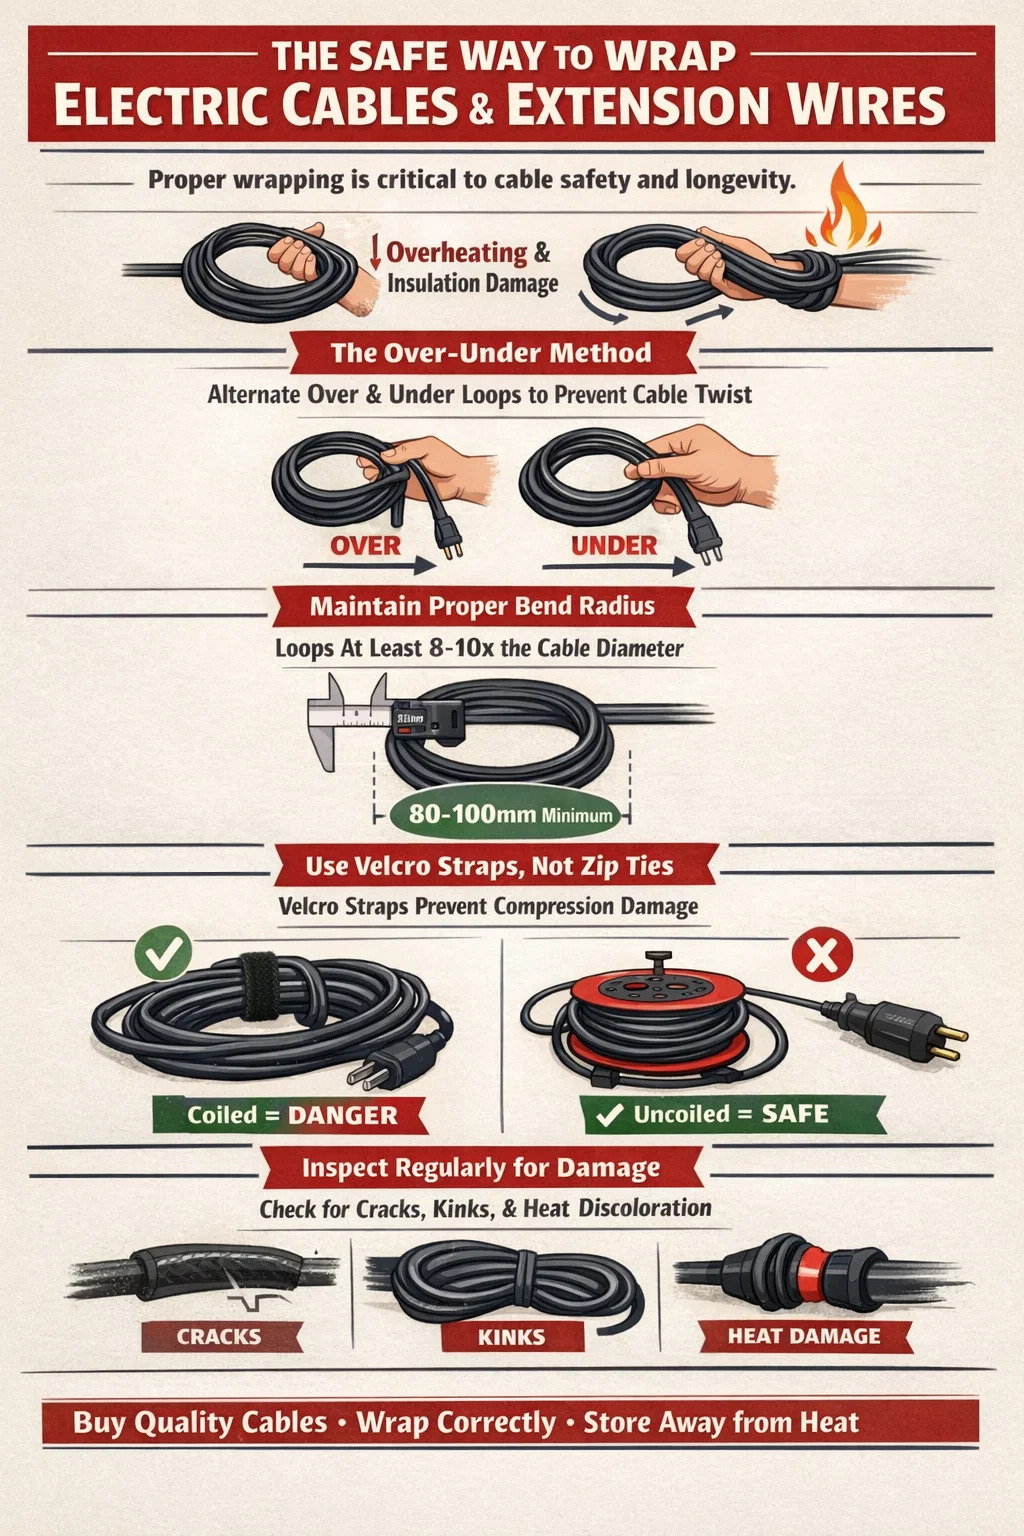
Över-under-tekniken är guldstandarden för att linda kablar som måste lindas och förvaras upprepade gånger. Istället för att linda kabeln i samma rotationsriktning varje gång - vilket bygger upp vridspänning i ledaren - växlar du riktningen för varje slinga. En slinga går "över" i en naturlig båge, nästa går "under" med en lätt vridning inåt, och så vidare växelvis. Detta resulterar i en spole som ligger platt, rullar ut utan att böjas och som inte samlar på sig den minneseffekt som vrider sig som förstör kablar med tiden. Professionella ljudtekniker och kamerateam använder denna metod som standard eftersom en enda mikrofon eller videokabel kan kosta flera hundra dollar.
Respektera minsta böjradie
Som en praktisk tumregel bör slingdiametern vid lindning av en kabel vara minst 8 till 10 gånger kabelns ytterdiameter. För en typisk förlängningstråd med 10 mm diameter betyder detta att öglor inte är mindre än 80–100 mm i diameter. Om du lindar en smal krok, en tunn nagel eller dina fingrar skapas böjningar mycket hårdare än så, och upprepad användning förvärrar skadan tills ett fel inträffar.
Använda buntband, kardborreband och ordentliga rullar
Hur du säkrar en lindad kabel spelar lika stor roll som själva lindningstekniken:
- Kardborreband är att föredra framför dragkedjor i plast eftersom de inte trycker ihop kabeln. En dragkedja som knäpps tätt runt en bunt kablar skapar en punkt med koncentrerat tryck som kan deformera isolering och skapa en isoleringssvag punkt över tiden.
- Återanvändbara kardborreband designad speciellt för kablar — tillgängliga från tillverkare som Hellermann Tyton och Panduit — applicera ett jämnt, försiktigt tryck runt spolen utan förträngningar.
- Kabelupprullare med stora kärndiametrar upprätthålla en säker böjradie över hela den lagrade längden. Rullar med en kärndiameter på minst 150 mm rekommenderas för förlängningskablar upp till 25 m långa.
- Bild-8 lagring på en fast konsol eller tapp är ett alternativ till lindning som helt eliminerar uppbyggnad av vridspänning. Kabeln korsar sig själv i mitten med varje lindning, vilket eliminerar rotationen som införs på varje sida.
Linda aldrig en spänningsförande, laddad förlängningskabel medan den är ihoprullad
Detta förtjänar sin egen betoning. Om du använder en förlängningskabel för att driva utrustning som närmar sig dess nominella strömstyrka - till exempel en värmare, ett elverktyg eller en högtryckstvätt - tråden måste vara helt upplindad före användning. Att dra en lindad förlängningsledning med 10 ampere på en 13-amp-kabel är en känd brandrisk. Brittiska brandundersökningsdata har upprepade gånger identifierat lindade förlängningssladdar som en antändningskälla vid husbränder. IET-ledningsföreskrifterna och tillverkarens vägledning återspeglar båda detta.
Hur tråd- och kabelextruderteknik påverkar lindningsbeteendet hos moderna kablar
Skillnaden i prestanda mellan en kabel som överlever tusentals omlottningscykler och en som misslyckas efter några månader beror nästan uteslutande på vad som hände inuti tråd- och kabelextrudern under tillverkningen. Moderna extruderlinjer är betydligt mer sofistikerade än de för tjugo år sedan, och de resulterande kablarna återspeglar detta framsteg.
Single-Pass Multi-Layer Extrusion
Moderna tråd- och kabelextruderkonfigurationer kan applicera flera polymerlager i en enda passage genom en tandem- eller trippelhuvud-formenhet. Denna samextruderingsteknik skapar en kabel där isoleringsskiktet och den yttre manteln smälts samman på molekylär nivå istället för att bara sitta ovanpå varandra. Co-extruderade kablar motstår delaminering under upprepad böjning - en kritisk fördel för alla kablar som regelbundet lindas upp och upp.
Kontinuerlig vulkanisering och XLPE-bearbetning
För kablar med högre specifikationer matas tråd- och kabelextrudern in i ett kontinuerligt vulkaniseringsrör (CV) där den extruderade XLPE-isoleringen tvärbinds av värme och tryck omedelbart efter applicering. Tvärbindningen skapar ett tredimensionellt polymernätverk som inte kan smälta - till skillnad från termoplastisk isolering - och är mycket mer motståndskraftigt mot permanent deformation när kablar lindas under belastning. XLPE-kablar kan tolerera kontinuerliga driftstemperaturer upp till 90°C jämfört med 70°C för standard PVC, vilket ger en större termisk säkerhetsmarginal när kablar förvaras i spolar.
Precisionskontroll för väggtjocklek
Moderna tråd- och kabelextruderlinjer är utrustade med laser- eller röntgendiametermätare och automatiska centreringssystem som håller ledaren centrerad i formen till toleranser på ±0,02 mm eller bättre. Detta säkerställer en jämn väggtjocklek runt hela kabelns omkrets. Excentricitet - där ledaren sitter utanför mitten, vilket gör ena sidan av isoleringen tunn - är en av de primära orsakerna till isoleringsfel vid kurvor, eftersom den tunna sidan får den största mekaniska påfrestningen när kabeln böjs.
När du köper förlängningskablar eller elektriska kablar för allmänt bruk är det ett rimligt mått på att leta efter produkter tillverkade enligt IEC 60227, IEC 60502 eller BS 6004 standarder för att veta att tråd- och kabelextruderprocessen var korrekt kontrollerad. Dessa standarder specificerar minsta väggtjocklek, ledarkonstruktion och elektriska testkrav som en dåligt extruderad kabel skulle misslyckas.
Vanliga misstag när man lindar elkablar och förlängningsledningar
Även personer som i allmänhet är försiktiga med sin utrustning gör regelbundet inslagningsfel som förvärrar allvarliga skador under månader och år. Här är de vanligaste misstagen och varför de är viktiga:
- Omlindning från pluggänden inåt: Detta sätter den mest mekaniskt belastade punkten - dragavlastningen vid pluggen - under ytterligare böjbelastning varje gång kabeln lindas. Börja alltid linda från mitten av kabeln och avsluta i båda ändarna.
- Säkra spolen genom att vrida kabeln runt sig själv: Att knyta en kabel i en knut med sin egen svans skapar en skarp böj- och vridspänningspunkt som inte kan lösas utan att ytterligare belasta kabeln. Använd ett separat kardborreband eller buntband istället.
- Förvaring av kablar på varma platser medan de är ihoprullade: En lindad kabel som förvaras bredvid en panna, nära en kylare eller i en varm bil påskyndar avsevärt migration av mjukgörare från PVC-isolering. När mjukgöraren är borta blir PVC styv och spröd.
- Linda kablar tätt runt utrustningens handtag: Många lindar förlängningsledningar tätt runt handtaget på ett elverktyg eller en dammsugare för förvaring. Den snäva radien vid lindningspunkterna och trycket från kabelns egen spänning orsakar ihållande deformation.
- Att stapla tunga föremål ovanpå lindade kablar: Platta spolar som lagras under hyllor med verktyg eller utrustning staplade på dem lider av kompressionsdeformation av isoleringen. Detta är särskilt skadligt för platt bandliknande kabel.
Inspektera kablar för skador orsakade av felaktig lindning
En av de underskattade aspekterna av kabelunderhåll är att veta vad man ska leta efter när man bedömer om en kabels lindningshistorik har orsakat skada. Visuell inspektion fångar upp de allvarligaste problemen innan de blir säkerhetsrisker.
Visuella tecken på omslagsskada
- Kinking: Ett skarpt V- eller U-veck i kabelmanteln som inte slappnar av när kabeln läggs plant. Detta indikerar att ledartrådarna under har deformerats permanent.
- Vita stressmärken på ytterjackan: En blek eller vitaktig missfärgning vid en böjpunkt indikerar att polymeren har töjts utöver sin elastiska gräns. Detta kallas "stressblekning" och är ett tidigt varningstecken för sprickbildning som kommer.
- Synliga sprickor på ytterjackan: Varje ytspricka ska behandlas som en diskvalificerande defekt. Även om den underliggande isoleringen verkar intakt tillåter en sprucken mantel fuktinträngning som påskyndar korrosion i ledaren och så småningom orsakar isoleringsfel.
- Permanent set eller "minneslindning": En kabel som behåller sin lindade form och inte kan läggas platt utan att fjädra tillbaka har betydande inre vridpåkänningar. Detta är mindre farligt än sprickbildning men tyder på ackumulerad trötthet.
- Värmemissfärgning vid kabelingången till en stickpropp eller ett uttag: Brun eller gul missfärgning av kabelmanteln nära en kontakt indikerar att överhettning har inträffat - ofta orsakad av överdrivet motstånd vid en skadad böjpunkt inom kontaktens ingångszon.
Alla kablar som visar veck, sprickor, stressblekning eller värmemissfärgning bör omedelbart tas ur drift. Att försöka reparera hushållskabel med eltejp är inte en säker långsiktig lösning - tejplimmet försämras med tiden, och den underliggande skadan på ledaren kanske inte är synlig utifrån.
Välja förlängningsledningar och kablar byggda för upprepad lindning
Om din applikation involverar ofta lindning och upprullning av kabel – utomhusverktyg, bärbar utrustning, verkstadsanvändning – avgör valet av kabel vid inköpsstället hur länge den kommer att hålla och hur säkert den kan förvaras. Här är vad du ska leta efter:
| Funktion | Vad du ska leta efter | Varför det är viktigt för omslag |
|---|---|---|
| Konduktörskonstruktion | Fintrådig (klass 5 eller 6 enligt IEC 60228) | Fler trådar = mer flexibel, större motstånd mot böjutmattning |
| Isoleringsmaterial | Flexibel PVC- eller TPE-jacka | Förblir böjlig vid låga temperaturer, motstår sprickbildning när den rullas ihop |
| Standardöverensstämmelse | IEC 60227, BS 6500 eller motsvarande | Garanterar minimal väggtjocklek och elektrisk integritet från en kvalitetskontrollerad extruderprocess |
| Dragavlastning vid pluggar | Lång, flexibel körtelingång - inte en kort stel stövel | Fördelar böjspänningen vid den punkt där kabeln går ut ur kontakten |
| Rullens kärna diameter (om den är på en rulle) | Minst 150 mm kärna för standardförlängningskablar | Bibehåller säker böjradie över alla lagrade svängar |
Klass 5 och klass 6 ledare – de fintrådiga beteckningarna enligt IEC 60228 – kan ha individuella tråddiametrar så små som 0,1 mm jämfört med 0,4 mm i en klass 1 solid ledare. Denna finsträngning åstadkoms genom precisionsdragnings- och buntningsmaskiner uppströms om tråd- och kabelextrudern, och det förändrar i grunden hur den färdiga kabeln reagerar på böjning. En klass 5-ledare i en 1,5 mm² flexibel ledning kan innehålla över 30 individuella koppartrådar, som var och en endast bär en del av den totala strömmen, där varje tråd kan röra sig i förhållande till sina grannar när kabeln böjs. Det är därför flexibla förlängningssladdar känns märkbart annorlunda än de fasta kablarna inuti väggarna - och varför de kan överleva tusentals lindningscykler som skulle skada en solid ledare på flera dagar.
Industri och regelverk: vad standarder säger om kabelinpackning
Elsäkerhetsföreskrifter och kabelstandarder föreskriver vanligtvis inte exakt hur konsumenter ska linda sina kablar, men de sätter de tillverknings- och användningströsklar som gör säker inpackning möjlig. Att förstå dessa standarder hjälper till att kontextualisera vad en kabel är designad för att tolerera.
- IEC 60227 specificerar PVC-isolerade kablar för märkspänningar upp till och inklusive 450/750V, som täcker de konstruktions-, test- och märkningskrav som en tråd- och kabelextruderdrift måste uppfylla för att producera kompatibel kabel.
- IEC 60884 och BS 1363 täck kontakt- och uttagssystemen som förlängningskablarna ansluts till, och inkluderar krav på dragavlastning som skyddar kabelingångspunkten - den mest sårbara platsen för böj-inducerade skador.
- EN 50525 är den harmoniserade europeiska standarden för lågspänningsenergikablar, inklusive flexibla sladdar för allmänt bruk. Den specificerar böjtester, värmeåldringstester och minimikrav på ledarflexibilitet som kablar måste klara innan de kan säljas på europeiska marknader.
- HSE-vägledning (UK Health and Safety Executive) om elektrisk säkerhet på arbetsplatsen listar uttryckligen lindade förlängningssladdar som används vid eller nära märkström som en erkänd elektrisk fara, och rekommenderar att arbetare använder kabelrullar med termiska urtag när de använder förlängningssladdar vid hög belastning.
Böjtestet som specificeras i EN 50525 – där ett kabelprov böjs runt en dorn med definierad diameter under minst 30 000 cykler – ger en konkret indikation på vad standardkompatibla kablar är konstruerade för att tåla. En kabel som klarar detta test på fabriken, efter att ha tillverkats på en korrekt kalibrerad tråd- och kabelextruder med jämn väggtjocklek och god polymerkvalitet, har en fundamentalt annorlunda livslängdsprofil än en icke-kompatibel kabel som går förbi dessa tester.
Praktisk sammanfattning: Nyckelregler för säker lindning av elkablar
Här är nyckelprinciperna för alla som hanterar elkablar och förlängningskablar i ett hem, en verkstad eller en professionell miljö, sammanfört till handlingskraftig vägledning:
- Rulla alltid upp förlängningskablarna helt innan du använder dem under kraftig elektrisk belastning. Även partiell upprullning är bättre än ingen. Att köra en lindad 13-amp-kabel vid 10 ampere eller mer är en dokumenterad brandrisk.
- Använd över-under-lindningstekniken för kablar som ofta rullas upp och upp. Detta eliminerar vridningsminne och förlänger kabelns livslängd avsevärt.
- Håll en ögladiameter på minst 8–10 gånger kabelns ytterdiameter vid lindning. För en 10 mm kabel bör öglor vara minst 80–100 mm i diameter.
- Säkra spolarna med kardborreband istället för dragkedjor. Blixtlås skapar kompressionsskador vid fästpunkten över tid.
- Köp kablar gjorda enligt IEC- eller BS-standarder och leta efter flexibel PVC- eller TPE-isolering och klass 5 eller klass 6 fintrådiga ledare för applikationer som involverar regelbunden lindning.
- Inspektera kablarna regelbundet för kinkningar, stressblekning, sprickbildning eller värmemissfärgning nära pluggar. Ta genast ur bruk skadade kablar.
- Förvara kablar på avstånd från värmekällor och undvik att stapla tunga föremål på lindade kablar.
Kablar är inte underhållsfria komponenter. Kombinationen av korrekt lindningsteknik, lämpligt val av kabel – underbyggd av kvalitetstråd och kabelextrudertillverkning – och regelbunden inspektion ger ett system som är både säkert och ekonomiskt på lång sikt. Kostnadsskillnaden mellan en kompatibel, välgjord förlängningskabel och ett billigt icke-kompatibelt alternativ är sällan mer än några få dollar eller pund. Kostnadsskillnaden i misslyckande utfall är oändligt mycket större.
 Släkt Produkter








