 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Vad är extrudering – kärnprocessen bakom varje tråd och kabel
Extrudering är en kontinuerlig tillverkningsprocess där råmaterial - vanligtvis en termoplastisk eller elastomer förening - smälts och tvingas genom en formad form för att producera en enhetlig tvärsnittsprofil. Inom tråd- och kabelindustrin innebär detta att man applicerar ett isolerande eller mantelskikt direkt på en rörlig ledare med hastigheter som kan överstiga 1 200 meter per minut på höghastighetslinjer för datakablar med fin gauge. Resultatet är en konsekvent beläggning som skyddar ledaren, ger elektrisk isolering och uppfyller dimensionella toleranser ner till ±0,01 mm på förstklassiga bil- eller medicinska produkter.
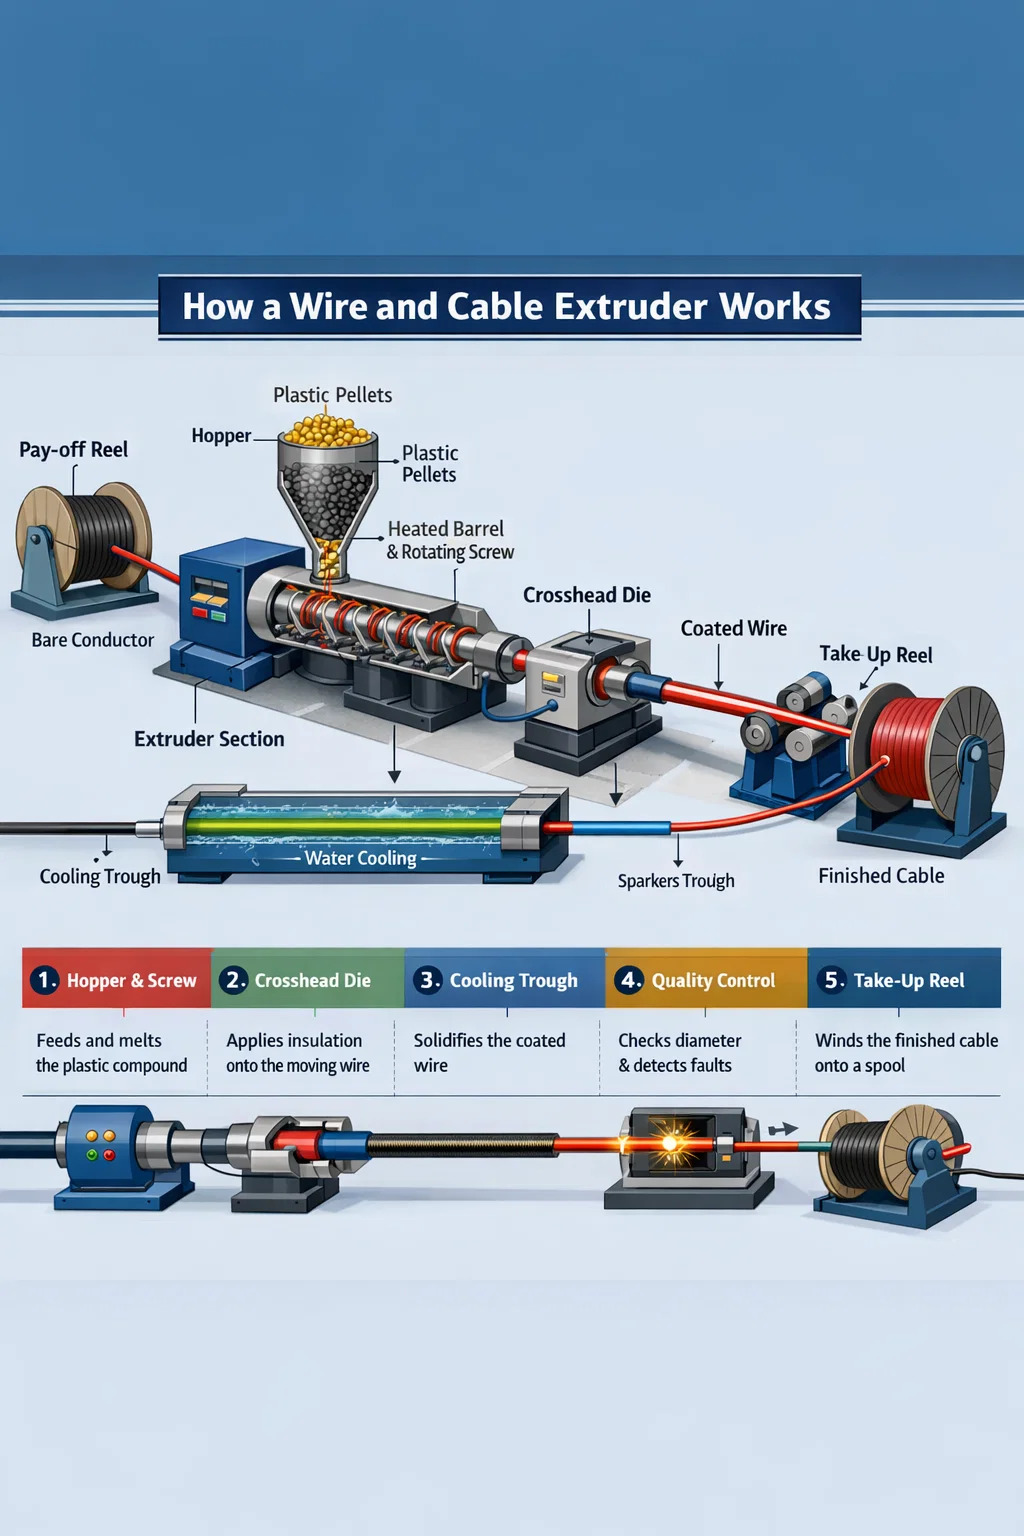
Till skillnad från formsprutning - som fyller en stängd form och kräver cykeltid - är extruderingen i sig inline och slutar aldrig. En tråd- och kabelextruder matar in pellets eller pulver i en uppvärmd tunna, en roterande skruv transporterar och mjukgör blandningen och det smälta materialet kommer ut genom ett tvärhuvud placerat runt ledaren. Den belagda tråden går sedan in i ett kyltråg, passerar genom gnisttestare och diametermätare och lindas upp på en upprullningsrulle, allt i en oavbruten passage.
Att förstå vad extrudering är – och vad som skiljer en välkonstruerad tråd- och kabelextruder från en generisk plastmaskin – avgör om din färdiga produkt uppfyller UL-, IEC- eller RoHS-certifieringen vid den första produktionskörningen eller efter kostsam omarbetning.
Hur a Extruder för tråd och kabel Fungerar faktiskt
En tråd- och kabelextruder består av flera integrerade delsystem. Var och en spelar en distinkt roll för att omvandla rå förening till en dimensionsstabil, elektriskt ljudisolerad ledare.
Tunn- och skruvenheten
Pipan är en cylinder av härdat stål, typiskt bimetallfodrad för nötningsbeständighet vid körning av fyllda föreningar som flamskyddande LSZH (Low Smoke Zero Halogen). Inuti roterar skruven, vars geometri - flygdjup, kompressionsförhållande och L/D-förhållande (längd-till-diameter) - är konstruerad för den specifika blandningsfamiljen. PVC-isolering körs vanligtvis på skruvar med en L/D på 20:1 till 25:1 och ett kompressionsförhållande nära 3:1. Tvärbunden polyeten (XLPE) för medelspänningskabel kräver en längre, skonsammare skruv, ofta 30:1 L/D, för att undvika för tidig tvärbindning i trumman. Att köra fel skruv i en tråd- och kabelextruder orsakar nedbrytning, ojämn smälttemperatur och slutligen kasseringar.
Fattemperaturerna är indelade - vanligtvis fyra till sex oberoende zoner - som stiger från matarhalsen till doseringssektionen. För standard PVC kan detta innebära zontemperaturer på 150 °C, 165 °C, 175 °C och 180 °C mot formen. XLPE går varmare vid 200–220 °C i senare zoner. Precisions-PID-regulatorer håller varje zon inom ±1 °C, eftersom en 5 °C drift i smälttemperatur översätts direkt till viskositetsvariationer och väggtjockleksspridning.
The Crosshead Die — The Heart of Wire Extrusion
Det som skiljer en tråd- och kabelextruder från en standardprofilextruder är tvärhuvudet. Ledaren går in i tvärhuvudet i en 90-graders vinkel (eller in-line i vissa konfigurationer) och går ut koaxiellt genom formen. Inuti omdirigeras smältflödet runt ledaren med en torped eller deflektor och konvergeras sedan av formen och spetsgeometrin för att avsätta isolering jämnt i alla klockpositioner.
Två appliceringsmetoder finns inom crosshead design:
- Tryckverktyg — smältan kommer i kontakt med ledaren inuti formen och binder under tryck. Används för de flesta isoleringsapplikationer där vidhäftning krävs, såsom XLPE-strömkabel.
- Slangverktyg — smältan bildar ett rör som dras ner på ledaren efter munstyckets utgång, beroende på vakuum eller neddragningsförhållande. Vanligt för löst sittande jackor på flertrådiga kablar.
Form- och spetsstorleken följer formlerna för neddragningsförhållande (DDR) och neddragningsbalans (DDB). En DDR mellan 1,2 och 1,5 är en typisk utgångspunkt för mellanhastighets PVC-linjer. Att överskrida DDR 2.5 på LSZH kan introducera smältbrott – en grov hajskinnsyta på isoleringen som inte klarar gnisttestning.
Kyltråg och nedströmsutrustning
Efter formen kommer den belagda ledaren in i ett vattenkylningstråg. Trågets längd måste matcha linjehastighet och isoleringsväggtjocklek. En generell regel är att en 1 mm vägg PVC-ledare som går i 200 m/min kräver minst 20–30 meter aktiv kyla. Otillräcklig kylning orsakar dimensionsförskjutning eftersom den varma isoleringen deformeras under kapstanspänning. Vissa XLPE-medelspänningsledningar kör torrhärdningsrör istället för vattentråg för kemisk tvärbindningskontroll, men vatten förblir standarden för de flesta tråd- och kabelsträngsprutningslinjer.
Inline-instrumentering är inte förhandlingsbar på moderna linjer. En laserdiametermätare omedelbart efter munstyckets utgång fångar väggvariationer i realtid, vilket matar tillbaka kontroll med sluten slinga till extruderns skruvhastighet eller linjehastighet. Gnisttestare vid spänningar från 1 kV till 15 kV, beroende på isoleringsklass, upptäcker hål kontinuerligt. Kapacitansmonitorer upptäcker excentricitet — ledare utanför centrum visas som kapacitansvariation vid trådrotationsfrekvensen.
Typer av tråd- och kabelsträngsprutare efter konfiguration
Alla tråd- och kabelsträngsprutare är inte likadana. Den valda linjekonfigurationen har en direkt inverkan på produktutbud, övergångstid, skrothastighet och kapitalinvesteringar.
| Extruder typ | Typisk skruvdiameter | Primär tillämpning | Max linjehastighet |
|---|---|---|---|
| Enkelskruv (slät hål) | 25–150 mm | PVC-isolering och mantel | Upp till 800 m/min (fin mätare) |
| Enkelskruv (räfflade matning) | 45–120 mm | HDPE, LSZH, PP-föreningar | Upp till 600 m/min |
| Dubbelskruv (samroterande) | 35–90 mm | Compounding LSZH, XLPE bas | Sammansättning, inte direkt beläggning |
| Tandem dubbel extruder | Två skruvar, 45–90 mm vardera | Dubbellagers isoleringsjacka | Upp till 500 m/min |
| Trippellager (samextrudering) | Tre extrudrar matar en form | MV/HV XLPE med halvledande skärmar | 15–30 m/min (stor kabel) |
Enskruvs extruderlinor
Den enskruvade tråd- och kabelextrudern dominerar produktionsvolymerna över hela världen. Dess enkelhet - en skruv, en cylinder, en drivning - innebär lägre underhållskostnader och snabbare skruvbyte för produktövergångar. En 60 mm enkelskruvsextruder som går med 120 rpm kan leverera 180–220 kg/h av PVC-blandning, som räcker för att belägga 1,5 mm² byggtråd med 400 m/min. För produktion av höghastighetsdatakabel (Cat 6A, Cat 8) applicerar parade 30–45 mm extruders individuell ledareisolering vid linjehastigheter som överstiger 1 000 m/min.
Tandem och Co-Extrusion Lines
För kablar som kräver två eller flera diskreta lager - såsom en XLPE-isolering med en sammanfogad PVC-mantel, eller en bilkabel med ett färgat randlager över vit bas - matar tandem- eller samextruderingslinjer separata föreningar till ett dubbelkanaligt tvärhuvud. Detta eliminerar ett återspolningspass, vilket sparar 15–25 % i bearbetningskostnad för flerskiktsprodukter. Trippel samextrudering är obligatorisk för mellanspännings XLPE-kabel där de inre och yttre halvledande skärmarna måste binda till isoleringen medan de fortfarande är smälta, utan föroreningar vid gränssnitten.
Nyckelmaterial bearbetade på tråd- och kabelextruder
Materialvalet styr hela extruderspecifikationen - skruvgeometri, trummetallurgi, temperaturprofil och kylkapacitet. Nedan visas de primära sammansättningsfamiljerna och deras bearbetningsegenskaper.
PVC (polyvinylklorid)
PVC är fortfarande den mest bearbetade blandningen på tråd- och kabelsträngsprutmaskiner globalt, och står för ungefär 35–40 % av all kabelisoleringsvolym efter vikt. Den bearbetas lätt mellan 160–190 °C, accepterar ett brett utbud av mjukgörare och flamskyddande tillsatsförpackningar och är kostnadseffektiv. Utmaningen är termisk känslighet — över 200 °C eller med överdriven skjuvning, bryter PVC ned och frigör HCl, vilket fräter på trumman och tvärhuvudet. Skruvar för PVC använder relativt låga kompressionsförhållanden (2,5–3,0:1) och polerade, förkromade gängor för att minska vidhäftningen.
XLPE (korsbunden polyeten)
XLPE är standardisoleringen för mellanspänning (1–35 kV) och högspänningskablar. Tvärbindningsreaktionen - oavsett om den initieras av peroxid eller fukthärdning med silan - måste ske efter munstycket, inte inuti extrudercylindern. Detta begränsar skruvdesignen för att undvika överdriven skjuvupphettning och kräver en längre skruv med låg kompression. Torrhärdande kväverör upprätthåller temperaturer över 200 °C för peroxidsystem, sedan en kylzon före kapstan. Silane-XLPE-system använder en enklare enskruvsextruder men kräver en postextruderingsbastu eller varmvattenbad för att fullborda tvärbindningsreaktionen.
LSZH / LSOH-föreningar
Low Smoke Zero Halogen (LSZH)-föreningar är formulerade med mineralfyllmedel - aluminiumtrihydrat (ATH) eller magnesiumhydroxid - vid belastningar på 50–65 viktprocent. Dessa fyllmedel gör LSZH mycket nötande och höjer smältviskositeten avsevärt jämfört med PVC. Tråd- och kabelsträngsprutmaskiner som kör LSZH kräver bimetallcylindrar (minst 60 HRC slityta), härdade legeringsskruvar och tvärhuvuden med större diameter för att hantera det högre tryckfallet. Uteffekten är 20–30 % lägre än motsvarande PVC-körningar, och linjehastigheterna är vanligtvis begränsade till 200–400 m/min beroende på tjocklek. LSZH är obligatoriskt i tunnlar, marina fartyg, offshoreplattformar och offentliga byggnader enligt IEC 60332 och EN 50266 brandstandarder.
Fluorpolymerer (PTFE, FEP, ETFE)
Fluoropolymerisolerade kablar används i flyg-, militär- och högtemperaturindustritillämpningar där kontinuerlig drift vid 150–260 °C krävs. PTFE är tekniskt sett en pastaextruderingsprocess (ramextrudering), inte konventionell skruvextrudering. FEP och ETFE är smältbearbetningsbara på specialiserade tråd- och kabelsträngsprutmaskiner med helt PTFE-fodrade smältbanor eller nickellegeringskonstruktion - fluorpolymerer är korrosiva för standardstål vid bearbetningstemperaturer på 340–380 °C. Produktionshastigheterna är låga och verktygskostnaderna är höga, men prestandapremien motiverar investeringen för flygledningsbuntar och elektroniska ledningsnät.
TPE, TPU och gummiliknande föreningar
Termoplastiska elastomerer (TPE) och termoplastisk polyuretan (TPU) har vuxit snabbt inom fordonsindustrin, robotteknik och bärbara elverktygskablar, och ersätter i många fall vulkaniserat gummi. De är extruderbara på vanliga tråd- och kabelextrudrar med blygsam skruvmodifiering, bearbetas vid 190–220 °C och eliminerar vulkaniseringssteget helt. TPU i synnerhet erbjuder enastående nötningsbeständighet - 10 till 50 gånger högre än PVC - vilket gör den till den föredragna manteln för dragkedjekablar och industriella robotkablar som böjer miljontals cykler.
Kritiska parametrar som definierar extruderingskvalitet
Kvalitet i tråd- och kabelextrudering är inte en enda variabel. Det är resultatet av att kontrollera flera ömsesidigt beroende parametrar samtidigt, ofta genom automatisering med sluten slinga på moderna linjer.
Excentricitet och väggtjocklekslikformighet
Excentricitet — ledarens off-center position i isoleringen — påverkar direkt kabelns dielektriska hållfasthet och dess förmåga att klara högspänningsmotståndstester. IEC 60227 och UL 44 anger maximala excentricitetsvärden; för en 1,5 mm² PVC-byggnadstråd med 0,7 mm nominell vägg får minimiväggen inte falla under 80 % av nominellt när som helst. Detta innebär att maximal excentricitet är ±0,14 mm på en 0,7 mm vägg. För att uppnå detta konsekvent vid 500 m/min krävs ett koncentricitetskontrollerat tvärhuvud med stansande bultar, uppströms ledarstyrning och helst en in-line kapacitansmonitor som matar tillbaka till tvärhuvudets ställdon.
Smälttemperatur och smälttrycksstabilitet
Smälttrycket vid formhuvudet är en primär indikator på processstabilitet. Tryckfluktuationer – orsakade av skruvvibrationer, inkonsekvent pelletsmatning eller slitna skruvgångar – uppträder direkt som diametervariation i den färdiga kabeln. En stabil tråd- och kabelextruder håller smälttrycksvariationen under ±2 bar vid stationärt tillstånd. Vissa linjer använder en kugghjulspump mellan extrudern och tvärhuvudet specifikt för att frikoppla skruvens utmatningsvariation från munstyckstrycket, vilket möjliggör diameterkontroll till ±0,003 mm - krävs för precisionskoaxialkabel och fiberoptiska lösa rörmantel.
Linjehastighet och Capstan Control
Kapstan (avdragsenhet) ställer in neddragningsförhållandet och styr direkt den slutliga isoleringsdiametern. En servodriven kapstan med återkoppling av dansrullens spänning reagerar på diametermätaravläsningar inom 50–100 ms på moderna CNC-linjekontroller. Snäv hastighetsreglering – bättre än ±0,1 % hastighetsvariation – är avgörande för tunnväggig isolering där även en 0,5 % hastighetsförändring ger mätbar diameterändring. Linjehastigheten är också den primära genomströmningsspaken: en fördubbling av linjehastigheten från 200 till 400 m/min fördubblar produktionen på samma extruder, så kapstanstabiliteten påverkar direkt lönsamheten.
Ytkvalitet och gnisttestprestanda
Ytdefekter - gropar, bubblor, ränder eller grov textur - kan maskeras som elektriska fel vid gnisttestning. Bubblor i isoleringen orsakas av fukt i blandningen (löses genom förtorkning av pellets till under 0,05 % fukt), flyktiga tillsatser eller löst luft i smältan. Ränder indikerar ofta nedbrutet material eller förorening i korshuvudet. En ren tråd- och kabelsträngsprutningslinje kör kontinuerligt gnisttestning vid 100 % av produktionen, med genomgångshastigheter över 99,8 % som är branschens riktmärke för volymisoleringslinjer.
Tråd- och kabelextruderlinjelayout och extrautrustning
En komplett tråd- och kabelsträngsprutningslinje är mer än själva extrudern. Layouten för extrautrustning avgör startskrot, övergångstid och slutproduktens dimensionella konsistens.
En typisk isolerande linje från pay-off till take-up inkluderar:
- Pay-off enhet — håller den blottade ledarrullen, ofta med en spänningskontrollerad dansarm och rullbyte (aktiv eller statisk utdelning). Rulla väger upp till 3 000 kg för storkablar.
- Plattång och förvärmare — rätar ut lindad ledare och tar bort fukt eller oxidation från ytan, vilket förbättrar isoleringens vidhäftning. Ledarförvärmning till 60–120 °C är standard för XLPE-strömkabel.
- Tråd- och kabelextruder med tvärhuvud — kärnenheten, applicering av isolering eller mantel.
- Kyltråg — Vattenkylning, vanligtvis i två eller tre seriella sektioner med sjunkande temperatur (varm, varm, kall) för att undvika termisk chock och kvarvarande spänning i isoleringen.
- Inline mätning — laser OD-mätare, kapacitansmonitor, gnisttestare och valfritt en väggtjockleksröntgenskanner för precisionskablar.
- Capstan och dansare — Avlägsningsenhet som bibehåller linans spänning och hastighet.
- Markeringsenhet — bläckstråle- eller graveringsenhet för mätarmärken, spänningsklassning, standardcertifieringar och färgkodning.
- Upptagning/upprullning — spolupprullare eller trumvridare, med automatisk kapning och överföring på ackumulatorförsedda linor för att undvika linstopp.
Den totala ledningslängden sträcker sig från 20 meter för en liten byggnadstrådisoleringslinje till över 150 meter för en mellanspännings XLPE-linje med långa härdningsrör. Planering av golvutrymme och korrekt inriktning av alla enheter på en styv stålbasram är grundläggande – felinriktning mellan pay-off och tvärhuvud med så lite som 2–3 mm vid hög hastighet orsakar ledarvibrationer och excentricitetsspikar.
Extruderingsdefekter i tråd- och kabelproduktion och hur man löser dem
Även välskötta tråd- och kabelsträngsprutningslinjer stöter på defekter under produktionen. Genom att snabbt identifiera orsaken undviks långa skrotkörningar.
| Defekt | Vanligaste orsaken | Korrigerande åtgärd |
|---|---|---|
| Diametervariation (cykling) | Skruvsvall, sliten skruvspets eller instabilt smälttryck | Installera kugghjulspump; inspektera och byt ut slitna skruvkomponenter |
| Bubblor/hålrum i isolering | Föreningens fuktighet över 0,05%; flyktiga mjukgörare | Förtorkad blandning 2–4 timmar vid 70–80 °C; granska tillsatspaket |
| Grov/hajskinnsyta | Smältbrott — för hög skjuvhastighet i formväggen | Öka formtemperaturen; minska linjehastigheten; använda processhjälpmedel |
| Hög excentricitet | Ledarvibrationer; felinriktad formspets; slitage på styrröret | Återcentrera tvärhuvudet; byt ut styrröret; kontrollera ledarspänningen |
| Ränder / missfärgning | Försämrat material håller sig i korshuvudets döda zoner | Rensa tvärhuvudet; demontera och rengöra; kontrollera döda zoner i formen |
| Gnisttestfel (nålhål) | Kontaminering; bubblor; tunn fläck från excentricitet | Skärmblandning; ta itu med excentricitet; granska materialets renhet |
Välja en tråd- och kabelextruder för dina produktionskrav
Att välja rätt tråd- och kabelextruder börjar med en tydlig definition av produktsortimentet, sammansättningsfamiljer, erforderlig genomströmning och begränsningar i golvutrymmet. Viktiga specifikationer att definiera innan du begär maskinofferter inkluderar:
- Ledarstorleksintervall — från minimum (t.ex. 0,1 mm² för datakabel) till maximum (t.ex. 300 mm² för strömkabel). Detta bestämmer korshuvudets hålstorlek och skruvdiameter.
- Sammansatt familj och väggtjocklek — PVC/LSZH/XLPE kräver var och en specifik skruvgeometri. Minsta väggtjocklek styr valet av form och spets.
- Måleffekt i kg/h — beräknat från linjehastighet × linjär vikt för den isolerade kabeln. Detta dimensionerar extruderskruvens diameter och drivmotor.
- Erforderliga dimensionstoleranser — Standardtoleranser för byggnadstrådar (IEC 60227) kan uppnås med grundläggande mätareåterkoppling, medan fordons- (ISO 6722) eller flyg- och rymdstandarder kräver kugghjulspump och röntgenväggsmätning.
- Antal lager — enskiktsisolering vs. dubbelskikts (isoleringsmantel) vs. trippel samextrudering avgör om en enkel-, tandem- eller hel co-extruderingslinje behövs.
- Automationsnivå — helautomatiskt rullbyte, skarvning och diameterkontroll med sluten slinga ökar kapitalkostnaderna men minskar arbets- och startskrot på höghastighetslinjer med 30–60 %.
A 60 mm tråd och kabel extruder med en 25:1 L/D-skruv, kugghjulspump och inline lasermätare är en vanlig startspecifikation för en allmän PVC/LSZH-isoleringslinje för byggtråd i området 0,75–16 mm². Räkna med installerade linjepriser från $300 000 till $800 000 USD beroende på automationsnivå och marknad. För produktion av XLPE-medelspänningskabel börjar trippel co-extruderingslinjer från 2 miljoner USD och kan överstiga 8 miljoner USD för vertikala vertikala torn med torrhärdning av VCV.
Extrudering i specialiserade kabelapplikationer
Kablar för fordonsledningar
Bilkablar är bland de mest krävande när det gäller dimensionell konsistens och genomströmning. En typisk OEM-kabelnätsanläggning för bilar förbrukar miljontals meter per dag av isolerad ledning i mätare från 0,13 mm² till 6 mm². Tråd- och kabelsträngsprutningslinjer för denna sektor arbetar vid 600–1 200 m/min på finmått, med så låga väggtjocklekar som 0,15 mm på 0,13 mm² ledare. Blandade val inkluderar PVC (standard), XLPE och i allt högre grad ETFE eller PP för högtemperaturzoner nära motorn där 125°C eller 150°C kontinuerliga klassificeringar krävs. Färgkodad isolering är avgörande för montering av sele, så exakt färgmatchning med inline kolorimetriska kontroller är standard på billinjer.
Ubåt och högspänningskabel
I den motsatta ytterligheten i termer av skala, använder undervattensströmkabel och extra högspänning (EHV) landkabel de största tråd- och kabelextruderkonfigurationerna som finns tillgängliga. Ledartvärsnitt från 500 mm² till 2 500 mm² kräver trippel co-extruderingslinjer där den inre halvledande skärmen, XLPE-isoleringen och den yttre halvledande skärmen appliceras i en enda passage med 3–10 m/min. Isoleringsväggtjocklekar på 15–25 mm kräver extremt hög volymetrisk effekt från stora skruvextrudrar (120–200 mm diameter) och långa kvävehärdningsrör på 50–80 meter. Isoleringsrenhetskraven vid 220–525 kV kabelklass är extraordinära – metallpartiklar större än 125 mikron i XLPE är förbjudna, vilket kräver ultraren blandningshantering och renrumsmonteringsområden runt tvärhuvudet.
Data- och telekommunikationskablar
Strukturerade kablar för Cat 6, Cat 6A och Cat 8 Ethernet, såväl som koaxialkablar för bredbandsdistribution, ställer snäva krav på kapacitans och impedanslikformighet snarare än spänningsmotståndskrav. För solid-core Cat 6A är isoleringen vanligtvis skummad FEP eller solid HDPE med 0,25–0,35 mm vägg på 0,57 mm ledare, producerad i 800–1 000 m/min. Skumningsprocessen – antingen fysisk skumning med kväveinjektion eller kemisk skumning med azodikarbonamid – minskar dielektricitetskonstanten från 2,3 (fast HDPE) till 1,5–1,8 (skummad), vilket är det som gör att Cat 6A når 500 MHz bandbredd. Diameterkontroll på en skummad isoleringstråd och kabelextruder måste vara tätare än ±0,005 mm för att bibehålla impedansen inom ±3 Ω-toleransen enligt TIA-568-standarderna.
Underhållspraxis som förlänger tråd- och kabelextruderns livslängd
En tråd- och kabelextruder är en kapitalintensiv tillgång. Korrekt underhåll översätts direkt till drifttid, jämn kvalitet och livslängd för skruv/pipa mätt i år snarare än månader.
- Övervakning av skruv- och pipslitage — Mät cylinderns håldiameter och skruvens diameter var 6–12:e månad med hjälp av kalibrerade instrument. När det diametrala spelet mellan skruv och cylinder överstiger 0,4–0,6 mm (beroende på skruvstorlek), sjunker utgångskonsistensen och läckageflödet ökar. Att byta skruven innan cylindern når samma slitage är vanligtvis mer kostnadseffektivt än att byta ut båda samtidigt.
- Crosshead rengöringsfrekvens — LSZH och pigmenterade föreningar kräver demontering och rengöring var 8–24:e produktionstimme för att avlägsna försämrat material. Naturlig PVC-blandning på en ren linje kan löpa 200–500 timmar mellan rengöringarna. En schemalagd spolcykel med en värmestabil spolmassa före avstängning tar bort rester utan demontering och förlänger intervallet.
- Fatvärmare och termoelementinspektion — felaktiga värmeband och termoelement orsakar temperaturzonavvikelser som ofta feldiagnostiseras som sammansatta eller skruvproblem. Byt ut termoelement som en förebyggande åtgärd var 12–18:e månad; inspektera värmeklämmorna för att lossna och varma punkter varje kvartal.
- Drive och växellåda service — Extruderväxellådor arbetar under höga, cykliska vridmomentbelastningar. Följ OEM-specificerade växellådsoljebytesintervall, vanligtvis var 4 000–8 000 timme. Vibrationsanalys på växellådan två gånger per år identifierar lagerslitage före katastrofala fel och oplanerade stillestånd.
- Kalibrering av mätare och gnisttestare — laserdiametermätare kräver kalibrering mot NIST-spårbara referensmål varje månad. Gnisttestare måste verifieras mot en känd helgdag (nålhål i isolering) i början av varje skift; en okalibrerad gnisttestare som missar fel är värre än ingen testare alls.
Branschtrender formar tråd- och kabelsträngsprutning idag
Tråd- och kabelsträngsprutningstekniken utvecklas tillsammans med den bredare kabelindustrins övergång till laddningsinfrastruktur för elbilar, sammankoppling av förnybar energi och höghastighetsdatanätverk.
Krav på el-laddningskabel
DC-snabbladdningskablar för elfordon kräver flexibla TPU- eller silikonhöljen som kan hantera kontinuerlig ström upp till 500 A vid 1 000 V DC, med böjradier under 30 mm vid -40°C. Dessa kablar använder vätskekylda ledarkonstruktioner med extruderad isolering över ett kopparrör som transporterar kylvätska. Tråd- och kabelextruderlinjerna för denna produkt måste hantera flera samtidiga skiktapplikationer - isolering över kopparledaren, mantel över monteringen - samtidigt som de bibehåller flexibilitetsegenskaperna som gör att kabeln kan hänga och rygga tillbaka tusentals gånger under drift. Den globala efterfrågan på laddningskabel för elbilar förväntas växa med över 20 % CAGR till och med 2030 , driver betydande investeringar i ny tråd- och kabelextruderkapacitet.
Industry 4.0 och Digital Extrusion Lines
Moderna tråd- och kabelextruderstyrsystem kopplar samman alla linjekomponenter – extruderdrift, cylindertemperaturer, kugghjulspump, diametermätare, dragledare och upptagning – genom en enda PLC eller PC-baserad HMI med recepthantering och SPC-dataloggning. Digitala extruderingslinjer lagrar processrecept för hundratals kabeltyper, vilket eliminerar manuell installation och möjliggör verktygsfri produktbyte på under 15 minuter på väldesignade system. OPC-UA-anslutning gör att linjen kan mata produktionsdata i realtid till MES- och ERP-system, vilket möjliggör spårbarhet från sammansatt parti till färdig rulle – en obligatorisk funktion för fordonscertifiering enligt IATF 16949 och som i allt högre grad krävs för kabelprojekt.
Hållbar och återvinningsbar sammansatt extrudering
Regleringstrycket under EU:s handlingsplan för cirkulär ekonomi och REACH-förordningar påskyndar övergången från icke-återvinningsbar härdplast (XLPE) och halogenerad (PVC) isolering mot termoplastiska XLPE-alternativ (TR-XLPE, HFFR-TP) som kan återvinnas vid slutet av livet. Dessa nya föreningar kan bearbetas på befintliga tråd- och kabelextruderplattformar med skruvmodifiering men kräver smalare processfönster och mer exakt temperaturkontroll än äldre PVC. Compound-leverantörer och extruder-OEM utvecklar tillsammans nya verktygsgeometrier och cylinderbeläggningar för att hantera dessa material effektivt, med flera kommersiella linjer som redan kör TR-XLPE-blandningar för mellanspänningskablar i produktionsskala i Europa och Asien.
 Släkt Produkter








