 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Hur fiberoptisk kabel är gjord: kärnprocessen förklaras
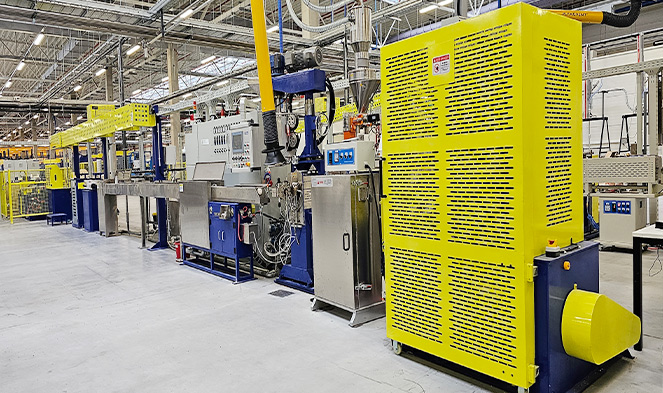
Fiberoptisk kabel tillverkas genom att dra ultrarent glas eller plast i hårtunna strängar som kallas optiska fibrer, belägga dem i skyddande lager och sedan bunta och mantel dem till en färdig kabelmontering. Hela processen - från rå kiseldioxid till utplacerbar kabel - involverar extrem precision, kontrollerade miljöer och specialiserade extruderingsmaskiner. I hjärtat av sekundär beläggning och kablage operationer sitter tråd och kabel extruder , en maskin som applicerar polymermantel och buffertbeläggningar runt ömtåliga optiska fibrer med hög hastighet och med noggrannhet på mikronnivå.
Tillverkningssekvensen kan delas in i två breda faser: fiberdragning (tillverkning av den råa optiska fibern) och kabelkonstruktion (sammansättning av fibrer till en robust, utplacerbar produkt). Båda faserna kräver noggrant kontrollerade material, temperaturer och mekaniska toleranser. Även mindre föroreningar eller spänningsvariationer kan äventyra signalförlustprestandan, uttryckt i decibel per kilometer (dB/km), som måste uppfylla strikta standarder som ITU-T G.652 för enkellägesfiber.
Börjar med en förform: Grunden för varje optisk fiber
Tillverkningsprocessen börjar långt innan någon extruderingsutrustning kommer till spel. Det första steget är att skapa en förform — En massiv glascylinder, vanligtvis 1 till 2 meter lång och 80 till 200 mm i diameter, som exakt speglar den färdiga fiberns brytningsindexprofil i mycket större skala.
Modifierad kemisk ångdeposition (MCVD)
En av de mest använda metoderna för tillverkning av preform är Modified Chemical Vapor Deposition (MCVD), utvecklad vid Bell Labs. I denna process värms ett roterande kiseldioxidrör externt med en syrevätebrännare till cirka 1 600°C. Gasformiga prekursorer — typiskt kiseltetraklorid (SiCl₄) och germaniumtetraklorid (GeCl₄) — strömmar genom röret och reagerar för att bilda glassotlager på innerväggen. Germaniumdopningen höjer kärnans brytningsindex i förhållande till beklädnaden, vilket är det som möjliggör ljusstyrning genom total inre reflektion.
Utanför ångdeposition (OVD) och VAD
Nordamerikanska tillverkare föredrar ofta Outside Vapor Deposition (OVD), där sot avsätts på utsidan av en roterande dorn. Japanska tillverkare var banbrytande för Vapor Axial Deposition (VAD), som möjliggör kontinuerlig förformproduktion och är väl lämpad för storskalig produktion. Varje metod ger en porös sotförform som måste konsolideras i en sintringsugn vid cirka 1 500°C, där den kollapsar till en tät, bubbelfri glascylinder redo för dragning.
En enda förform kan ge var som helst från 2 500 till över 5 000 kilometer av färdig optisk fiber, beroende på förformens storlek och målfiberdiametern på 125 mikrometer.
The Fiber Drawing Tower: Dra glas i mikrotunna trådar
När förformen är klar laddas den i ett fiberdragtorn - ett vertikalt ugnssystem som kan stå 20 till 30 meter hög . Spetsen av förformen värms till ungefär 2 000°C i en grafit- eller zirkoniumoxidbeständig ugn, vilket får den att mjukna och bilda ett smält "neck-down"-område. Tyngdkraften och en motoriserad kapstan nedanför drar mjukgöringsglaset till en kontinuerlig filament med draghastigheter på 10 till 25 meter per sekund i moderna högkapacitetssystem.
En in-line lasermikrometer mäter kontinuerligt fiberdiametern i realtid. Återkopplingsslingor justerar ritningshastigheten inom millisekunder för att bibehålla målets ytterdiameter 125 ± 1 mikrometer . Varje avvikelse utöver denna tolerans – som är ungefär bredden på ett enda människohår – skulle orsaka signalreflektioner vid skarvar och kontakter, vilket försämrar nätverkets prestanda.
Applicering av den primära beläggningen
Omedelbart efter att fibern lämnar ugnszonen och innan den kan komma i kontakt med någon yta, passerar den genom en primär beläggningsapplikator. Två lager UV-härdbart akrylat appliceras i sekvens: ett mjukt inre primärskikt (låg modul, ~0,5 MPa) som dämpar fibern mot mikroböjning, och ett hårdare yttre primärskikt (hög modul, ~500–900 MPa) som ger mekaniskt skydd. Beläggningen bringar ytterdiametern från 125 µm till ungefär 245–250 µm . Båda skikten härdas nästan omedelbart under UV-lampor, och den belagda fibern lindas sedan upp på en upptagningstrumma.
Draghållfastheten hos en nydragen, orörd kiseldioxidfiber kan nå 800 000 psi (5,5 GPa) — mycket starkare än stål i vikt — men ytfel som införts genom kontaminering eller fysisk kontakt försämrar detta snabbt. Det är därför hela ritnings- och beläggningsprocessen sker i renrumsmiljö, typiskt klass 1000 (ISO 6) eller bättre.
Sekundär beläggning och färgning: Förbereda fibrer för kabeldragning
Efter dragning går den 250 µm belagda fibern genom ytterligare bearbetning innan den kan införlivas i en kabel. Detta sekundära bearbetningssteg är där tråd och kabel extruder blir en central utrustning.
Tät buffring
I tätt buffrade konstruktioner - vanliga i inomhus-, plenum- och stigarkablar - extruderas en termoplastisk sekundär buffert direkt över den primärbelagda fibern, vilket ger den yttre diametern till 900 µm . Extruderingen utförs på en kompakt tråd- och kabelextruder med ett korshuvud som är exakt dimensionerat för att bibehålla koncentriciteten mellan fibern och buffertskiktet. Material som vanligtvis används inkluderar PVC, PVDF (Kynar) eller nylon, beroende på vilken låg- och rökklass som krävs.
Lös rörkonstruktion
För utomhus- och långdistanskablar dominerar den lösa rördesignen. En tråd- och kabelextruder bildar ett litet plaströr - vanligtvis polypropen eller polybutylentereftalat (PBT) - runt en grupp på 2 till 24 fibrer. Röret är något större än fiberknippet och utrymmet är fyllt med en vattenblockerande gel (tixotropic petroleum compound eller torra vattenblockerande tejper). Det lösa röret tillåter fibrer att röra sig fritt inuti, vilket isolerar dem från yttre mekanisk belastning.
Fiberfärgning
För att möjliggöra identifiering av enskilda fibrer i en kabel är varje fiber färgkodad enligt TIA-598 eller IEC 60304 standarder. Färgningsprocessen applicerar ett tunt UV-härdbart bläck - vanligtvis mindre än 5 µm tjockt - över den 250 µm primära beläggningen. En dedikerad bläckapplikator eller en kombinerad färg- och återspolningslinje hanterar detta steg med hastigheter som matchar den ursprungliga ritningshastigheten. De 12 standardfärgerna cirkulerar i sekvens: blå, orange, grön, brun, skiffer, vit, röd, svart, gul, violett, ros och aqua.
Kabeltrådning: Kombinera fibrer till en strukturerad enhet
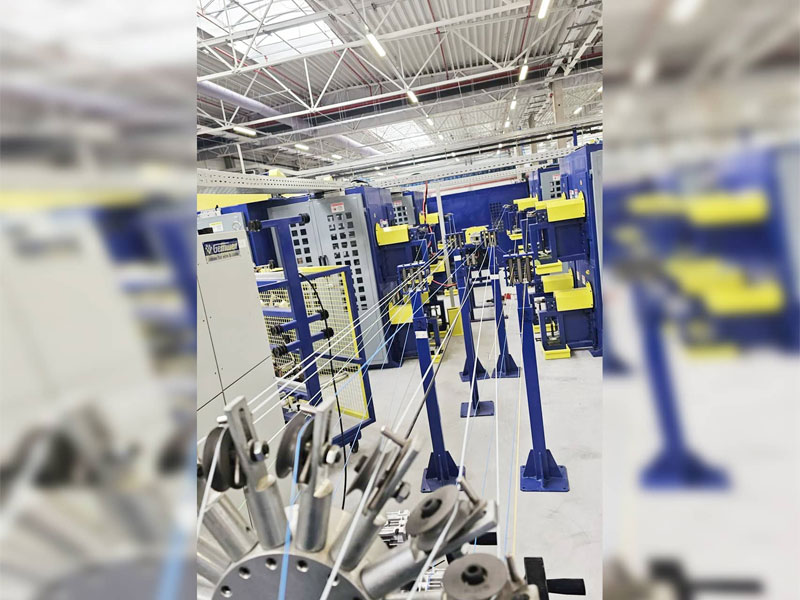
Enskilda buffrade fibrer eller lösa rör sätts ihop till en multifiberkabel på en strandningsmaskin. Detta steg bestämmer det totala fiberantalet, mekanisk prestanda och fysisk konfiguration för den färdiga kabeln.
I lösa rörkonstruktioner är flera rör - vart och ett med 2 till 24 fibrer - tvinnade i ett spiralformigt eller SZ-mönster (omvänt oscillerande) runt en central styrka, oftast en glasförstärkt plaststav (GRP) eller aramidgarnbunt. SZ-trådning gör att varje rör kan nås oberoende utan att linda upp hela kabeln, en stor fördel för fältskarvning.
Bandkabel, en annan vanlig arkitektur, använder en platt uppsättning av 4, 6, 8 eller 12 fibrer bundna sida vid sida med ett matrismaterial, och staplar sedan flera band i ett centralt rör eller spårkärna. Bandkablar kan rymma över 6 000 fibrer i en enda kabelmantel, vilket gör dem mycket effektiva för högdensitetsinstallationer på centrala kontor och datacenters trunkkabel.
| Konstruktionstyp | Fiberbuffert | Fiberräkningsintervall | Typisk tillämpning |
|---|---|---|---|
| Tätt buffrad | 900 µm över 250 µm | 2–144 | Inomhus, lokaler, plenum |
| Löst rör | Gelfyllt PBT-rör | 2–864 | Utanför anläggning, långdistans |
| Band | Matrisbundna arrayer | 72–6,912 | Datacenter, centralkontor |
| Central Tube (Unitube) | Gelfyllt enkelrör | 2–24 | Få åtkomst till nätverk, FTTH sjunker |
Rollen för tråd- och kabelextrudern i jackanvändning
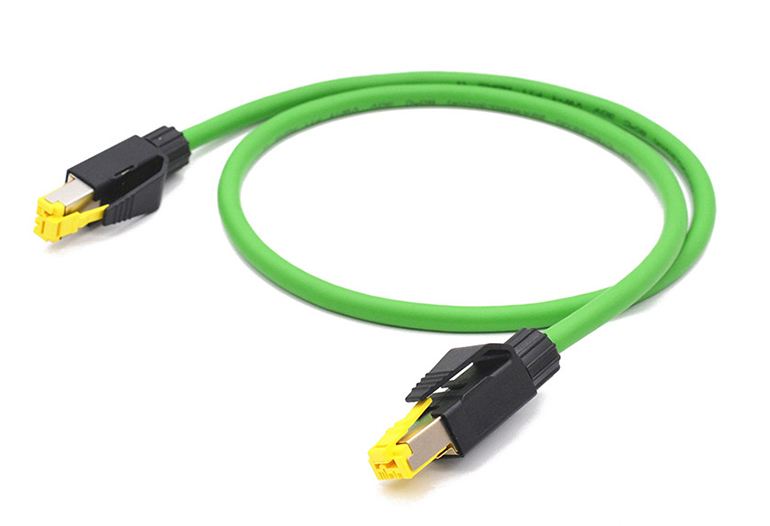
Efter strandning får kabelkärnan sin yttre mantel - det sista skyddsskiktet som bestämmer kabelns miljömässiga lämplighet. Detta är den mest synliga tillämpningen av tråd och kabel extruder i den fiberoptiska tillverkningslinjen, och det påverkar direkt flamskydd, UV-beständighet, krosshållfasthet och installationsprestanda.
En tråd- och kabelextruder för detta ändamål består av en cylinder- och skruvmekanism som smälter termoplastisk förening och tvingar den genom ett tvärhuvud vid kontrollerat tryck och temperatur. För fiberoptiska mantel måste extrudern arbeta med särskilt fin kontroll eftersom de optiska fibrerna inuti inte kan tolerera överdriven spänning eller termisk stöt under mantelpasseringen.
Nyckelextruderparametrar för fiberoptisk mantel
- Skruvdesign: Enkelskruvsextrudrar med L/D-förhållanden på 20:1 till 30:1 är standard för mantelblandningar. Barriärskruvar förbättrar smälthomogeniteten, vilket minskar ytdefekter i den färdiga manteln.
- Smälttemperatur: Varierar beroende på material - vanligtvis 170–200 °C för PVC, 230–260 °C för HDPE och 280–310 °C för LSZH-föreningar (Low Smoke Zero Halogen).
- Linjehastighet: Moderna tråd- och kabelextrudersystem designade för fiberoptisk mantel kan köras vid upp till 150–200 m/min för kablar med mindre diameter.
- Caterpillars avdragsspänning: Måste noggrant kalibreras. Överdriven spänning belastar de optiska fibrerna och introducerar permanent signalförlust.
- Kyltrågets längd: HDPE- och LSZH-mantel kräver längre kylvägar - ibland 6 till 12 meter - för att förhindra ytans krympning och bibehålla mantelns rundhet.
LSZH-föreningar, som krävs enligt IEC 60332-1 och EN 50200 för användning i offentliga byggnader och transportinfrastruktur, är mer utmanande att extrudera än PVC på grund av deras högre fyllmedelsinnehåll (vanligtvis aluminiumtrihydrat eller magnesiumhydroxid som flamskyddsmedel). En tråd- och kabelextruder som hanterar LSZH måste generera tillräcklig skjuvning för att dispergera dessa mineralfyllmedel likformigt utan att försämra polymermatrisen. Vissa tillverkare använder en dubbelskruvsextruderblandningssteg uppströms tvärhuvudet för att säkerställa sammansättningens konsistens.
Pansar inför den sista jackan
Många kablar för utomhusbruk och direktnedgrävning har ett metalliskt eller dielektriskt pansarskikt mellan den inre manteln och den yttre manteln. Korrugerad ståltejp (CST) rustning ger motstånd mot gnagare och krossskydd, medan aramidgarn eller glasfiber ger samma skydd i hel-dielektriska konstruktioner. Om pansar finns, passerar kabeln genom ett andra mantlande extruderhuvud efter armering - vilket gör tråd- och kabelextrudern till ett ännu mer upprepat element över produktionslinjen.
Styrka medlemmar och fuktbarriärer: vad som håller ihop kabeln
Optiska fibrer bär ingen dragbelastning själva - glas kan helt enkelt inte sträckas utan att spricka. All installationsspänning måste bäras av dedikerade hållfasthetselement integrerade i kabelkonstruktionen.
- Aramidgarn (Kevlar): Det vanligaste hållfasthetselementet i inomhus- och distributionskablar. Typiska dragbelastningsklasser sträcker sig från 100 N för små 2-fiberfallskablar till över 2 700 N för inomhuskablar. Aramidgarn placeras i mellanrummen mellan kabelkärnan och yttermanteln.
- Stång av glasförstärkt plast (GRP): Används som en central styrka i lösa kablar utomhus. En 5 mm GRP-stav ger betydande draghållfasthet och böjskydd samtidigt som den håller kabeln icke-ledande och blixtsäker.
- Ståltråd eller ståltejp: Används i självbärande antennkablar (ADSS-kablar använder inget stål) eller surrade antennkonstruktioner. Vissa kablar för direkt nedgrävning kombinerar stålpansar med vattenblockerande tejper för dubbelt skydd.
- Vattenblockerande element: Gelfyllda mellanrum, svällbara tejper eller torrt vattenblockerande garn förhindrar longitudinell vattenmigration, vilket kan orsaka hydroxylkontamination av glaset över tid, vilket ökar dämpningen vid 1383 nm vattentoppen - ett känt problem i tidiga fibrer som inte är noll vattentopp (NZWP).
Typer av optisk fiber: Single-Mode vs Multimode
Brytningsindexprofilen som är inbyggd i förformen avgör om den resulterande fibern är singelmode eller multimode - en distinktion som har djupgående konsekvenser för kabelns tillämpning, kostnad och prestanda.
| Parameter | Single-Mode (OS2) | Multimode OM3 | Multimode OM5 |
|---|---|---|---|
| Kärndiameter | 9 µm | 50 µm | 50 µm |
| Typisk dämpning | ≤0,2 dB/km vid 1550 nm | ≤3,0 dB/km vid 850 nm | ≤3,0 dB/km vid 850 nm |
| Max räckvidd (100G) | >80 km med förstärkning | 100 m | 150 m (SWDM4) |
| Ljuskälla | Laser (DFB/extern hålighet) | VCSEL (850 nm) | VCSEL (850–950 nm) |
| Primär användning | Telekom, långdistans, FTTH | Enterprise LAN, datacenter | Kort räckvidd datacenter SWDM |
Single-mode fiber har en 9 µm kärna , som endast tillåter ett utbredningsläge, vilket eliminerar modal spridning helt och möjliggör överföring över tiotals till hundratals kilometer. Multimodefiber, med sin 50 eller 62,5 µm kärna, tillåter hundratals lägen och är lättare att avsluta och ansluta, men modal spridning begränsar bandbredd över avstånd. Den graderade indexprofilen för moderna OM3/OM4/OM5-fibrer – där brytningsindexet minskar paraboliskt från mitten till kanten – kompenserar avsevärt för modal spridning, vilket möjliggör 10G till 400G-överföring över kortare företagsavstånd.
Kvalitetstestning under hela tillverkningsprocessen
Tillverkning av fiberoptiska kablar styrs av flera internationella och inhemska standarder. Kvalitetstestning är inte en aktivitet i slutskedet – den är integrerad i varje steg i produktionen.
Tester på fibernivå (efter ritning)
- Dämpning: Uppmätt med en OTDR (Optical Time Domain Reflectometer) eller nedskärningsmetod vid 1310, 1383, 1550 och 1625 nm för enkelläge; vid 850 och 1300 nm för multimode.
- Bevistest: Varje fiberspole utsätts för ett dragsäkert test – vanligtvis 0,5 % till 1 % förlängning – för att sålla bort eventuella fibrer med ytfel. Fibrer som misslyckas går sönder under testet och skarvas ut.
- Cutoff våglängd: Bestämmer den kortaste våglängden vid vilken fibern fungerar i äkta enkelläge. Måste vara under 1260 nm för OS2-kompatibilitet.
- Mode field diameter (MFD): Påverkar skarvförlust och kopplingseffektivitet. ITU-T G.652 specificerar 9,2 ± 0,4 µm vid 1310 nm.
- Kromatisk dispersion och PMD: Kritisk för höghastighetsöverföring; båda måste uppfylla de värden som föreskrivs av relevant ITU- eller IEC-fiberstandard.
Tester på kabelnivå (efter mantelning)
- Krossmotstånd: Enligt IEC 60794-1-2 Metod E1; en platt kraft appliceras över kabeltvärsnittet för att verifiera att manteln och strukturen skyddar fibrerna utan att dämpningen förändras.
- Slagtest: En viktad fallhammare används för att simulera oavsiktliga mekaniska slag under installationen.
- Temperaturcykler: Kablar cyklas från -40°C till 70°C (eller bredare för tuffa miljöer) medan optisk dämpning övervakas. Förändringar måste hållas inom definierade gränser under hela cykeln.
- Vattennedsänkning och penetration: Validerar gelfyllning eller torrvattenblockerande effektivitet enligt IEC 60794-1-2 Metod F5.
- Jacka gnisttest: En gnisttestare med hög spänning löper längs kabelmanteln för att upptäcka hål eller tunna fläckar som introduceras under extrudering - ett kvalitetskontrollsteg som appliceras direkt på tråd- och kabelextruderlinjen.
Specialfiberoptiska kablar: ADSS, ubåt och mikrokanal
Utöver standardkonstruktionerna med lösa rör och tätt buffrade, kräver flera specialkabelkonstruktioner anpassade tillverkningsmetoder och specifika extruderkonfigurationer.
ADSS (All-Dielectric Self-Supporting) kablar
ADSS-kablar är designade för att surra till kraftledningstorn utan en budkabel. De måste tåla vind, isbelastning och spänna längder upp till 700 meter utan häng. Ytterhöljet är tillverkat av en spårbeständig AT-förening som motstår nedbrytning från elektriska högspänningsfält som induceras av närhet till strömförsedda ledare. Tråd- och kabelextrudern som används för ADSS-mantel måste hantera dessa AT-specialiteter, som har ett annat reologiskt beteende än standard HDPE, vilket kräver justerade skruvtemperaturprofiler och tryckinställningar.
Ubåtsfiberoptisk kabel
Undervattenskablar måste överleva djup som överstiger 8 000 meter i transoceana vägar — tryck över 80 MPa. Fiberenheten är placerad i ett kopparrör som är hermetiskt tätat genom svetsning för att förhindra inträngning av väte, vilket gör att fiberdämpningen ökar under decennier. Lager av höghållfasta ståltrådar och polyetenmantel appliceras i flera omgångar, var och en kräver sitt eget mantlande extrudersteg. Tillverkningen av ett enda transoceaniskt kabelsegment kan involvera över ett dussin sekventiella extruderingspassager.
Mikrokanal- och blåst fiberkablar
Blåsta fiberkablar är designade för att installeras med tryckluft genom förinstallerade mikrokanaler, vanligtvis 5 till 10 mm i diameter . Kabelns yttre yta måste ha en mycket låg friktionskoefficient – ofta uppnådd genom att samextrudera ett halt ytterskikt av nylon eller HDPE med fin ytstruktur på tråd- och kabelextrudern – för att möjliggöra luftassisterad installation över avstånd på 1 km eller mer i ett enda slag. Detta tillvägagångssätt minskar drastiskt utgravningskostnaderna i FTTH-utbyggnader.
Från fabrikstrumma till installerat nätverk: sista steg
Efter all mantelning och testning lindas den färdiga fiberoptiska kabeln på trä- eller plastfat i standardleveranslängder. Vanliga haspellängder för lösa rör utomhuskablar är 2 km, 4 km och 6 km . Varje trumma är märkt med kabeltyp, fiberantal, fibertyp (OS2, OM4, etc.), trumlängd och datum och produktionsskifte – allt spårbart till den individuella dragtornskörningen och preformsatsen.
Fabriksacceptanstestning (FAT) involverar i detta skede OTDR-testning av varje fiber på varje trumma för att producera ett fullständigt dämpningsspår. Detta spår arkiveras och levereras med kabeln för att fungera som en referens mot vilken fältuppmätta OTDR:er kan jämföras efter installation, vilket gör det enkelt att identifiera eventuella skador som uppstått under dragning eller grävning.
Anslutning – att fästa fabrikspolerade kontakter till fiberändar – utförs valfritt vid kabelanläggningen eller på installationsplatsen. Fabrikspolerade kontakter uppnår insättningsförluster nedan 0,2 dB med returförluster över 50 dB för APC-finish (vinklad fysisk kontakt), prestanda som är svår att replikera konsekvent under fältförhållanden.
Vanliga frågor
Vilket råmaterial är fiberoptisk kabel gjord av?
Den optiska fibern i sig är gjord av ultrarent kiselglas (kiseldioxid, SiO₂), med dopämnen som germaniumdioxid som används för att justera brytningsindex. De skyddande beläggningarna, buffertrören och manteln är gjorda av olika termoplaster såsom akrylat, PBT, PVC, HDPE, PVDF eller LSZH-föreningar, alla bearbetade genom extruderingsutrustning.
Hur tunn är en optisk fiber jämfört med ett människohår?
En enda optisk fiber har efter dragning en ytterdiameter på 125 mikrometer (0,125 mm) , vilket är ungefär diametern på ett genomsnittligt människohår. Själva glaskärnan - den del som bär ljus - är bara 9 µm bred i singelmodsfiber, ungefär en tiondel av ett hårstrås bredd.
Vad gör en tråd- och kabelextruder vid tillverkning av fiberoptiska kablar?
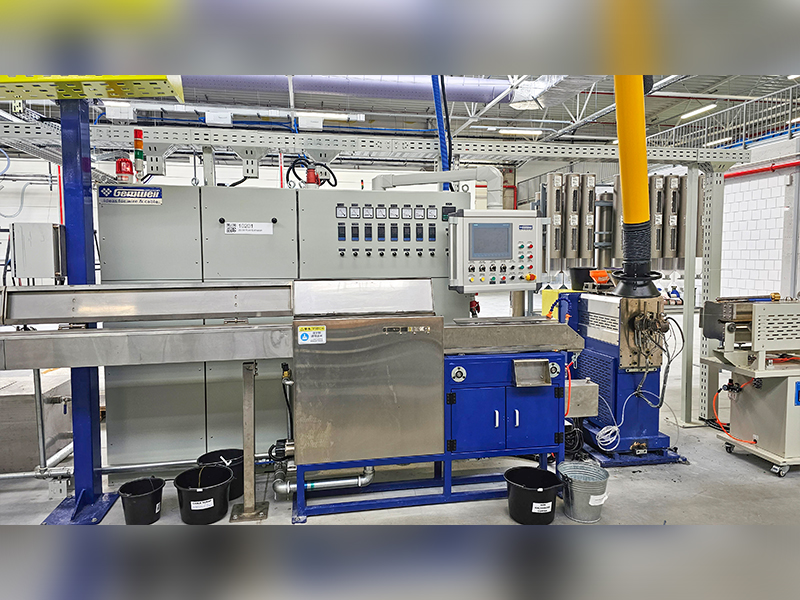
En tråd- och kabelextruder smälter termoplastisk förening och applicerar den som ett kontinuerligt, exakt dimensionerat skikt över den optiska fibern eller kabelkärnan. Vid fiberoptiktillverkning används extruders i flera steg: bildar täta buffertbeläggningar runt enskilda fibrer, framställer lösa buffertrör som innehåller grupper av fibrer och applicerar kabelns yttre mantel. Extrudern måste arbeta med noggrann temperatur- och hastighetskontroll för att undvika att skada de ömtåliga optiska fibrerna inuti.
Hur lång tid tar det att tillverka fiberoptisk kabel?
Tillverkning av förformar tar flera dagar till en vecka per sats. Fiberdragning i 15–25 m/s innebär att en enda 5 000 km fiberspole tar ungefär 60–90 timmars kontinuerlig drift av dragtornet. Sekundär bearbetning, strandning och jacking lägger till ytterligare dagar. Total cykeltid från råmaterial till färdig trumma är vanligtvis två till fyra veckor för en vanlig lösrörskabel utomhus.
Kan fiberoptisk kabel göras med plast istället för glas?
Ja. Optisk plastfiber (POF) använder PMMA (polymetylmetakrylat) eller fluorerad polymer som kärna och beklädnadsmaterial. POF har en mycket större kärna (upp till 1 mm) och mycket högre dämpning (cirka 150–200 dB/km vid 650 nm) jämfört med kiseldioxidfiber, så den är begränsad till korta körningar under 50 meter - vanligtvis bilnätverk, A/V-system för hemmet och industriella sensorlänkar där den låga termineringsbehovet uppväger behovet av dämpning.
Vad är LSZH och varför spelar det roll i fiberoptiska kablar?
LSZH står för Low Smoke Zero Halogen. Den beskriver mantelmaterial som, när de utsätts för brand, producerar minimalt med rök och inga halogengaser (som klor från PVC). Detta är viktigt i slutna utrymmen som transittunnlar, sjukhus och kontorsbyggnader där giftig rök från brinnande kablar utgör en allvarlig evakueringsrisk. LSZH-mantel appliceras med hjälp av en tråd- och kabelextruder som är konfigurerad för högre viskositet, fyllmedelsbelastade föreningar, och kablarna måste klara IEC 60332-3, IEC 61034 och IEC 60754 testserier.
 Släkt Produkter








