 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体




Hur fiberoptisk kabel är gjord: det korta svaret
Fiberoptisk kabel görs genom att dra ultrarent kiselglas i hårtunna strängar som kallas optiska fibrer, belägga dem med skyddande polymerskikt, bunta ihop dem i en kärnenhet och slutligen extrudera en yttre mantel runt hela strukturen med hjälp av en tråd- och kabelextruder. Resultatet är en kabel som kan överföra data med ljusets hastighet över avstånd på tiotals kilometer med praktiskt taget ingen signalförlust.
Den fullständiga tillverkningsprocessen sträcker sig över flera mycket kontrollerade steg — från kemisk ångavsättning av kiseldioxidförformar, till fiberdragningstorn som arbetar vid över 2 000°C, till mantellinjer där en tråd och kabel extruder applicerar polymerbeläggningar med hastigheter över 1 000 meter per minut . Varje steg kräver precisionsutrustning, snäva toleranser och rigorös kvalitetskontroll.
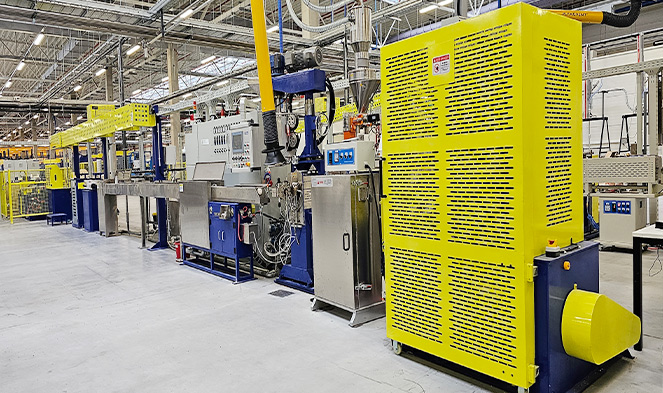
Råmaterial: vad fiberoptisk kabel faktiskt är gjord av
Den optiska fibern i hjärtat av varje kabel börjar med kiseltetraklorid (SiCl₄) eller kiseldioxid (SiO₂) av extraordinär renhet - vanligtvis 99,9999% eller bättre. Även en enda metallisk förorening på delar per miljard nivå kan sprida ljus och minska överföringskvaliteten. Tillsammans med kiseldioxiden tillsätts dopämnen som germaniumdioxid (GeO₂) till kärnan för att höja dess brytningsindex något över beklädnadens, vilket skapar den totala inre reflektionen som håller ljuset fångat inuti fibern.
Utöver glas innehåller en färdig kabel flera andra materialkategorier:
- Primär beläggning: Ett mjukt UV-härdbart akrylat applicerat direkt över glaset för att dämpa mikroböjningar och skydda ytan från fukt.
- Sekundär beläggning: Ett hårdare akrylatskikt som ger fibern mekanisk styrka och nötningsbeständighet.
- Buffertrör eller tät buffert: Lösa rördesigner använder gelfyllda PBT-rör (polybutylentereftalat); tätbuffrade konstruktioner använder nylon eller PVDF extruderad direkt över fibern.
- Styrka medlemmar: Aramidgarn (Kevlar), stavar av glasförstärkt plast (GRP) eller ståltråd beroende på kabeltyp och tillämpning.
- Ytterjacka: Låg-rök noll-halogen (LSZH) polyeten, PVC eller polyuretan, applicerad av en tråd- och kabelextruder och vald baserat på installationsmiljön.
Den specifika kombinationen av dessa material avgör om den färdiga produkten är en patchkabel för inomhusbruk, en utomhuskabel för direkt nedgrävning, en bepansrad undervattenskabel eller en flamskyddad stigkabel.
Steg ett: Tillverkning av glasförformen
Allt börjar med förformen – en solid glasstav, vanligtvis 1–1,5 meter lång och 50–150 mm i diameter, vars tvärsnittsprofil är en exakt uppskalad kopia av den färdiga fibern. Förhållandet mellan kärndiameter och beklädnadsdiameter i förformen bevaras troget under ritningen, så varje dimensionsbeslut som tas i detta skede fortplantar sig hela vägen till slutprodukten.
Modifierad kemisk ångdeposition (MCVD)
I MCVD-processen är ett roterande kiselrör monterat i en glasbearbetande svarv. Gasformiga prekursorer - SiCl4, GeCl4, POCl3 och syre - matas in i ena änden medan en väte-syrefackla passerar utsidan. Gaserna reagerar vid cirka 1 600°C och avsätter sotpartiklar på rörets innervägg. Varje passage av ficklampan avsätter ett lager glas med en något annorlunda sammansättning, vilket bygger upp den graderade kärnan lager för lager. Efter hundratals passager kollapsas röret till en solid förformstav under hög temperatur.
Extern ångdeponering (OVD) och axiell ångdeposition (VAD)
OVD och VAD är de dominerande metoderna som används av storskaliga producenter som Corning och Fujikura. I OVD går en roterande dorn genom en flamhydrolysbrännare; SiCl4 och GeCl4 reagerar med väte och syre för att avsätta kiseldioxidsot på utsidan av dornen. Efter avsättningen avlägsnas dornen och det porösa sotämnet sintras i en ugn med kloratmosfär för att driva ut OH-joner (som orsakar vattentoppdämpning), och konsolideras sedan till en bubbelfri glasförform. VAD avsätter sot axiellt på änden av en roterande fröstav, vilket ökar förformen kontinuerligt - ett format som passar högvolymproduktion eftersom det producerar mycket långa förformar utan avbrott. En enda stor OVD- eller VAD-förform kan ge över 3 000 km färdig fiber.
Steg två: Rita fibern på ett rittorn
Fiberdragtornet är en av de mest slående utrustningarna i någon optisk fiberanläggning. Den är vanligtvis 10–20 meter hög och matar in förformen vertikalt in i en grafitmotståndsugn eller zirkoniumoxidinduktionsugn där spetsen värms upp till ca. 2 000–2 200°C . Vid denna temperatur mjuknar glaset och en tunn tråd - kallad fiber "neck-down" - faller under tyngdkraften och fångas upp av en kapstan vid basen av tornet.
Kapstanen styr draghastigheten, vilket är den primära variabeln som används för att reglera fiberdiametern. Moderna rittorn arbetar med hastigheter på 1 500–2 500 meter per minut , och en lasermikrometer placerad precis under ugnen mäter fiberdiametern kontinuerligt - vanligtvis håller den inom ±0,1 µm från målet 125 µm kapslingsdiameter. Om diametern avviker justerar styrsystemet draghastigheten i realtid inom millisekunder.
Applicering av inline beläggning
Omedelbart efter diametermätningspunkten passerar den kala glasfibern genom en dubbelbeläggningsform där flytande UV-härdbart akrylat appliceras i två koncentriska skikt samtidigt - den mjuka primära beläggningen med en ytterdiameter på ungefär 190–200 µm och den hårdare sekundära beläggningen som ger den totala beläggningen till cirka 245–250 µm. Den belagda fibern passerar sedan genom UV-lampor som härdar båda skikten inom bråkdelar av en sekund. Detta inline-beläggningssteg är kritiskt: blankt kiselglas har mycket hög draghållfasthet (upp till 700 kpsi) men är extremt känsligt för ytskador från atmosfärisk fukt och hantering. Polymerbeläggningen skyddar den ytan från det ögonblick då glaset stelnar.
Den belagda fibern lindas på rullar som rymmer allt från 25 km till över 100 km fiber, beroende på rullens storlek och fibertyp. Varje rulle utsätts sedan för provtestning, där fibern dras genom ett kapstansystem som applicerar en kontrollerad dragbelastning - vanligtvis 100 kpsi - för att verifiera att inga svaga punkter finns längs hela längden.
Steg tre: Färgning, buffring och strandning av fibrer
Efter provtestning färgkodas individuella fibrer med en UV-färglinje, som applicerar ett tunt lager av pigmenterat UV-härdbart bläck på den sekundära beläggningsytan. Standardfärgsekvensen följer TIA-598 (eller IEC 60304 internationellt): blå, orange, grön, brun, skiffer, vit, röd, svart, gul, violett, rosé, aqua — upprepas för varje grupp om 12 fibrer i högtalskablar. Denna färgkodning är det enda sättet att identifiera enskilda fibrer i kablar som innehåller 96, 144, 288 eller till och med 3 456 fibrer.
Lös rör kontra tät buffertkonstruktion
Nästa stora processval är hur fibrer packas inuti kabelstrukturen. In lös rörkonstruktion , grupper om 6–12 fibrer placeras inuti små PBT- eller PP-rör med en innerdiameter på 1,5–3× fiberknippets diameter. Överskottsfiberlängden (EFL) inuti röret - typiskt 0,2–0,5 % mer fiberlängd än rörlängden - gör att fibrerna kan böjas utan belastning när kabeln expanderar eller drar ihop sig med temperaturen. Gelfyllda lösa rör ger ytterligare fukt och väteblockering. Denna konstruktion dominerar utomhus OSP-kablar (outside plant).
In tät buffertkonstruktion , ett termoplastiskt material - typiskt nylon 12 eller PVDF - extruderas direkt över varje belagd fiber, vilket ger fiberpaketet till 900 µm. En tråd- och kabelsträngsprutmaskin med en precisionstvärhuvud utför denna operation och bibehåller koncentriciteten hos buffertskiktet inom ±25 µm. Tättbuffrade fibrer är lättare att avsluta, vilket gör denna konstruktion till standard för inomhusdistribution och lokalkablar.
När väl individuella fibrer eller lösa rör är förberedda, tvinnas de samman runt en central styrka med hjälp av en planetarisk eller SZ-strängningsmaskin. SZ-trådning - där läggningsriktningen ändras periodiskt - är att föredra eftersom det tillåter åtkomst i mitten av spann utan att linda upp hela kabeln.
| Funktion | Löst rör | Tät buffert |
|---|---|---|
| Typisk tillämpning | Utomhus OSP, antenn, direkt nedgrävning | Inomhus, stigare, distribution |
| Fiberantalintervall | Upp till 3 456 fibrer | Typiskt 2–144 fibrer |
| Temperaturområde | –40°C till 70°C | –20°C till 60°C (typiskt) |
| Fuktskydd | Utmärkt (gel- eller torrvattenblockerande) | Måttlig (beroende på jacka) |
| Lätthet att avsluta | Kräver gelrengöring | Snabbt, rent |
| Buffertextruderingsutrustning | Rörextruder (större munstycke) | Precisionssträngsprutmaskin för tråd och kabel |
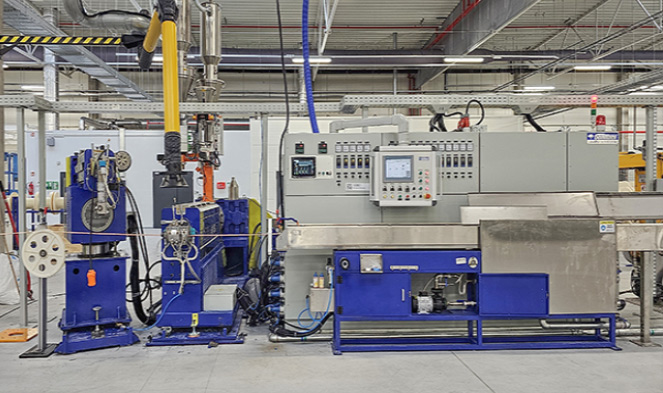
Steg fyra: Mantling med en tråd- och kabelextruder
Jacketing är det sista stora tillverkningsstadiet och det där tråd- och kabelextrudertekniken spelar sin mest synliga roll. Den tvinnade kabelkärnan - med dess centrala hållfasthetselement, buffertrör eller tätt buffrade fibrer, vattenblockerande tejp eller garn och eventuell pansring - passerar genom ett extruderingstvärhuvud där smält termoplast appliceras jämnt runt hela omkretsen.
Hur extrudern fungerar
En tråd- och kabelextruder för fiberoptisk mantel är i grunden en enkelskruvs- eller dubbelskruvsplastningsmaskin. Skruven, som roterar inuti en uppvärmd cylinder, smälter och homogeniserar polymerpellets som matas från en behållare. Skruvgeometrin – inklusive kompressionsförhållandet, mätzonens längd och L/D-förhållandet (vanligtvis 24:1 till 30:1 för mantelapplikationer) – anpassas till den specifika polymer som bearbetas. Olika jackamaterial kräver avsevärt olika bearbetningsförhållanden:
- HDPE (högdensitetspolyeten): Bearbetningstemperatur 180–230°C; utmärkt fukt- och UV-beständighet; används i antenn- och direktnedgrävningskablar.
- LSZH (Low-Smoke Zero-Halogen): Bearbetningstemperatur 170–210°C; obligatoriskt i tunnlar, datacenter och offentliga byggnader; kräver noggrann skruvdesign eftersom LSZH-föreningar ofta är mer trögflytande och termiskt känsliga än PE.
- PVC: Bearbetningstemperatur 160–190°C; låg kostnad, flexibel, flamskyddsmedel; används vanligtvis för inomhuskablar.
- Polyuretan (TPU): Bearbetningstemperatur 190–220°C; enastående nötningsbeständighet och flexibilitet i kalla temperaturer; används i industriella och militära tillämpningar.
- Nylon (PA12): Bearbetningstemperatur 220–250°C; hög kemisk resistens; används där bränsle- eller oljeexponering är möjlig.
Tvärhuvudsformaggregatet vid änden av extrudercylindern placerar en spets (eller styrrör, i tryckverktygskonfigurationer) som kabelkärnan passerar genom, omgiven av formytan genom vilken smält polymer strömmar och formas på kabeln. Höljets väggtjocklek styrs av balansen mellan linjehastighet och extruderns uteffekt (i kg/h) , och moderna linjer använder diametermätning med sluten slinga - lasermätare eller röntgentjockleksmätare - som återkopplas till extruderns drivning och avdragningsmotor för att bibehålla specifikationerna inom ±0,1 mm eller snävare.
Kylning och Caterpillar Haul-Off
Omedelbart efter tvärhuvudet går den mantlade kabeln in i ett vattentråg - vanligtvis 8–15 meter långt - där den härdas. Kylhastigheten påverkar kristalliniteten hos halvkristallina polymerer som HDPE och påverkar direkt mantelns mekaniska egenskaper. För mycket höga ledningshastigheter (över 200 m/min), bibehåller forcerad vattenspray eller vakuumassisterade kyltråg tillräcklig värmeavledning. En larvdragare (dragbil av bältestyp) griper försiktigt tag i kabeln för att bibehålla spänning och linjehastighet utan att krossa den känsliga optiska strukturen inuti.
Dual-Layer Jacketing och Armored Kablar
Många utomhus- eller bepansrade kablar kräver två tråd- och kabelsträngsprutningspass. I det första passet appliceras en innermantel (ofta PE) över den tvinnade kärnan. Kabeln passerar sedan genom en korrugerad ståltejp (CST) armeringsenhet eller förreglad aluminiumpansarstation innan den går in i en andra extruder som applicerar den yttre manteln. Denna tandemextruderlinje kan sträcka sig över 50–80 meter i total längd och kan producera färdiga pansrade fiberoptiska kablar med hastigheter på 30–80 m/min.
För undervattenskablar är processen ännu mer involverad: upp till sex lager av trådarmering (individuella ståltrådar applicerade av planetariska strandningsmaskiner) kan läggas till, där varje trådlager kräver sin egen strängsprutning av strömassa mellan det och nästa trådlager.
Kritisk utrustning på en fiberoptisk kabelmantellinje
En komplett fiberoptisk kabelmantellinje integrerar många maskiner som arbetar i samordnad sekvens. Att förstå vad var och en gör hjälper till att klargöra varför tråd- och kabelextrudern och dess kringutrustning är så centrala för kabelkvaliteten.
- Pay-off stativ: Håller kabelkärnan och betalar ut kärnan vid kontrollerad spänning — för mycket spänning kan belasta fibrerna inuti; för lite orsakar häng och diametervariationer.
- Förvärmare: Torkar och värmer kabelkärnan innan den kommer in i extruderns tvärhuvud, vilket förbättrar vidhäftningen mellan manteln och kabelkärnan.
- Enskruvs tråd- och kabelextruder: Kärnbearbetningsmaskinen, med tunnzoner individuellt temperaturstyrda i 5–7 sektioner, en växellåda som driver skruven vid 10–120 RPM och en smälttryckssensor vid formhuvudet för processövervakning.
- Crosshead dö: Precisionsbearbetad stålenhet som riktar in kabelkärnan med polymerflödet. Formens koncentricitet - hur exakt manteln är centrerad på kabeln - bestämmer direkt mekanisk prestanda och elektriska egenskaper.
- Laserdiametermätare: Beröringsfri mätning vid 2 000 skanningar/sekund, upptäcker diameterförändringar i realtid och skickar korrigeringssignaler till varvtalskontroll.
- Vattentråg med temperaturzoner: Exakt släckningskontroll för kristallinitetshantering; ofta två zoner — en varm zon för att förhindra ytsänkningsmärken, sedan en kall zon för snabb stelning.
- Caterpillar haul-off: Dubbelbältes eller fyrbältsdesign med pneumatisk tryckkontroll för att undvika krossning; driver den totala linjehastigheten och mottrycket mot extrudern.
- Gnistprovare (för kopparhybridkablar): Applicerar högspänning för att upptäcka hål i manteln; krävs inte för hel-dielektriska fiberkablar men används i armerade kablar där manteln måste vara elektriskt isolerande.
- Upptagning med traverslindning: Lindar den färdiga kabeln på transportrullar eller -trummor med exakt rörelsekontroll för att förhindra skador på rullen eller mikroböjning av fiber från ojämnt spoltryck.
Bland alla dessa komponenter är tråd- och kabelextrudern den artikel som kabeltillverkarna oftast specificerar och uppgraderar, eftersom slitage på skruv och trummor direkt försämrar smältkvaliteten, utgående konsistens och mantelns enhetlighet över tiden. Ansedda extrudertillverkare publicerar gränser för skruvförslitning - vilket vanligtvis inte tillåter mer än 5% minskning av kanaldjupet före utbyte - och många kabeltillverkare planerar ombyggnader av fat/skruv vart 3-5 år beroende på materialets nötningsförmåga.
Typer av fiberoptiska kablar och deras olika tillverkningsmetoder
Alla fiberoptiska kablar är inte gjorda på samma sätt. Slutanvändningsmiljön skapar betydande skillnader i vilka tillverkningssteg som ingår, vilka material som flyter genom tråd- och kabelextrudern och hur snäva toleranser hålls.
Single-Mode vs Multimode Fiber-kablar
Single-mode fiber (SMF) har en kärndiameter på bara 8–10 µm – ungefär en tiondel av ett människohår – och en beklädnad på 125 µm. Tillverkning av SMF kräver strängare kontroll av kärna-till-beklädnads koncentricitet (vanligtvis ≤0,5 µm offset) och kärncirkularitet under förformstillverkning och dragning. Multimode fiber (MMF) finns i OM1 till OM5 kategorier med kärndiametrar på 50 eller 62,5 µm; den graderade indexprofilen för OM3/OM4/OM5-fiber kräver mycket exakt sammansättningskontroll av GeO₂-dopmedelsgradienten under preformavsättning. Kabelkonstruktionen runt båda fibertyperna kan vara identisk; det är själva fibern där de viktigaste skillnaderna ligger.
Tillverkning av bandkabel
Fiberoptisk kabel med hög densitet – används flitigt i datacenteranslutningar och centrala kontorstillämpningar – binder samman 4, 8 eller 12 individuella färgade fibrer sida vid sida i en platt matris med hjälp av UV-härdbart bandmatrismaterial. Bandmaskinen placerar exakt mellanrum och spänner varje fiber när de kommer in i en platt form där matrismaterial appliceras och UV-härdas. Flera band staplas sedan och placeras inuti en kabelstruktur med slitskärna eller centralt rör. En 288-fibers bandkabel kan vara mindre än 12 mm i ytterdiameter , jämfört med 18–22 mm för en jämförbar tvinnad lösrörsdesign. Mantlingssteget för bandkablar använder samma tråd- och kabelextruderteknik som konventionella kablar, men kärnansättningen är avsevärt styvare och kräver högre spänningsövervakning på utbetalningsstativet.
Böjokänsliga fiberkablar (BIF).
Böjokänslig fiber, standardiserad som ITU-T G.657, innehåller en diksassisterad eller nanostrukturerad beklädnadsdesign som dramatiskt minskar makroböjförluster. Kablar byggda med BIF - särskilt G.657.A2 och G.657.B3 kvaliteter - kan tolerera böjar ner till 5 mm radie med mindre än 0,1 dB extra förlust vid 1 550 nm. Dessa kablar är vanliga i FTTH (fiber till hemmet) fallkablar, som dras genom ledningsböjar, runt dörrkarmar och genom snäva invändiga löpningar. BIF-förformtillverkningen tillför komplexitet (ytterligare beklädnadsskikt med olika brytningsindex), men den efterföljande kabeltillverkningsprocessen – inklusive extrudermantel – är i huvudsak densamma som för standard SMF-kablar.
Kvalitetstestning under hela tillverkningsprocessen
Kvalitetskontroll vid tillverkning av fiberoptiska kablar är inte en slutlig inspektion – den är invävd i varje steg av produktionen. Att hoppa över eller försvaga någon av dessa kontroller ger kablar som kan klara de första testerna men misslyckas i förtid i fält, där reparationskostnaderna överstiger det ursprungliga inköpspriset för kabeln.
Testning på fibernivå
Varje fiberrulle som lämnar rittornet testas för:
- Dämpning: Uppmätt med en OTDR (optisk tidsdomänreflektometer) vid både 1 310 nm och 1 550 nm. Standard SMF måste vara ≤0,35 dB/km vid 1 310 nm och ≤0,20 dB/km vid 1 550 nm per ITU-T G.652.D.
- PMD (polarisation mode dispersion): Kritisk för höghastighets sammanhängande transmissionssystem; specificerat som ett länkdesignvärde (t.ex. ≤0,20 ps/√km för G.652.D).
- Geometri: Lägesfältsdiameter, beklädnadsdiameter, kärnbeklädnadskoncentricitet och beklädnadsicke-cirkuläritet - allt mätt med automatiserade videoinspektionssystem vid rittornet.
- Bevistest: 100 kpsi minsta dragbelastning applicerad längs hela rullens längd för att sålla bort eventuella svaga sektioner.
Kabelnivåtestning
Efter mantelning genomgår den färdiga kabelrullen en omfattande uppsättning tester definierade av IEC 60794-1 och relevanta IEC 60794-x-seriestandarder, eller ANSI/ICEA-motsvarigheter för den nordamerikanska marknaden:
- Dragbelastning: Kabeln dras till nominell installationsbelastning och sedan till provbelastning; dämpningsökningen måste förbli under 0,1 dB under laddning och återgå till baslinjen efter släpp.
- Krossmotstånd: En plan platta tillämpar nominell krosskraft (t.ex. 2 200 N/100 mm för typiska OSP-kablar); dämpningen övervakas i realtid via en lanserad ljuskälla och effektmätare.
- Böjtest: Kabeln cyklas runt en dorn med specificerad diameter; för standard OSP-kablar är detta 20× kabelns yttre diameter.
- Temperaturcykler: Kabelrullar testas från –40°C till 70°C (eller bredare intervall för specialkablar); dämpning mäts vid låga och höga temperaturer.
- Vattengenomträngning: En 1-meters sektion av kabel utsätts för 1 m hydraultryck i 24 timmar; vatten får inte tränga in utanför testsektionens ändar.
- Jackans tjocklek och OD: Tvärsnitt skurna från kabeländarna mäts under ett kalibrerat optiskt mikroskop för att verifiera mantelväggens enhetlighet - en direkt indikator på extruderns processkontroll.
Vissa kunder anger 100 % OTDR-mätning av varje fiber i varje rulle före leverans – en praxis som är vanlig vid upphandling av teleoperatörer. Denna OTDR-spårning från slut till ände skapar också en baslinjepost som kan användas år senare vid diagnostisering av fältfel.
Nyckelfaktorer som påverkar fiberoptisk kabelprestanda och livslängd
Att förstå vad som händer i tillverkningsprocessen förklarar varför vissa kablar överträffar andra på fältet och varför rätt extruderinställning – materialval, temperaturprofil, skruvdesign – är oskiljaktig från kabelns långsiktiga tillförlitlighet.
Väte mörkare
Väte som genereras av elektrolytisk korrosion av ståltrådspansar, eller genom nedbrytning av gelföreningar och polymerbeläggningar, kan diffundera in i glasfibern och reagera med defekter i kiselgittret för att bilda Si-OH (silanol) bindningar som absorberar infrarött ljus - ett fenomen som kallas väte mörkare. Det primära tillverkningsförsvaret är rigorös eliminering av vatten från alla gel- och polymersystem (det är därför vattenblockerade rör och kvalitetsgelformuleringar specificeras med en vattenhalt på under 10 ppm), och användningen av kol eller hermetiska beläggningar på själva fibern i de mest krävande miljöerna. Tråd- och kabelextrudern kan bidra till eller mildra denna risk: korrekt torkade polymergranuler och välkontrollerade smälttemperaturer minimerar fuktindragning i mantelstrukturen.
Mikroböjning och makroböjning
Mikroböjning avser mikroskopiska laterala deformationer av fibern orsakade av ojämnt radiellt tryck från buffertrörsväggar, omslagstejpkanter eller oregelbundna mantelytor. Även deformationer i nanometerområdet ökar dämpningen mätbart vid 1 550 nm. En tråd- och kabelextruder som producerar en mantel med ytrippel (en smältbrottsdefekt som är vanlig när smälttemperaturen är för låg eller draghastigheten för hög i förhållande till extruderns utmatning) kan introducera mönstrade sidokrafter på kabelkärnan och orsaka mikroböjförluster som inte skulle uppträda i ett benignt laboratorietest utan manifesteras under termisk kontraktion i fältet. Makroböjning - att linda kabeln runt en för snäv radie - är ett installationsproblem, men kablar med lägre böjstyvhet (tunnare mantelväggar, färre hållfasta element) är mer sårbara, vilket gör manteldesign till ytterligare en skärningspunkt mellan extruderapplicerade material och optisk prestanda.
UV-nedbrytning av utomhusjackamaterial
Fiberoptiska flygkablar måste tåla årtionden av UV-exponering utan att manteln spricker eller blir förspröd. Kolsvart med 2–3 viktprocent i HDPE ger effektiv UV-skärmning och är industristandarden för direkt nedgrävning och antennkablar. Kablar avsedda för inomhusbruk kan använda andra stabilisatorpaket, men formuleringen levereras vanligtvis som en förberedd pellet till kabeltillverkaren, som matar in den direkt i tråd- och kabelextrudern. Extruderns bearbetningsförhållanden måste vara kompatibla med stabilisatorsystemet – överdriven skruv- eller cylindertemperatur kan bryta ned antioxidanter som är nödvändiga för långvarig termisk stabilitet, även i kablar som aldrig utsätts för solljus.
Att starta en fiberoptisk kabelproduktionslinje: praktiska överväganden
För en tillverkare som vill börja tillverka fiberoptiska kablar – eller att expandera från kopparkabel till fiber – är utrustningsinvesteringarna och processkunskapen som krävs betydande men väldefinierade. Rittornet och produktionsutrustningen för preform utgör de högsta hindren för inträde (och är vanligtvis inte motiverade om man inte producerar fiber i flera miljoner kilometers skala årligen). De flesta kabeltillverkare köper fiber från etablerade fiberproducenter - Corning, Prysmian, Fujikura, Sumitomo, YOFC - och fokuserar sitt kapital på kabeldesign och mantelutrustning.
Välja en tråd- och kabelextruder för fiberoptisk mantel
Det mest kritiska utrustningsbeslutet för en fiberoptisk kabelmantellinje är valet av tråd- och kabelextruder. Nyckelparametrar att utvärdera inkluderar:
- Skruv diameter: För fiberoptiska mantelapplikationer är 45 mm till 90 mm skruvdiametrar typiska. Mindre skruvar (45–60 mm) ger bättre utgångskonsistens och materialrespons vid de lägre genomströmningshastigheter som behövs för kablar med liten diameter; större skruvar passar högeffektsmantel av OSP-kablar med stort antal.
- L/D-förhållande: Ett minimum av 24:1 rekommenderas för fiberoptiska mantelmaterial. LSZH-föreningar drar särskilt nytta av 28:1 eller 30:1 L/D-förhållanden som tillåter längre smält- och blandningszoner.
- Drivsystem: AC-servo eller vektorstyrda frekvensomriktare erbjuder den hastighetsstabilitet (±0,1%) som behövs för att bibehålla konsistens på mantelväggen vid variabel linjehastighet. DC-frekvensomriktare fasas ut ur nya installationer.
- Temperaturkontrollzoner: Minst 5 oberoende kontrollerade trumzoner plus tvärhuvudszon. PID-regulatorer med bättre stabilitet än ±1°C är standard på moderna kabelextrudersystem.
- Instrumentering: Smälttrycksgivare vid formhuvudet, smälttemperatursond vid skruvspetsen och en optisk eller röntgendiametermätare nedströms - allt matas in i en linjekontroll-PLC med dataloggning för produktionsspårbarhet.
- Materialhantering: En gravimetrisk eller volymetrisk blandnings- och doseringsenhet för tillsats av masterbatch uppströms extruderbehållaren, med en torkmedelstork för fuktkänsliga material som nylon och TPU.
En väl specificerad fiberoptisk mantellinje byggd kring en lämplig tråd- och kabelextruder kan betala tillbaka sin kapitalkostnad inom 18–36 månader på marknader med stark efterfrågan på fiberutbyggnad, förutsatt att processrecept, operatörsutbildning och kvalitetssystem är etablerade innan produktionen startar.
Skillnaden mellan fiberoptik och kopparkabelextruderkrav
Tillverkare som redan kör koppartråd och kabelsträngsprutningslinjer frågar ofta om samma utrustning kan användas för fiberoptisk mantel. Svaret är: ibland, med modifikationer. Fiberoptiska kablar kräver mycket mer exakt spänningskontroll på utdelningen (för att undvika att belasta fibrerna inuti), och korshuvudets inriktning är mer kritisk eftersom det inte finns något elektriskt test (som kontinuitet eller kapacitans) som fångar formfelsinriktning - mantelväggens variation visar sig endast i mekaniska tester eller efter installationsfel. Dessutom, om den befintliga extrudern har använts för PVC-bearbetning, måste den rengöras noggrant innan LSZH- eller PE-blandningar körs för att förhindra kontaminering. Dedikerade extruderlinjer för fiberoptisk mantel - som inte delas med kopparkabelproduktion - är starkt att föredra i kvalitetsmedvetna verksamheter.
Fiberoptisk kabelstandarder och efterlevnadskrav
Fiberoptiska kablar som säljs till telekom-, datacenter-, industri- och militärmarknader måste uppfylla ett komplext nät av internationella och regionala standarder. Efterlevnad är inte valfritt – stora nätoperatörer och upphandlingsorgan kräver testrapporter för typgodkännande från tredje part innan de gör beställningar, och vissa standarder (som LSZH-flamprestanda i offentliga EU-byggnader) är lagstadgade.
| Standard | Omfattning | Region |
|---|---|---|
| ITU-T G.652 | Standard SMF-egenskaper | Global |
| ITU-T G.657 | Böjningsokänslig SMF för FTTH | Global |
| IEC 60794-1 | Testmetoder för optisk fiberkabel | Global / EU |
| IEC 60794-3 | Optiska fiberkablar utomhus | Global / EU |
| ANSI/ICEA S-87-640 | Optisk fiber utanför anläggningskabel | Nordamerika |
| TIA-568.3-D | Optisk fiberkabelkomponent standard | Nordamerika |
| EN 50399 / IEC 60332 | Flamutbredning och rök för kablar | EU (HLR) |
| MIL-PRF-85045 | Fiberoptisk kabel för militär användning | USA (försvar) |
EU:s förordning om byggprodukter (CPR) förtjänar särskilt omnämnande eftersom den direkt styr valen av mantelmaterial och därför krav på extruderprocesser för kablar installerade i europeiska byggnader. Enligt HLR måste kablar klassificeras från Eca (minsta prestanda) till B2ca, B1ca och Aca (högsta prestanda). För att uppnå B1ca- eller Aca-klassificering krävs LSZH-föreningar med extremt låg värmeavgivning och rökproduktionshastigheter - föreningar som ställer höga krav på tråd- och kabelextrudern vad gäller smälttemperaturens enhetlighet, uppehållstidskontroll och formtryckstabilitet.
 Släkt Produkter








