English
 中文简体
 Product Category
PVC/PE/PP/PU Sheath Extrusion maskin är en icke-standardiserad utrustning med anpassning. Den hu
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.



Product Category
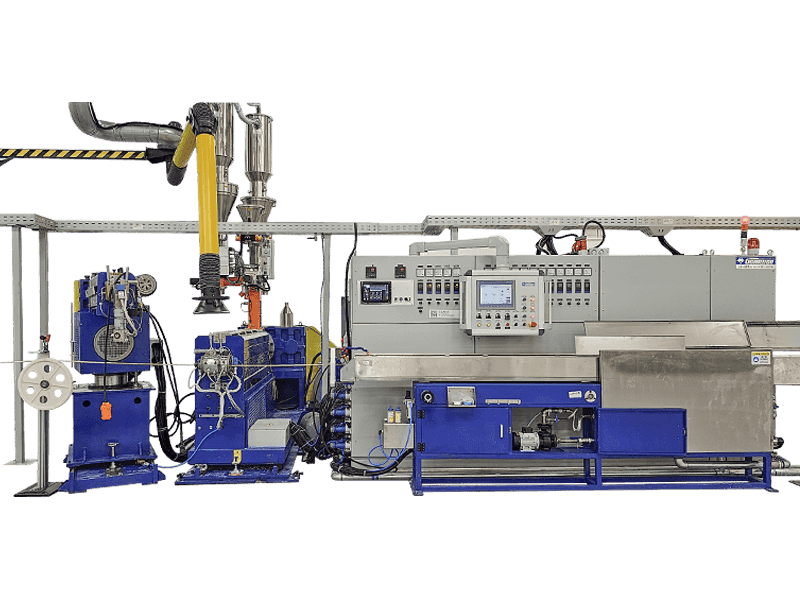
PVC/PE/PP/PU Sheath Extrusion maskin är en icke-standardiserad utrustning med anpassning. Den hu
Read More +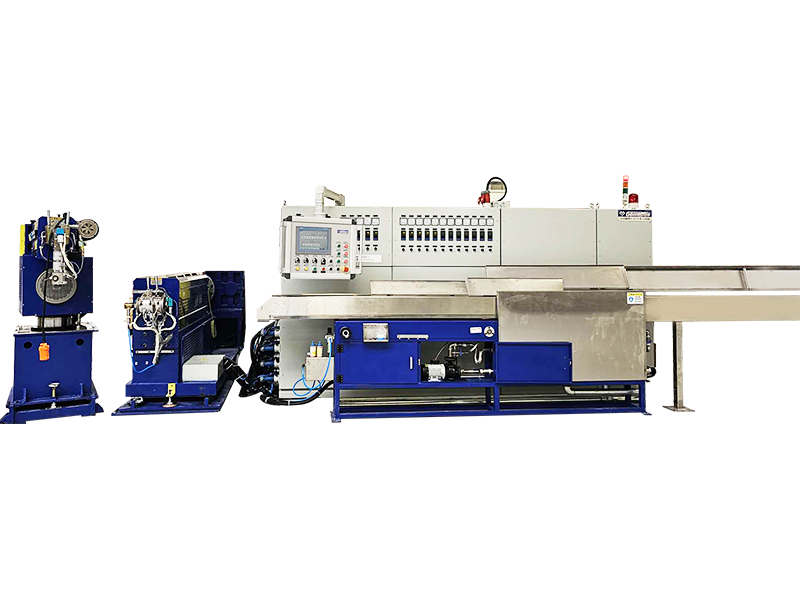
Product Category
LSZH/XLPE/TPE/TPU Sheath Extrusion Line är en icke-standardiserad utrustning med anpassning. Huv
Read More +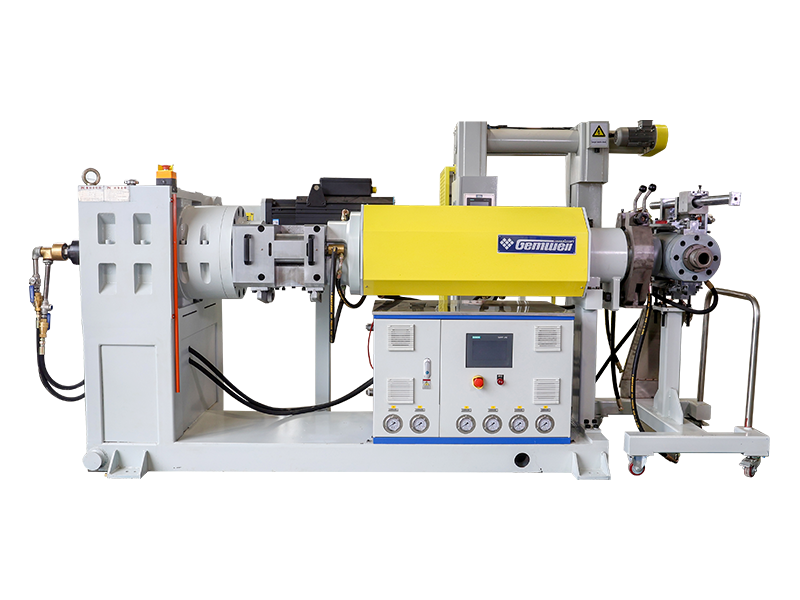
Product Category
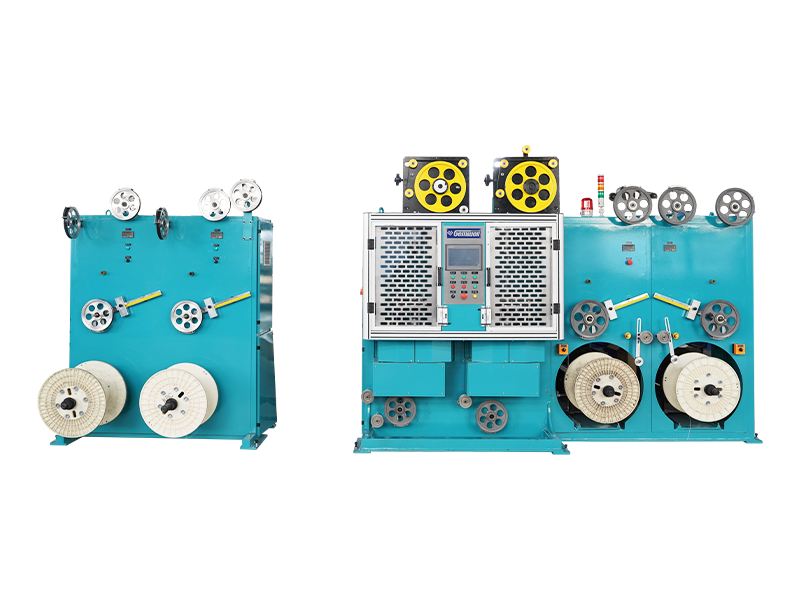
Silicone Sheath Extrusion Line är en icke-standardiserad utrustning med anpassning. Huvudmaskinm
Read More +Mantelextrudering är för att täcka den tvinnade tråden med en ringformig hylsa. Mantelskiktet spelar en viktig roll för att fixera den interna fysiska strukturen hos flertrådiga kärntrådar och tillhandahålla externt isoleringsskydd. Kabelns yttre mantelskikt är i direkt kontakt med externa föremål. Dess mekaniska styrka, elektriska egenskaper, miljöskydd, utmattningsbeständighet, väderbeständighet etc. varierar beroende på användningsområde. För att möta behovskraven har den vanligen använda mantelextruderingen följande typer: enligt de olika miljöskyddskraven för mantelmaterialet är det uppdelat i miljövänligt, giftfritt materialextrudering och icke-miljöskyddsmaterialextrudering; enligt de olika brandbeständighets- och flamskyddskraven för mantelskiktet är det uppdelat i lågrökhalogenfri flamskyddssträngsprutning och icke flamskyddsmaterial (d.v.s. konventionellt material) strängsprutning; Beroende på olika spänningsnivåer är den uppdelad i små lågspänningstrådsextrudering av ytterhölje och stor medelhögspänningskabelextrudering av yttre hölje. Enligt de olika stelningsformningsprocesserna för mantelskiktet efter extrudering är det uppdelat i vanlig vattentankkylning och högtemperaturtorkning av tunnelbestrålning tvärbindande gjutning (eller andra tvärbindningsmetoder). Enligt olika trådanvändningsområden är den uppdelad i trådmantelsträngsprutning och kabelmantelsträngsprutning.

Etableringstid

Byggarea (m²)

Antal anställda

Immateriella rättigheter
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
A högeffekts trådextruder är ryggraden i alla kabelanläggningar som producerar kablar med stor diameter eller hög genomströmnin
Read More +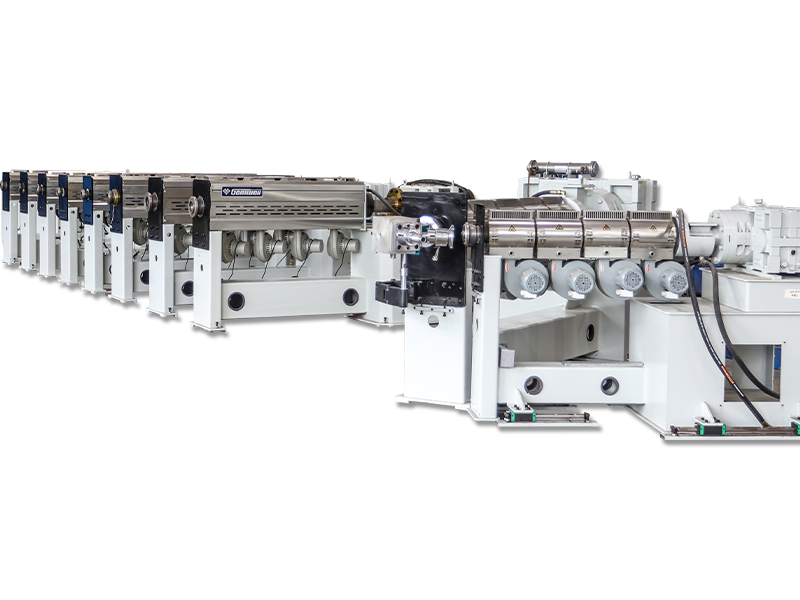
2026-09-07
Webmaster
Vad Bunch Stranding betyder Bunch stranding är en ledningskonstruktionsmetod där två eller flera nakna trådar tvinnas ihop i en enda o
Read More +
2026-09-04
Webmaster
Om GEMWELL Vi ser verkligen fram emot att välkomna dig till, Hall E2, monter nr.A41 och kommer att belysa våra senaste
Read More +
2026-08-31
Webmaster
Där kabelväggskvalitet faktiskt bestäms En 0,5 mm² PVC-isolerad byggtråd kommer ut ur kyltråget med en skillnad på 0,02 mm mellan d
Read More +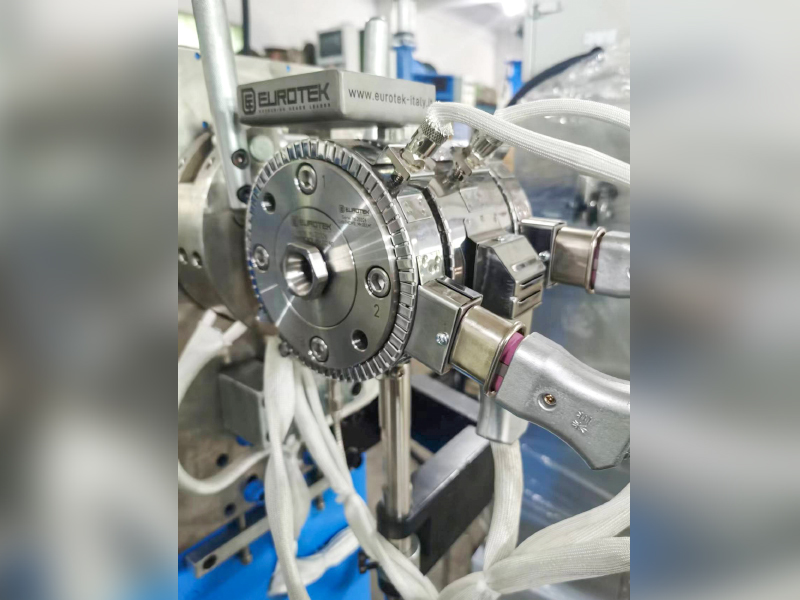
2026-08-27
Webmaster
För Twinax-kablar i AI-servrar är en sänkning av den effektiva Dk för isoleringen (luft ≈1, FEP≈2,1) nyckeln till att minska högfrekvensfÃ
Read More +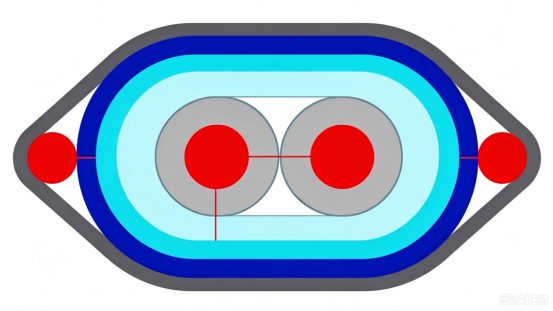 FAQ
CAT7 och CAT8 nätverkskablar skiljer sig huvudsakligen åt i överföringshastighet och frekvens.
CAT7 stöder överföringshastigheter upp till 10 Gbps med en frekvens på 600 MHz, medan CAT8 stöder hastigheter upp till 25 Gbps eller 40 Gbps med en frekvens på 2000 MHz.
Under produktionen bör högkvalitativa ledarmaterial användas, avståndet mellan paren och isoleringstjockleken bör kontrolleras strikt, effektiva skärmningstekniker såsom dubbelskiktsskärmning bör användas för att minska överhörning och extern interferens, vilket säkerställer signalintegritet.
Dubbellagers skärmningsstrukturer bör antas, med ett inre lager av aluminiumfolie och ett yttre lager av flätat nät, för att förbättra kabelns anti-interferensförmåga; samtidigt bör arrangemanget av par optimeras, och avståndet mellan paren bör ökas för att minska överhörning.
Genom att optimera pargeometri, exakt styra impedansmatchning, använda isoleringsmaterial av hög kvalitet och använda effektiva skärmningstekniker, kan returförlusten minimeras för att säkerställa signalintegriteten.
Automatisk spänningsspår och kontroll hjälper till att upprätthålla konsekvent spänning under hela lindningsprocessen, säkerställer enhetlig täckning, undviker spänningsfluktuationer under tejpförbrukningen, minskar nedbrytningshastigheten.
PCIe 6.0- och PCIe 7.0-kablar skiljer sig åt i överföringshastighet och krav på signalintegritet. PCIe 6.0 använder PAM4-modulationsteknik med en överföringshastighet på upp till 64 GT/s, medan PCIe 7.0 ökar överföringshastigheten ytterligare, använder mer avancerad moduleringsteknik och kräver högre signalintegritet och lägre latens.
Ledarmaterial med låga förluster bör väljas, den geometriska strukturen av par bör optimeras, överhörning mellan par bör minskas, högkvalitativa isoleringsmaterial bör användas och produktionsprocesser bör kontrolleras strikt för att minska signalfördröjning och dämpning.
Genom att exakt kontrollera ledardiametern, isoleringstjockleken och avståndet mellan paren, och använda impedansanalysatorer för realtidsövervakning, säkerställa att kabelimpedansen ligger inom det specificerade området för att undvika signalreflektion och förlust.
Användningen av effektiv skärmningsteknik, såsom dubbelskiktsskärmning, användningen av ledare med låg resistans, optimerar trådparets geometri, reducerar elektromagnetiskt läckage och kontrollerar trådens EMI-nivå.
Höga överföringshastigheter kräver striktare signalintegritetskontroll, vilket kräver användning av ledare med låga förluster, exakt kontroll av pargeometri och minskning av överhörning och fördröjning för att möta krav på höghastighetsöverföring.
Isoleringsmaterial med låg dielektricitetskonstant och tangent med låg förlust, såsom PTFE eller PI, bör väljas för att minska signaldämpningen och fördröjningen.
Med hjälp av Time Domain Reflectometry (TDR) och annan testutrustning kan realtidsövervakning av kabelöverföringsfördröjning utföras för att säkerställa att den ligger inom det specificerade intervallet, vilket förhindrar kvalitetsproblem med signalöverföringen.
Exakt kontroll av ledardiameter och isoleringstjocklek, optimering av pararrangemang, minskning av överhörning mellan par och användning av ledare med låg resistans kan effektivt kontrollera kabelresistans och induktans.
Med hjälp av spektrumanalysatorer och annan testutrustning kan realtidsövervakning av kabelöverföringshastighet utföras för att säkerställa att den uppfyller designkraven, vilket förhindrar kvalitetsproblem med signalöverföring.
Temperaturkontrollen av extrudern påverkar direkt kvaliteten på isolerings- eller mantelskiktet. En för hög eller för låg temperatur leder till instabila materialegenskaper och påverkar kabelns övergripande kvalitet.
Stigningen hos en tvinnad maskin bestämmer flexibiliteten och draghållfastheten hos den tvinnade tråden. En kortare stigning ökar flexibiliteten, medan en längre stigning ökar draghållfastheten.
Inom tråd- och kabeltillverkningsindustrin spelar strängsprutmaskiner för hölje en central roll och bestämmer inte bara produktkvalitet och hållbarhet utan påverkar också direkt produktionseffektivitet och kostnadskontroll. Som ett ledande företag inom detta område utnyttjar Gemwell Electrical Technology (Jiangsu) Co., Ltd. sin omfattande tekniska expertis och pålitliga serviceåtagande för att tillhandahålla omfattande support till globala kunder.
1. Vilken är den grundläggande arbetsprincipen för en tråd och kabelmantel extruderingsmaskin ?
En strängsprutningsmaskin för tråd och kabelmantel är en specialiserad maskin som smälter och extruderar termoplaster för att bilda ett enhetligt skyddande skikt på ytan av ledningar eller kablar. Dess kärnmekanism innefattar ett matningssystem, en skruvextruderingsenhet och en kyl- och formningssektion. Råmaterial (som polyeten eller polyvinylklorid) matas in i en tratt och värms upp till smält tillstånd av den roterande skruven. Smältan extruderas sedan genom ett munstyckshuvud och bildar ett kontinuerligt mantelskikt. Slutligen stelnar höljet snabbt av ett vatten- eller luftkylningssystem. Denna process kräver exakt temperatur- och tryckkontroll för att säkerställa att mantelns tjocklek, densitet och ytfinish uppfyller industristandarder. När Gemwell Electrical Technology tillhandahåller denna typ av maskin framhåller det sitt intelligenta temperaturkontrollsystem, vilket säkerställer effektiv och stabil drift. Dessutom säkerställer dess 24-timmars snabba svarstjänst omedelbar teknisk support för kunder i händelse av driftsavvikelser, vilket undviker produktionsavbrott.
2. Vilka material används vanligtvis i strängsprutningsmaskiner för tråd och kabelmantel? Hur påverkar valet av dessa material slutproduktens prestanda?
Extruderingsmaskiner för tråd och kabelmantel bearbetar vanligtvis termoplastiska material som polyeten (PE), polyvinylklorid (PVC), polypropen (PP) och specialgummi. Materialvalet påverkar direkt höljets mekaniska styrka, väderbeständighet, isoleringsegenskaper och miljöprestanda. Till exempel används PE ofta i utomhuskablar på grund av dess utmärkta kemikaliebeständighet och lågtemperaturseghet, medan PVC används i stor utsträckning i byggkablar för dess kostnadseffektivitet och flamskydd. Felaktiga materialsmältindex eller felaktiga tillsatsförhållanden kan leda till bubblor, sprickor eller ojämn krympning i manteln, vilket minskar kabelns livslängd. Gemwell Electrical Technology införlivar materialkompatibilitetsoptimeringsteknik i sin maskindesign för att hjälpa kunder att undvika dessa defekter. Dessutom, tack vare företagets ettåriga kvalitetssäkring, kan kunder få snabba professionella diagnoser och lösningar om de stöter på prestandafluktuationer under materialappliceringsfasen, vilket säkerställer att deras produkter konsekvent uppfyller standarderna.
3. Vilka är de huvudsakliga användningsområdena för extruderingsmaskiner för tråd och kabelmantel? Hur driver deras tekniska fördelar branschutvecklingen?
Dessa maskiner används ofta i kraftöverföring, kommunikationsnätverk, fordonselektronik och byggnadsinfrastruktur. Till exempel, vid tillverkning av högspänningsöverföringskablar, säkerställer extruders att mantlarna har hög isolering och UV-beständighet. Vid tillverkning av fiberoptiska kablar måste höljen vara tunna, lätta och flexibla för att skydda fiberkärnan. Deras tekniska fördelar ligger i extruderingskontroll med hög precision. Till exempel kan ett återkopplingssystem med sluten slinga justera strängsprutningshastigheten i realtid för att rymma kablar med varierande diametrar och komplexa strukturer, och därigenom förbättra produktionseffektiviteten och produktkonsistensen. Med framväxten av förnybar energi och 5G-teknik driver strängsprutmaskiner industrin mot lätt och miljövänlig tillverkning. Gemwell Electrical Technology stödjer dessa innovativa applikationer med sin utrustning. I kombination med livstidsservicesupport får kunderna löpande uppgraderingsrekommendationer när de expanderar till nya områden, vilket säkerställer att deras maskiner förblir framtidssäkra.
4. Varför är underhåll och kalibrering av strängpressningsmaskiner för tråd och kabelmantel så avgörande? Vilka är vanliga felpunkter?
Extruderunderhåll och kalibrering är nyckeln för att säkerställa långsiktig och effektiv drift. Skruvslitage, åldrande värmeelement eller avvikelser i styrsystemet kan leda till produktionsdefekter som ojämn manteltjocklek eller instabil extruderingshastighet. Vanliga felpunkter inkluderar metallutmattning i skruven och cylindern, temperatursensorfel och blockering av formen. Om de inte åtgärdas omedelbart ökar dessa problem inte bara skrothastigheten utan kan också orsaka säkerhetsincidenter. Regelbunden kalibrering innebär trycktestning, temperaturkalibrering och skruvrengöring för att bibehålla extruderingsnoggrannheten. Gemwell Electric Technology betonar kärnvärdet av sin Gemwell-tjänst: genom en 24-timmars snabbresponsmekanism får kunderna omedelbar hjälp på plats eller på distans i händelse av ett fel, vilket undviker kostsamma stillestånd. Dessutom täcker en ettårig kvalitetsgaranti alla kritiska komponenter, vilket säkerställer att underhållskostnaderna är hanterbara.
5. Vilka tekniska och servicefaktorer bör beaktas när man väljer en leverantör av strängpressningsmaskin för tråd och kabelmantel?
Val av leverantör kräver en omfattande utvärdering av maskinens tekniska parametrar (såsom extruderingsnoggrannhet, energieffektivitet och automationsnivå) samt dess eftermarknadsstödsystem. Tekniska faktorer inkluderar om skruvkonstruktionen optimerar materialflödet och om styrsystemet stöder flerstegs temperaturkontroll. Servicefaktorer betonar svarshastighet, utbildningsresurser och långsiktigt stöd. Till exempel kräver miljöer med hög kapacitet att leverantörer tillhandahåller snabb reservdelsförsörjning och förebyggande underhållsplaner. Gemwell Electrical Technology sticker ut med sitt professionella team och Gemwell-löftet: alla driftsfrågor löses inom 24 timmar, ett års garanti säkerställer felfri drift av nya maskiner och livstidsservicesupport täcker utrustningens hela livscykel, från installation och driftsättning till tekniska uppgraderingar, vilket ger kunderna sömlösa lösningar. Detta minskar inte bara den totala ägandekostnaden utan hjälper också kunderna att behålla sina fördelar på en mycket konkurrensutsatt marknad.
 Custom Extruderingsmaskin för tråd och kabelmantel Manufacturers